
Un impianto di filo MIG ha trascorso sei mesi cercando di raggiungere un tasso di scarto del 4% sulle bobine ER70S-6. I reclami dei clienti indicavano una stabilità dell'arco irregolare, ma la chimica di ogni calore rientrava nei limiti del certificato. Alla fine il problema è stato attribuito alla variazione del diametro: il filo si spostava di ±0,04 mm su una bobina da 15 kg, disturbando la presa della punta di contatto e la velocità di avanzamento. La correzione non aveva nulla a che fare con la qualità dell'acciaio. Proveniva dalla macchina che tirava.
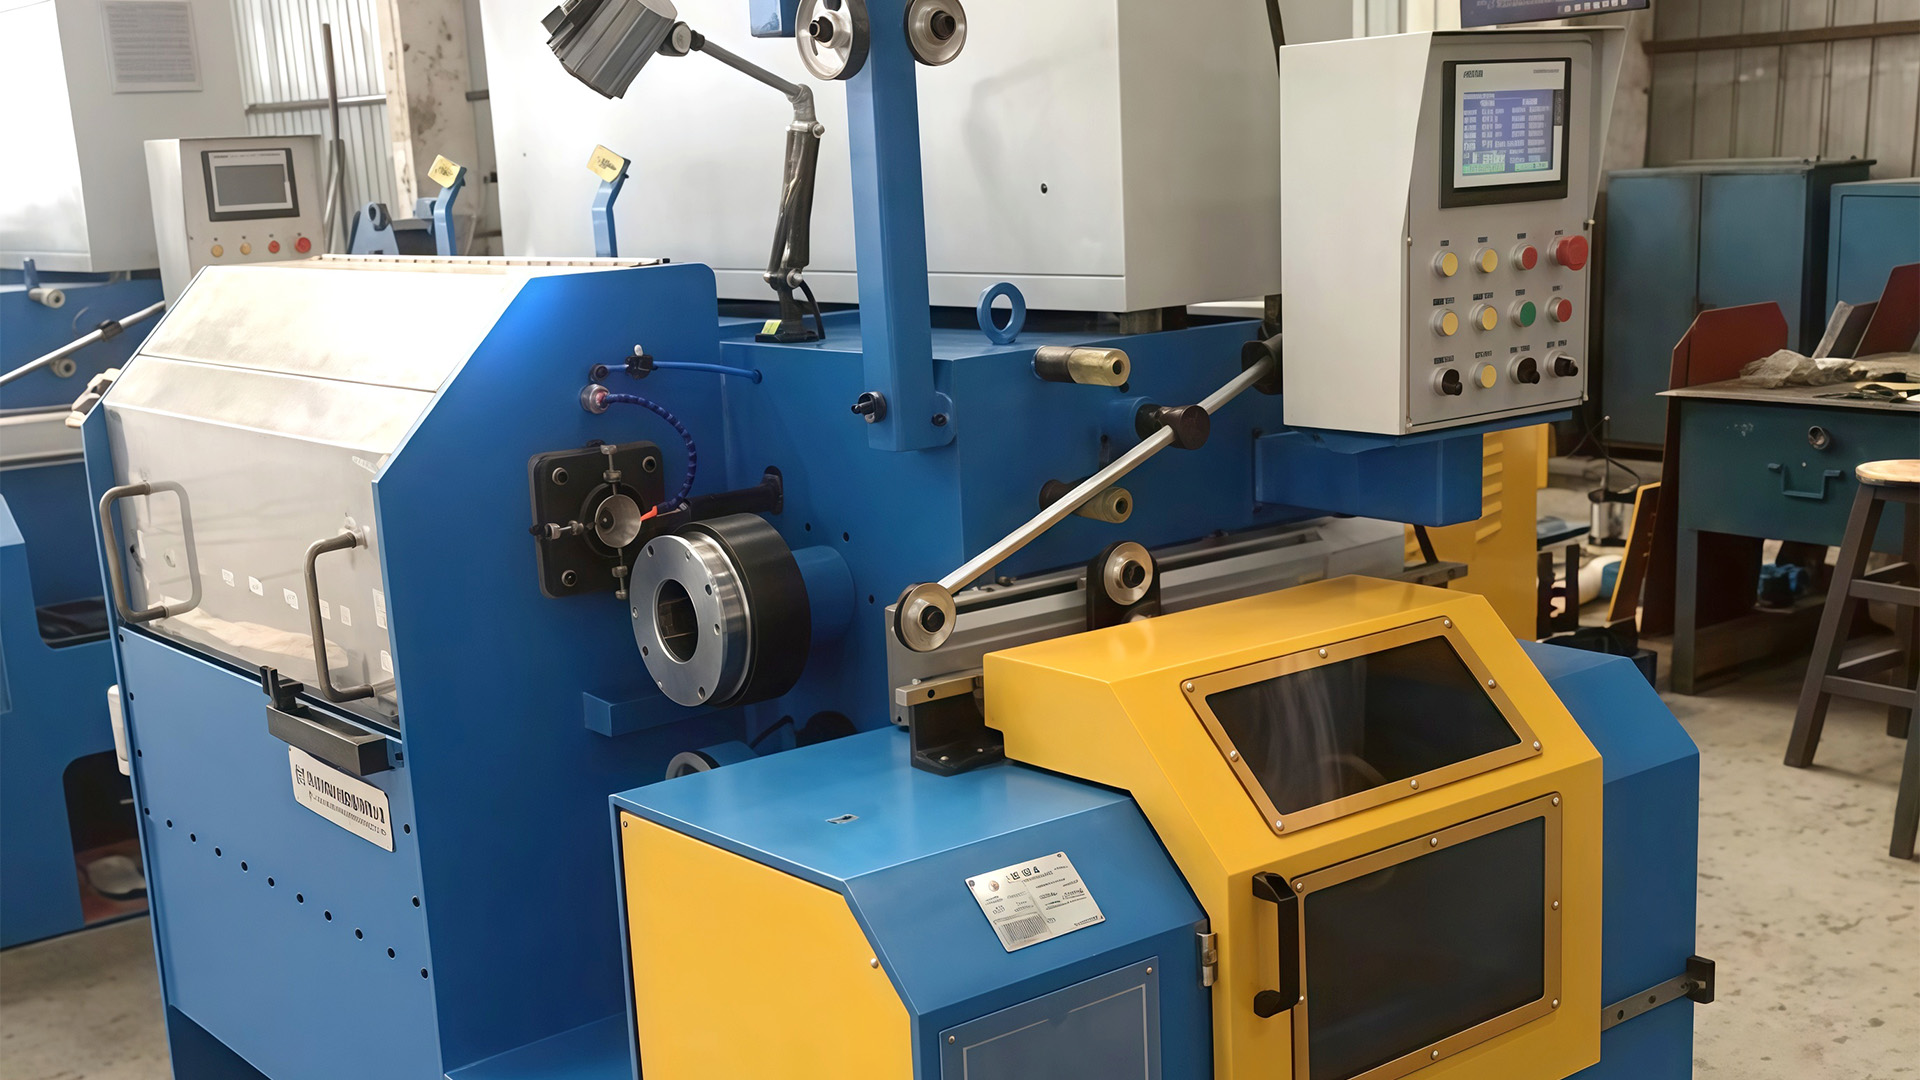
La conclusione è semplice da affermare: per i fili di saldatura pieni – acciaio al carbonio, acciaio inossidabile o rivestiti di rame – il macchina per trafilatura del filo di saldatura fissa il diametro finale, le condizioni superficiali e la consistenza meccanica del prodotto. I suoi vantaggi si traducono in risultati misurabili: tolleranza del diametro più stretta, superficie più pulita, velocità della linea più elevata e costo inferiore per tonnellata spedita.
Perché la trafilatrice definisce il limite massimo per la qualità del filo di saldatura
Dopo l'arrivo della barra laminata a caldo, il filo di saldatura passa attraverso la rimozione delle incrostazioni, la trafilatura, il rivestimento in rame e l'avvolgimento. Il disegno imposta le dimensioni finali, l'intervallo di trazione e lo stato della superficie. Il programma di stiro controlla la riduzione per matrice, la velocità del cabestano controlla l'allungamento e il sistema di raffreddamento mantiene stabile la struttura del filo durante il passaggio.
La trafilatura è l'unica fase in cui la macchina garantisce un buon risultato oppure marchia permanentemente il filo con difetti. Se la linea è stabile, le stazioni di ramatura e roccatura proteggono un buon prodotto; in caso contrario, nessun rivestimento potrà salvarlo.
La maggior parte dei difetti invisibili nascono all'interno della zona di disegno. Una fluttuazione di velocità, una matrice usurata, un argano disallineato o un film lubrificante carente possono aprire un graffio superficiale che successivamente si rompe sotto la CO 2 arco. Ecco perché gli ingegneri valutano una macchina in base a tre fattori: rigidità del telaio, scorrevolezza della guida e ripetibilità del controllo della tensione.
Precisione del diametro: il vantaggio che puoi misurare
Il primo vantaggio che distingue una macchina moderna da una vecchia è la costanza del diametro. Una macchina in linea retta guida ogni argano a una velocità superficiale corrispondente, quindi il filo viene allungato quasi senza slittamento. Quando ciascun blocco è dotato di servoazionamento o inverter, il rapporto tra i blocchi rimane bloccato e il filo vede una riduzione costante per matrice dal primo all'ultimo metro.
In termini di produzione, il filo finito rimane all'interno di circa ±0,01 mm su dimensioni fini. Questa è la differenza tra una bobina che alimenta in modo fluido per tutto il turno e una che costringe l'operatore a cambiare la punta di contatto o a serrare nuovamente i rulli di alimentazione più volte.
Qualità della superficie che mantiene stabile l'arco
La finitura superficiale è più importante nel filo per saldatura che in quasi tutti gli altri prodotti trafilati. Il filo viene consumato ad alta velocità attraverso una piccola punta di contatto e qualsiasi graffio, incrostazione o residuo di lubrificante disturba il contatto elettrico, solleva spruzzi o attira ossidi nel bagno di saldatura.
La macchina contribuisce in tre modi. L'allineamento della matrice mantiene il filo coassiale con il foro della matrice e previene l'usura unilaterale. La lubrificazione impedisce il contatto metallo-metallo e mantiene bassa la temperatura dello stampo. Il raffreddamento, normalmente tramite cabestani raffreddati ad acqua, impedisce la colorazione blu dell'ossido che scarta i lotti finiti.
Le qualità inossidabili come ER308L e ER316L impongono requisiti ancora più elevati alla superficie. La trafilatura a umido è il percorso standard perché il filo e le filiere sono immersi nell'emulsione, garantendo un raffreddamento uniforme e una finitura brillante.
Maggiore velocità della linea e tempi di attività più lunghi
La velocità è il vantaggio più visibile, ma il vero vantaggio deriva dalla combinazione di una velocità nominale elevata con tempi di inattività ridotti. Per fili di saldatura inferiori a 1,2 mm, una linea del serbatoio dell'acqua ben configurata può finire a 800–1.200 m/min. Una macchina a secco in linea retta sulle bozze grossolane dell'asta da 5,5 mm funziona più lentamente ma mantiene una tensione eccezionalmente stabile.
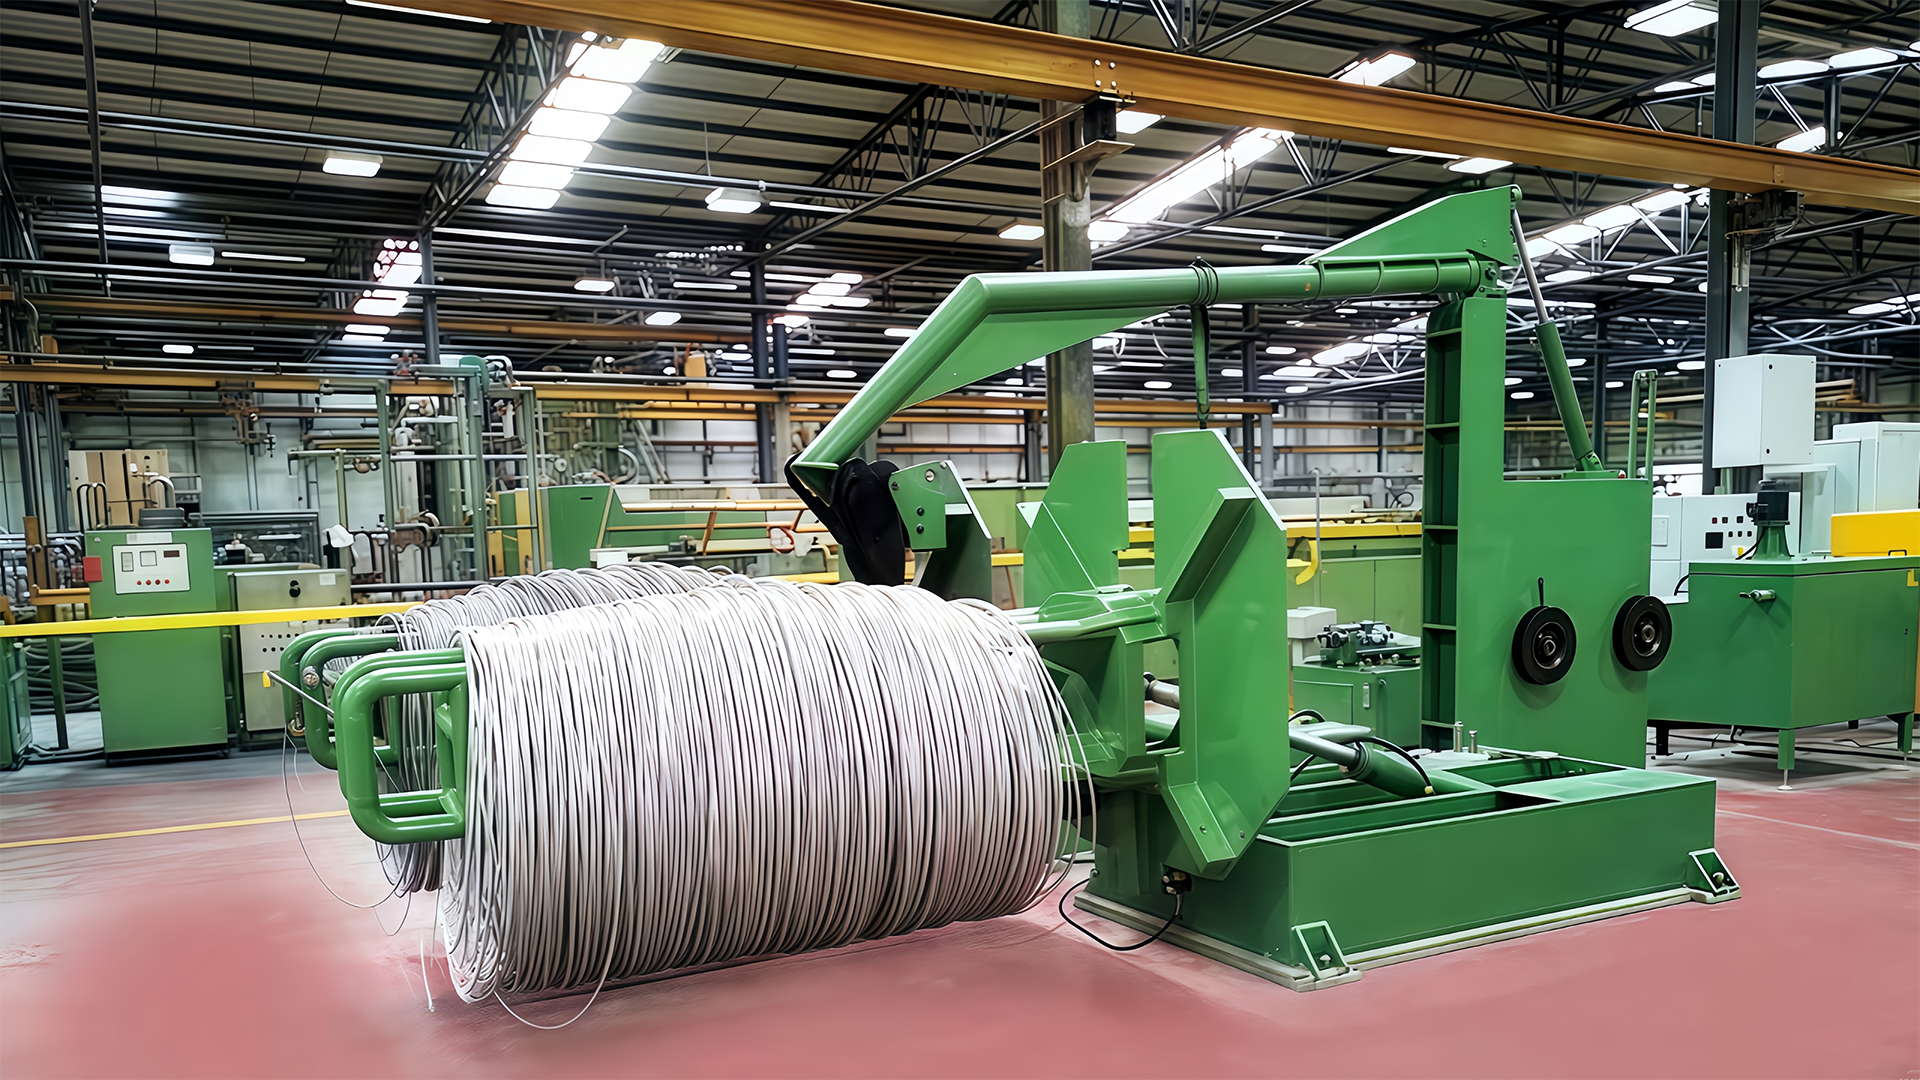
Ciò che conta sul conto dei profitti è la produzione effettiva per turno, non la velocità nominale. Gli arresti per filo rotto, modifiche dello stampo e grovigli eliminano il vantaggio di un motore veloce. Le macchine moderne risolvono direttamente i tempi di inattività con scatole portafiliere a cambio rapido, compensazione automatica della tensione e stazioni di svolgimento e avvolgimento che mantengono la linea in funzione mentre viene sollevata una bobina piena.
Per un impianto a tre turni, la differenza tra il 70% e l'85% di disponibilità della linea corrisponde a più del 20% di produzione annua aggiuntiva allo stesso costo della manodopera.
Costo per tonnellata inferiore grazie alla durata, all'energia e alla resa dello stampo
I costi degli stampi sono la voce più semplice da confrontare. Una macchina che mantiene il filo dritto e la matrice allineata prolunga la durata delle matrici in carburo di tungsteno con un margine significativo. In un programma con passaggi multi-die, il risparmio si moltiplica per ogni blocco, ogni turno e ogni tonnellata.
L’energia è il secondo fattore. Gli azionamenti moderni recuperano l'energia di frenata invece di disperderla sotto forma di calore ed evitano le perdite fisse dei vecchi sistemi strozzati. Su una linea a tre turni, un risparmio energetico del 10–15% per tonnellata rappresenta un miglioramento diretto del budget operativo.
La resa è il terzo fattore e spesso il più importante. Ogni filo rotto, ogni bobina riempita male e ogni bobina di filo fuori tolleranza rappresenta un margine perso. Una macchina stabile aumenta il rendimento di conversione e questo numero spesso giustifica l'investimento più del confronto del prezzo di acquisto.
Serbatoio dell'acqua in linea retta o bagnata: abbinamento della macchina al grado di saldatura
Ogni produttore di filo per saldatura deve affrontare la stessa decisione architettonica: quale tecnologia di trafilatura si adatta alla gamma di prodotti.
Disegno rettilineo a secco
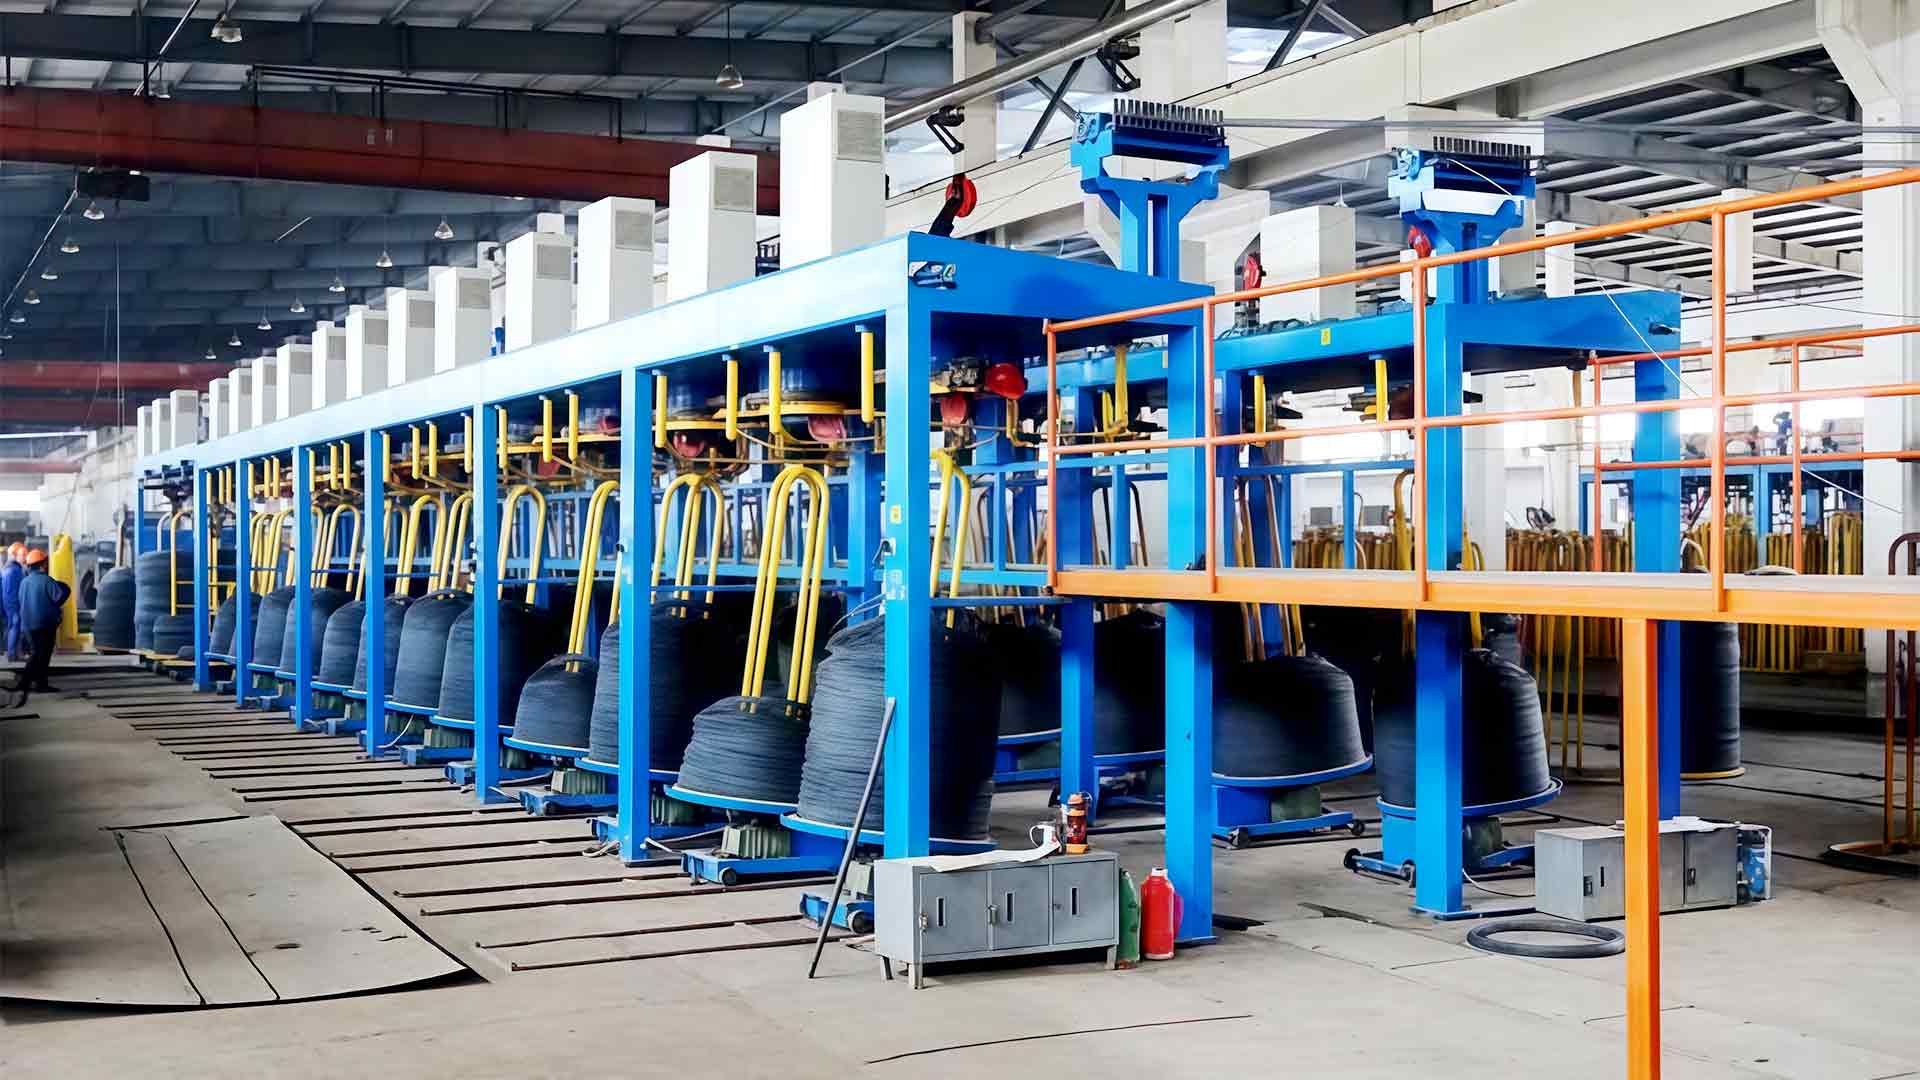
Una macchina in linea retta tira il filo attraverso le scatole delle matrici montate in linea, con ciascun argano azionato per adattarsi alla velocità in uscita della matrice precedente. Nessuno slittamento significa che la riduzione per matrice è esatta, lo stress meccanico è inferiore e la tensione rimane precisa durante il passaggio. Questa architettura rappresenta una prima scelta sensata per le qualità di acciaio a basso tenore di carbonio come ER70S-6, in particolare per sformi grezzi e intermedi da barre da 5,5 mm.
Disegno del serbatoio dell'acqua bagnata
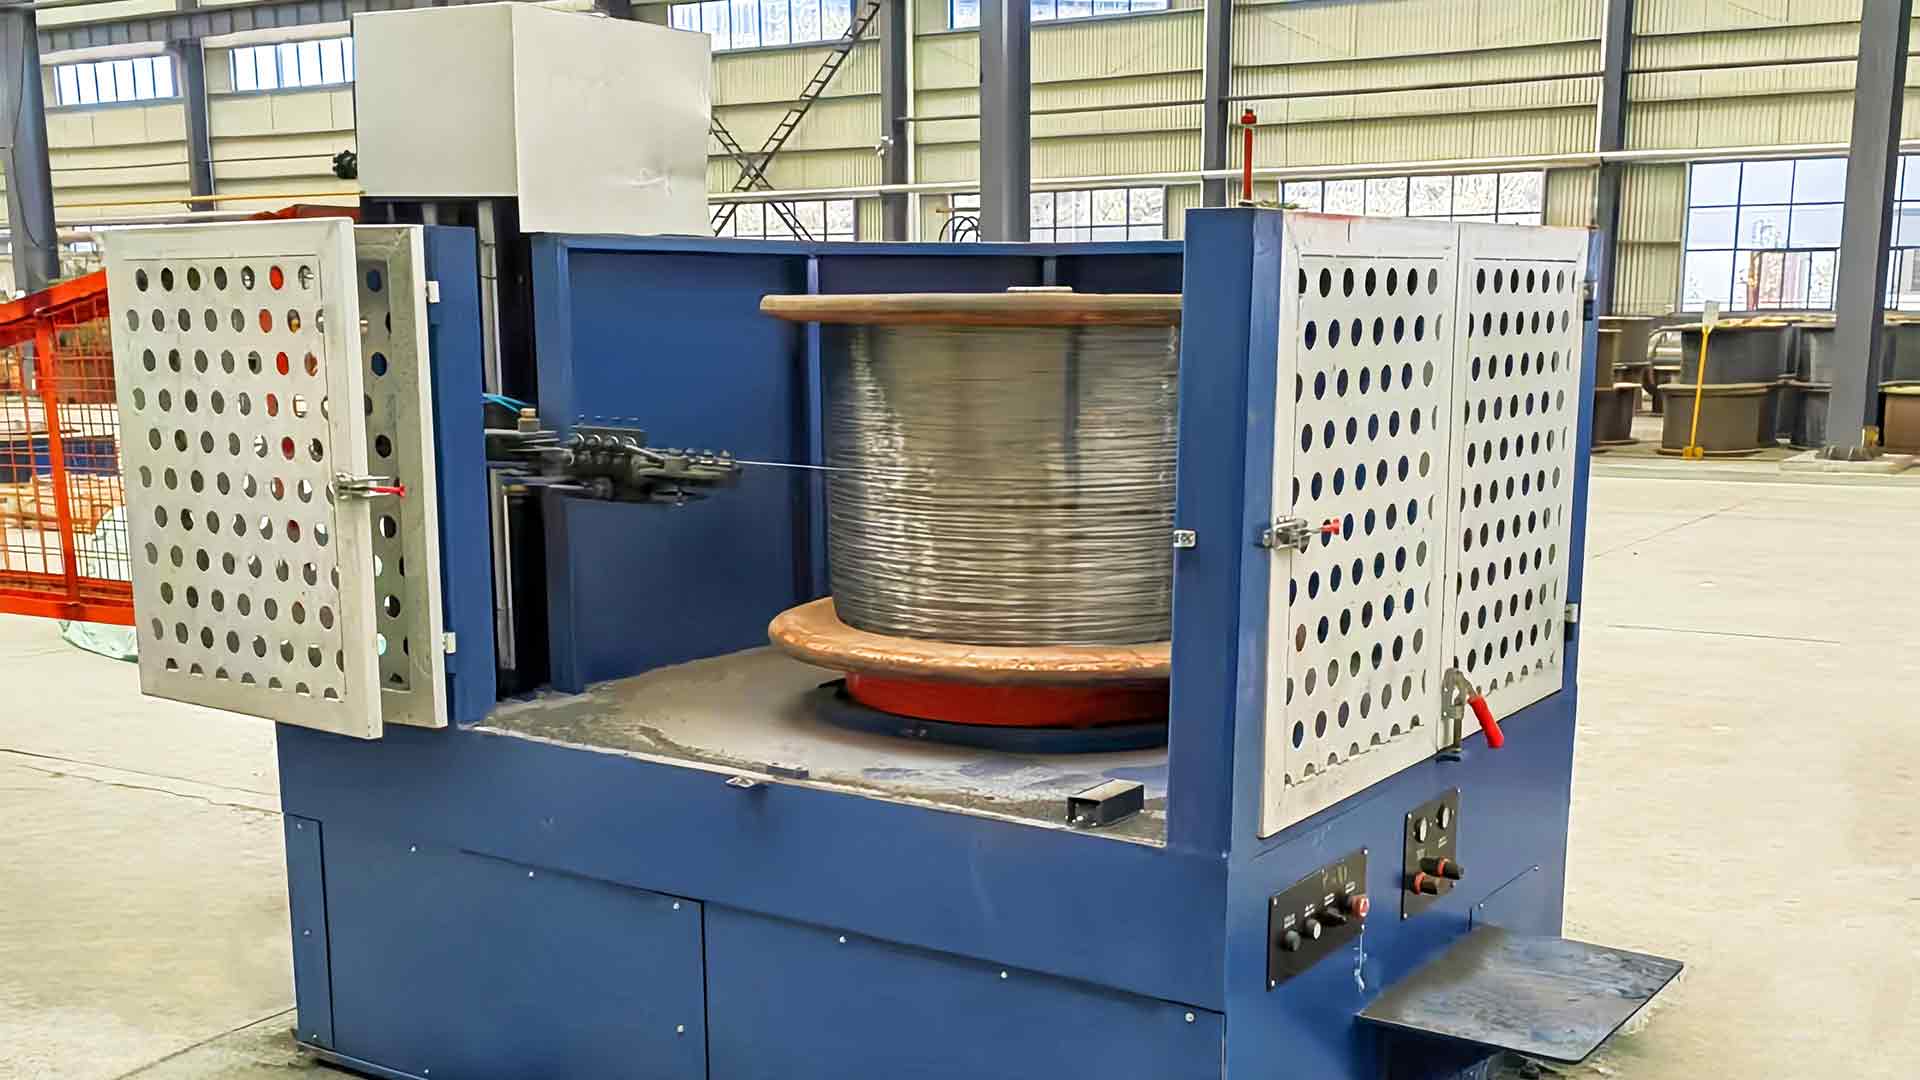
La trafilatura a umido immerge i cabestani e le matrici in un'emulsione lubrificante. Il raffreddamento è aggressivo e il film lubrificante è continuo, producendo la superficie lucida richiesta dai fili MIG sottili in acciaio inossidabile e rivestiti in rame. Questo è il percorso standard per fili inferiori a 1,2 mm e per qualità di superficie elevata.
| Aspetto | Rettilineo asciutto | Serbatoio dell'acqua umida |
|---|---|---|
| Lubrificazione | Sapone in polvere applicato su ciascuna matrice | Filo completamente immerso nell'emulsione |
| Dimensioni tipiche di finitura | Intervallo 1,0–5,5 mm | Fili sottili da 0,4–1,6 mm |
| Finitura superficiale | Bene, dipende dalla preparazione della canna | Ottimo, luminoso e coerente |
| Raffreddamento | Cabestani raffreddati ad acqua | Raffreddamento per immersione, headroom ad alta velocità |
| Comportamento di scivolamento | Nessuno slittamento, rapporto di velocità bloccato | Disegni di tipo slip comuni su dimensioni ultrafini |
| Gradi di saldatura usuali | ER70S-6 e acciai al carbonio simili | Filo MIG inossidabile rivestito in rame ER308L / ER316L |
Un layout comune per una linea MIG rivestita in rame prevede una macchina rettilinea a secco per le bozze grezze seguita da una macchina con serbatoio d'acqua per la finitura. Il principio di funzionamento è spiegato in questa panoramica tecnica delle macchine per trafilatura del filo rettilineo .
Verifiche pratiche prima di acquistare una linea di trafilatura per saldatura
Acquistare solo in base alla velocità nominale è l'errore più comune in questa classe di prodotti. Iniziare dalle specifiche del filo finito e procedere a ritroso seguendo il programma di stesura.
- Definire input e output: diametro iniziale dell'asta, diametro target del filo, qualità dell'acciaio e percorso di rivestimento pianificato a valle.
- Esaminare il programma di passaggio: numero di matrici, riduzione per matrice e se i diametri del cabestano si adattano alla curva di incrudimento del grado.
- Verificare la capacità di raffreddamento rispetto alla velocità della linea prevista, in particolare il flusso d'acqua e la stabilità della temperatura in ciascun blocco.
- Controlla la corrispondenza del profitto e dell'avvolgimento, poiché i cambi rapidi della bobina contano tanto quanto i blocchi di disegno.
- Chiedi informazioni sul design della matrice: dosaggio del lubrificante per foro, tempo di accesso al supporto della matrice e quanto velocemente un operatore può cambiare una matrice.
La facilità di manutenzione è ai primi posti per gli acquirenti abituali. L'accesso rapido ai cabestani, alle linee di lubrificazione visibili e al monitoraggio della velocità per stampo riducono i tempi di riparazione. I guasti comuni e la relativa diagnostica sono raccolti in una guida pratica su problemi comuni nel funzionamento della macchina per trafilatura .
I vantaggi della trafilatrice per saldatura si concentrano in quattro aree misurabili: consistenza del diametro, integrità della superficie, velocità della linea con tempi di attività e costi di conversione. Nessuno di questi può essere aggiunto successivamente dalla vasca di ramatura, dallo spooler o dalla stazione di confezionamento.
Per gli stabilimenti che pianificano una nuova linea o ne sostituiscono una vecchia, specificare dal certificato finale a ritroso una tolleranza di peso e una disponibilità superiore alla velocità della brochure. Scegli l'architettura (lineare, con serbatoio dell'acqua o una combinazione) in base ai gradi effettivamente spediti. Con questa disciplina, la trafilatrice diventa il centro di costo più affidabile dell'impianto anziché la fonte nascosta di scarti.