
Trafilatura di fili di acciaio inossidabile · Guida applicativa
Dove le macchine per trafilatura dell'acciaio inossidabile guadagnano il loro posto
Cavi guida medicali, molle per valvole automobilistiche, reti architettoniche, elementi di fissaggio resistenti alla corrosione: ogni applicazione richiede requisiti diversi in termini di superficie, resistenza e consistenza. Questa guida esamina tali esigenze e il loro significato per la scelta della macchina.
Un produttore europeo di elementi di fissaggio ha recentemente individuato una variazione di 0,02 mm nel diametro del filo di acciaio inossidabile che entra nella linea di intestazione di un lotto di viti autofilettanti scartate. Nello stesso mese, un produttore di dispositivi medici ha interrotto la produzione di fili guida perché i micrograffi sul filo trasportavano contaminanti nel prodotto finale. Settori diversi, modalità di guasto diverse, ma la stessa causa principale: il filo era stato tirato su apparecchiature non adatte all'applicazione.
Le macchine per trafilatura del filo in acciaio inossidabile vengono raramente acquistate come macchine generiche. Vengono scelti quando il team di produzione comprende che il diametro finale, l'integrità della superficie e la resistenza meccanica sono tutti parametri definiti durante il passaggio di trafilatura. Comprendere l'applicazione è quindi il primo passo per selezionare la giusta configurazione della macchina, il pacchetto stampi, il metodo di lubrificazione e la strategia di avvolgimento.
Cosa determina una macchina per trafilatura in acciaio inossidabile
Il filo di acciaio inossidabile entra nella linea come vergella laminata a caldo, comunemente da 5,5 mm e oltre, ed esce come filo di diametro ridotto mediante una serie di passaggi di trafilatura a freddo. Ogni passaggio tira il materiale attraverso una filiera in carburo di tungsteno o diamante, riorganizzando la struttura dei grani e aumentando la resistenza alla trazione. Per i gradi austenitici come 304 e 316, l'incrudimento è spesso lo scopo principale della trafilatura: molle, elementi di fissaggio e cavi strutturali fanno affidamento su di esso per funzionare entro i carichi nominali. I meccanismi completi del processo sono spiegati nella nostra nota su come funziona una macchina trafilatrice .
Oltre alla resistenza, la macchina controlla quattro uscite che decidono se il filo è adatto alla sua applicazione: finitura superficiale, che influisce sulla resistenza alla corrosione e sulla pulibilità; consistenza dimensionale lungo tutta la bobina; durata dello stampo e comportamento di lubrificazione, che determinano i costi operativi; e la rettilineità o la fusione che determina la fluidità con cui il filo viene alimentato nelle macchine di formatura.
L'architettura della macchina modella questi output. Le macchine con serbatoio d'acqua fanno scorrere il filo immerso nel lubrificante e soddisfano la tendenza dell'acciaio inossidabile a deteriorarsi e indurirsi rapidamente. Le macchine rettilinee a secco favoriscono la produzione ad alta produttività di diametri maggiori. Le macchine invertite gestiscono bobine pesanti ed eccellono nella rottura delle barre.
Un cavo rivela la cronologia del processo solo quando si guasta sul campo. A quel punto la trafilatrice è già partita con la bobina successiva.
I principali campi di applicazione in breve
Ci si può aspettare che la stessa macchina produca una molla che resista a 200.000 cicli, un filo guida con una finitura a specchio e un filo di collegamento da costruzione realizzato per resistere a decenni di cloruri. La tabella seguente riassume il modo in cui i diversi settori danno priorità a queste proprietà.
| Area di applicazione | Prodotti tipici in filo inossidabile | Proprietà più esigente |
|---|---|---|
| Medico e farmaceutico | Fili guida, aghi, archi ortodontici | Microfinitura superficiale, precisione dimensionale |
| Automobilistico | Molle valvole, componenti di iniezione, parti di ritenuta di sicurezza | Resistenza a fatica, uniformità a trazione |
| Edilizia e architettura | Cavo, rete, filo di collegamento, trefolo di ringhiera | Resistenza alla corrosione, fusione coerente |
| Elementi di fissaggio e hardware | Viti autofilettanti, bulloni, rivetti | Tolleranza sul diametro, riporto di lubrificante |
| Aerospaziale | Cavi di controllo, molle di attuazione | Rapporto resistenza/peso, tracciabilità |
| Alimentare e lavorazione | Reti trasportatrici, media filtranti, molle di pesatura | Pulibilità, stabilità alla corrosione |
Il filo medicale si colloca all'estremità esigente dello spettro. I fili guida e gli aghi non tollerano quasi nessun difetto superficiale, perché un graffio sul filo diventa un fattore di stress e un luogo di contaminazione. La trafilatura ad umido con filiere lucidate e lubrificante filtrato è la norma in questo segmento.
Il lavoro automobilistico e di fissaggio si trova tra gli estremi. I volumi sono alti e il nemico è l’incoerenza, non la fine assoluta : una piccola variazione del diametro del filo in entrata può moltiplicarsi in tassi di scarto a due cifre in una testata ad alta velocità. Gli acquirenti spesso scelgono una macchina per la sua capacità di mantenere una fascia di tolleranza ristretta durante l'intero ciclo di produzione.
Abbinamento del tipo di macchina alla vostra applicazione
Applicazioni diverse richiedono architetture di macchine diverse e nella pratica le linee di demarcazione sono abbastanza stabili.
Le macchine rettilinee tirano il filo attraverso una sequenza di filiere progressivamente più piccole, argano per argano. Sono efficienti per diametri medi e grandi dove i requisiti di superficie non sono estremi. I modelli integrati, con sistemi di raccolta e controllo abbinati, sono comuni per la produzione mesh, a basse emissioni di carbonio e per scopi generali.
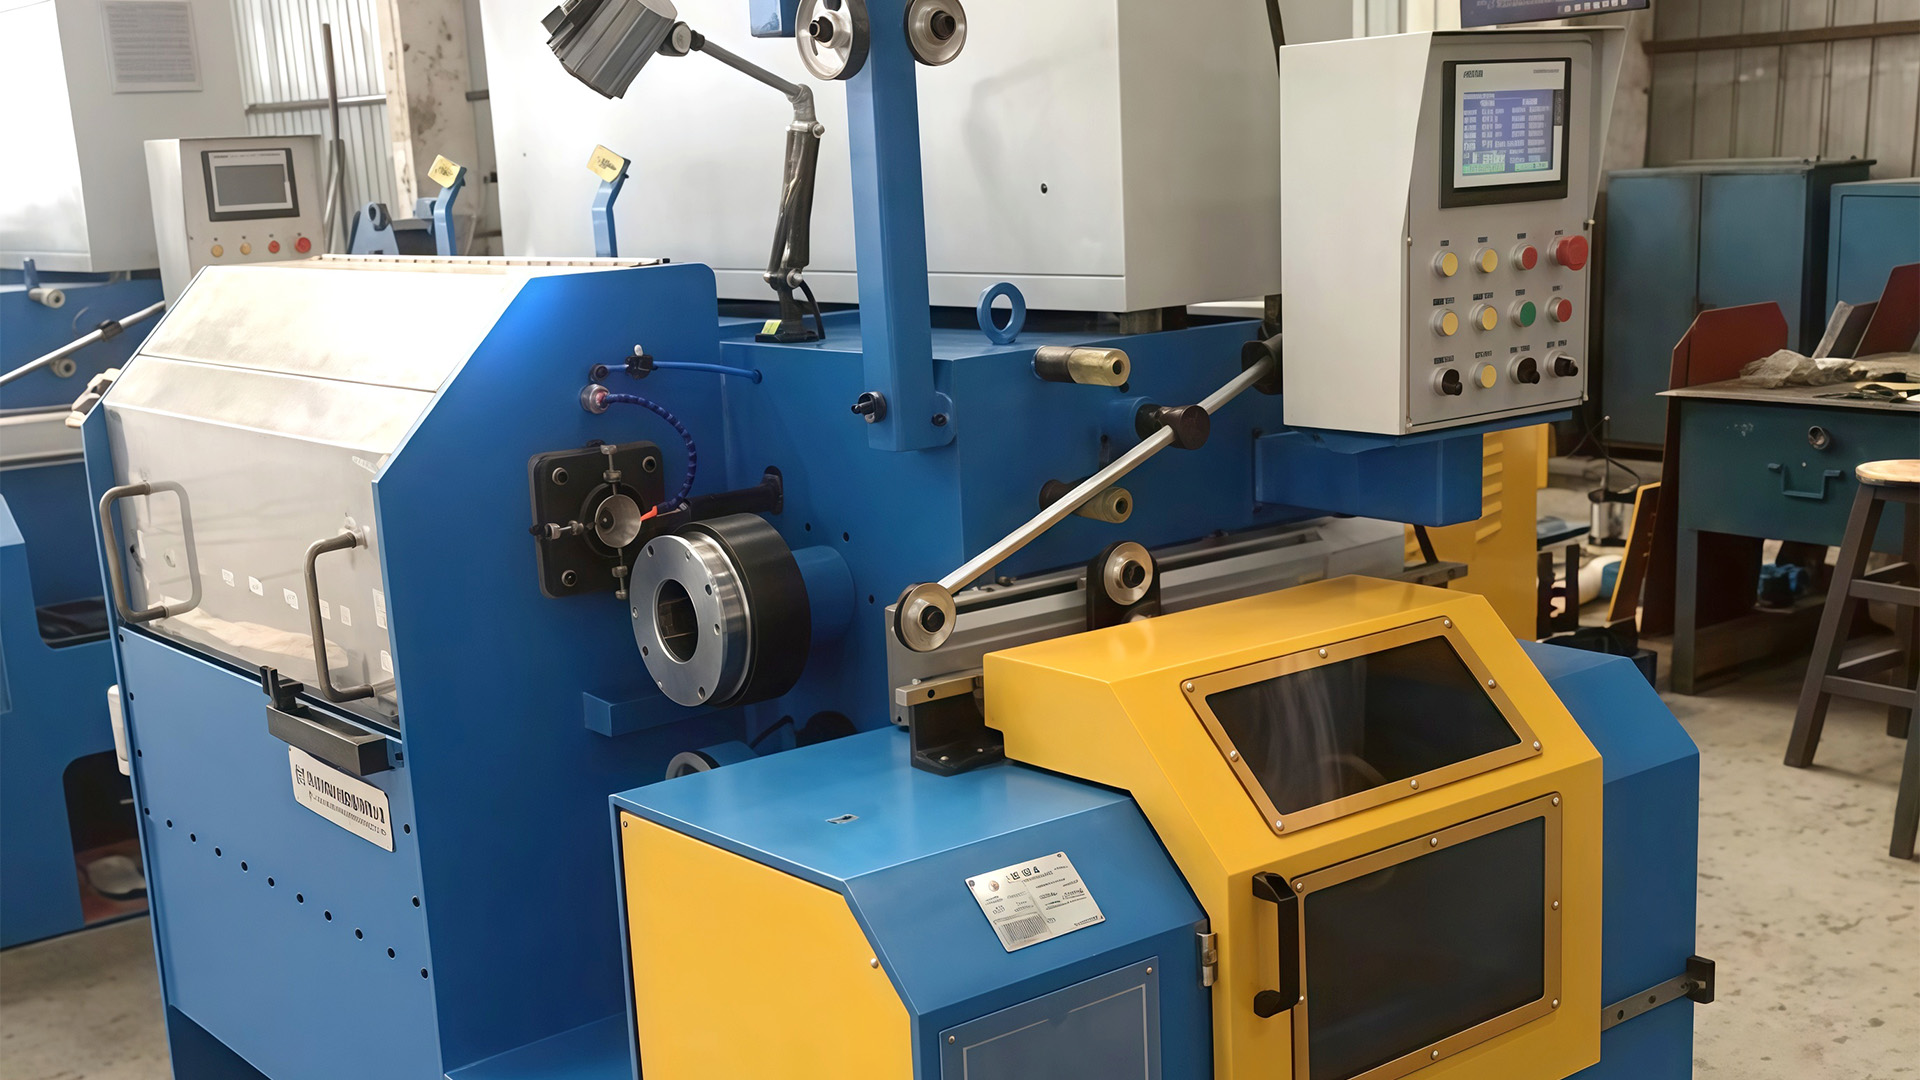
 Macchina per trafilatura diretta integrata per la lavorazione multimetallo Questa macchina combina svolgimento, trafilatura, lubrificazione e raccolta in un'unica piattaforma, riducendo i passaggi manuali e i tempi di fermo. È adatto alla produzione di reti, recinzioni e cavi in cui il diametro costante e la finitura superficiale sono importanti. Visualizza il prodotto →
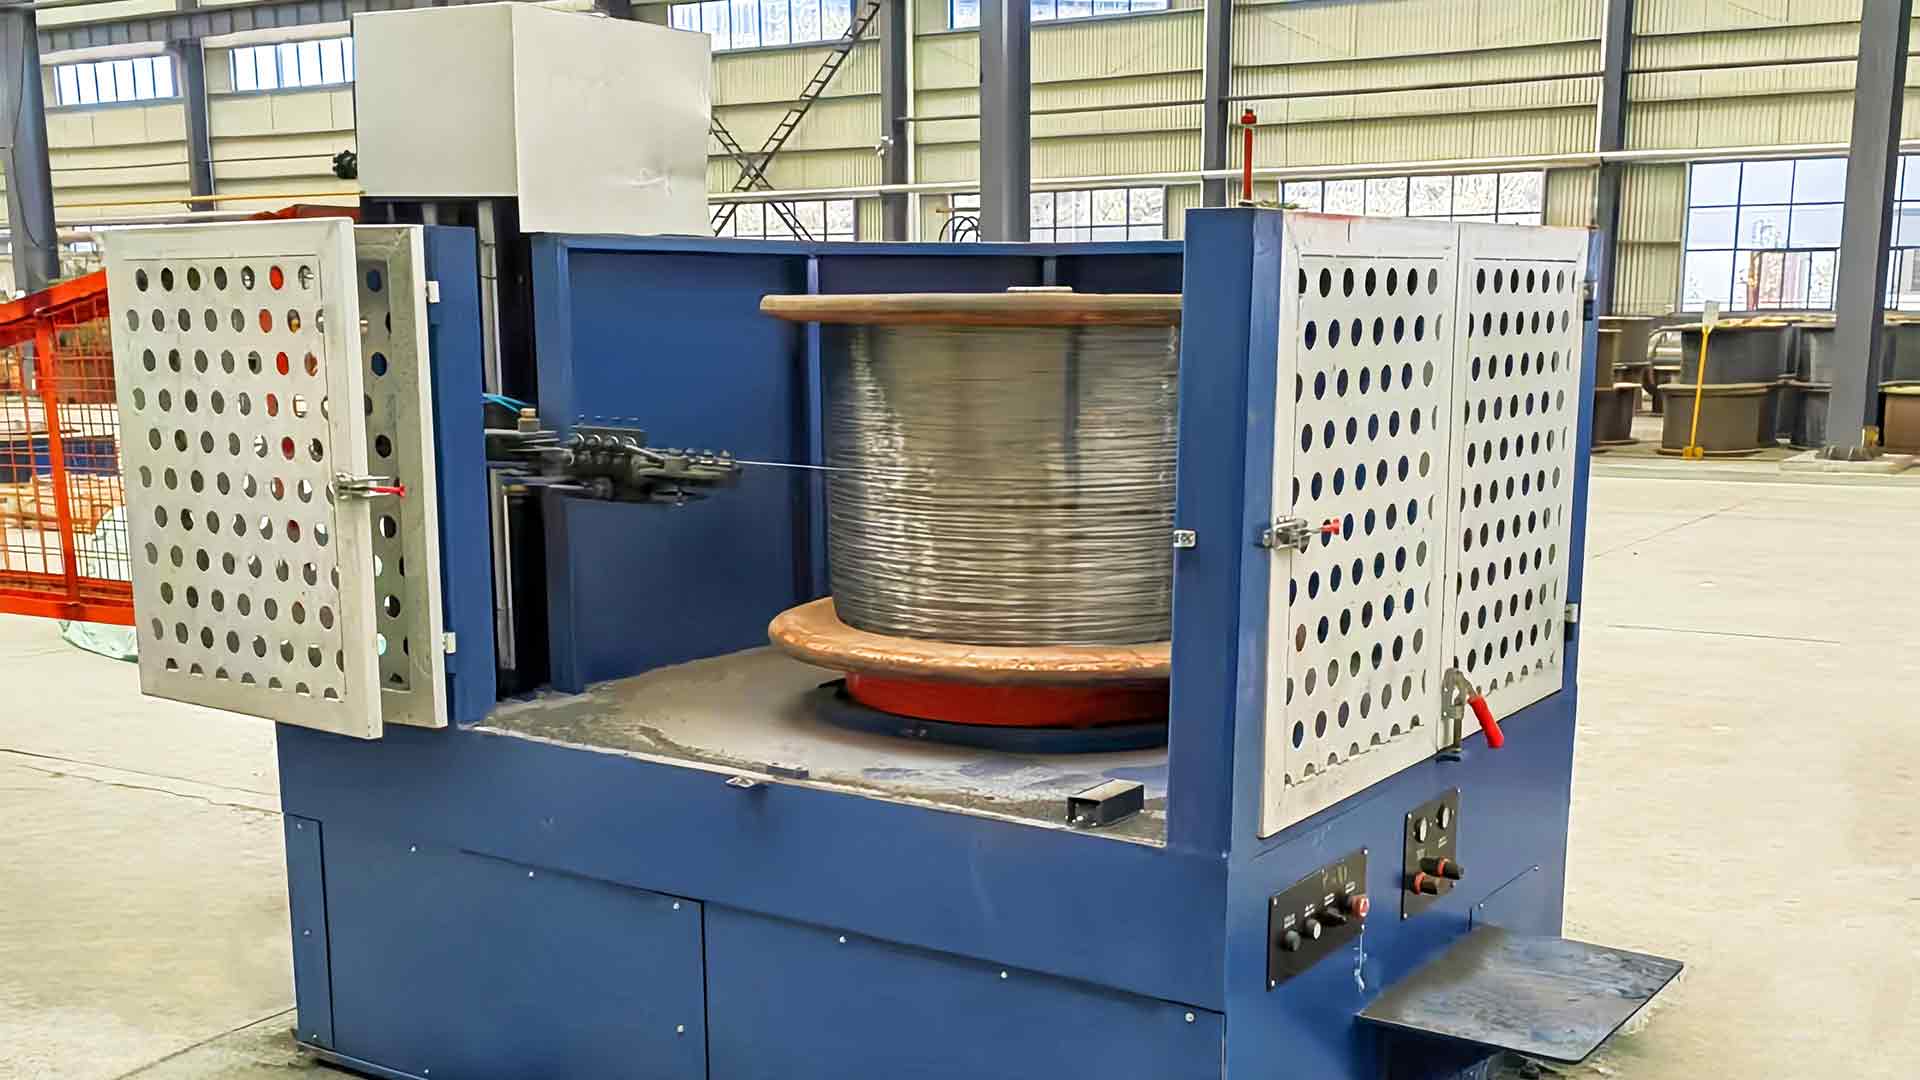
Le macchine con serbatoio d'acqua guidano il filo attraverso portafiliere sommerse, proteggendo la qualità della superficie e prevenendo l'usura che l'acciaio inossidabile sviluppa a velocità più elevate. Per fili inossidabili sottili e medi - la gamma dietro le linee medicali, per molle e dispositivi di fissaggio - il disegno a umido è l'impostazione predefinita più sicura . La trafilatrice per serbatoi d'acqua in acciaio inossidabile CL19-1250 è costruita esattamente su questo principio.
Macchina per il disegno del serbatoio dell'acqua in acciaio inossidabile CL19-1250 Progettata per la trafilatura a umido di fili inossidabili fini e medi, questa macchina utilizza un serbatoio sommerso per raffreddare e lubrificare il filo, prevenendo il grippaggio e garantendo una superficie liscia per applicazioni mediche, a molla e di fissaggio. Visualizza il prodotto → Le macchine invertite posizionano il cabestano sopra la bobina, il che è adatto a bobine di grandi dimensioni e alla rottura dell'asta. Le macchine a puleggia e a blocco singolo coprono la produzione di volumi inferiori dove la flessibilità conta più della velocità. Ogni famiglia segue una logica di processo distinta; il gamma completa di macchine per trafilatura è organizzato attorno alle stesse distinzioni, quindi le configurazioni possono essere confrontate senza mescolare le architetture.
La linea attorno alla macchina decide il risultato reale
Una macchina da disegno non funziona mai da sola. La rastrelliera di svolgimento alimenta la bobina sotto tensione controllata, la macchina di puntamento crea il profilo di ingresso che si aggancia alla prima matrice e l'unità di avvolgimento decide se il filo finito raggiunge il processo successivo come bobina, bobina o tamburo. Un profitto che aggiunge variazione di tensione si manifesta come vibrazione del diametro sullo stampo finale; un avvolgitore che stende male il filo crea grovigli durante l'operazione di formatura del cliente.
Lo stampo e il lubrificante determinano quanta riduzione è possibile in un unico passaggio e quanto dura il materiale di consumo. Le matrici in carburo di tungsteno rimangono lo standard per la trafilatura dell'acciaio inossidabile perché mantengono il loro profilo sotto calore e abrasione e si rompono in modo prevedibile anziché improvviso. Poiché il filo inossidabile attribuisce così tanta importanza alla filiera, trattare i materiali di consumo come un ripensamento è un modo affidabile per aumentare il costo per tonnellata.
Filiere per trafilatura in carburo di tungsteno per filo inossidabile Queste filiere di precisione mantengono il loro profilo anche sotto calore e abrasione, rendendole una scelta affidabile per la trafilatura dell'acciaio inossidabile. La loro usura prevedibile aiuta a controllare i costi dei materiali di consumo e garantisce dimensioni del filo costanti. Visualizza il prodotto → La selezione dell'adozione merita pari attenzione. Gli avvolgitori della bobina sono adatti al filo sottile che verrà distribuito rapidamente nelle operazioni a valle; gli avvolgitori di bobine sono adatti ai diametri più pesanti che si muovono come fasci. Se la raccolta non può eguagliare la velocità di traino, la produzione effettiva della linea è qualunque cosa la raccolta possa assorbire, non ciò che il cabestano può fornire.
Verifiche pratiche prima di impegnarsi
Le applicazioni di cui sopra si traducono in una manciata di controlli che si applicano alla maggior parte degli acquisti. Elaborateli prima di confrontare le citazioni.
- Conferma le qualità dei materiali che effettivamente disegnerai: le qualità 304, 316, 430 e duplex si comportano diversamente durante la lavorazione a freddo e il programma di riduzione e il sistema di lubrificazione devono corrispondere alla qualità più impegnativa della tua miscela.
- Indica il diametro dell'asta di ingresso e la gamma di fili finiti. Il numero di pescaggi, le dimensioni del cabestano e le velocità operative derivano tutti da questa diffusione.
- Definisci la tolleranza che il tuo processo a valle può accettare. Se una linea di rotta richiede ±0,02 mm, una macchina che mantiene ±0,05 mm non è un affare a nessun prezzo.
- Verificare che il profitto e l'avvolgimento corrispondano alla velocità di disegno e al peso della bobina, in modo che la linea funzioni come un unico sistema anziché come un insieme di parti dall'aspetto compatibile.
- Chiedi informazioni sul supporto post-vendita nella tua zona: portafiliere di ricambio, gusci del cabestano e parti di controllo, oltre a un ingegnere che può mettere in servizio la linea e formare i tuoi operatori.
Anche le certificazioni hanno un peso, soprattutto quando si esporta. La gestione della qualità ISO 9001 e la marcatura CE indicano che esistono già procedure documentate e conformità di sicurezza, il che abbrevia la messa in servizio e riduce il rischio di sorprese durante i test di accettazione.
Nessuna macchina universale: solo la soluzione giusta
Una macchina per trafilatura di acciaio inossidabile viene giudicata in base a un unico risultato: se il filo che produce mantiene in funzione il processo del cliente. Un produttore di molle, uno stabilimento di fili guida e una fabbrica di elementi di fissaggio leggeranno lo stesso catalogo e sceglieranno in modo diverso, perché le loro applicazioni prevedono requisiti diversi per lo stesso acciaio.
Inizia con l'applicazione. Definire il materiale, il diametro finito, la tolleranza e la superficie richiesta dal prodotto finale. Da lì si rivelano l’architettura della macchina, il layout della linea e le apparecchiature di supporto. La macchina giusta raramente è la più costosa o la più veloce; è quello i cui limiti si adattano esattamente alle esigenze dell'applicazione.