
Attrezzature per trafilatura
Vantaggi di una macchina per trafilatura ad alta velocità: produzione, costi e qualità del filo
Una linea più veloce ripaga solo quando il profitto, gli stampi, il raffreddamento e l'avvolgimento sono progettati per abbinarli. È qui che i guadagni effettivamente si manifestano e dove scompaiono silenziosamente.
Prendiamo due stabilimenti che trafilano lo stesso filo a basso tenore di carbonio da 2,2 mm per la produzione di chiodi. Il primo fa funzionare una macchina a puleggia convenzionale a circa 8 m/s. Il secondo aziona una macchina rettilinea a 15 m/s con controllo della tensione a circuito chiuso. Il secondo impianto non raddoppia semplicemente la sua produzione, ma produce dal 40 al 60% in più di tonnellaggio per turno con lo stesso numero di dipendenti, consuma meno elettricità per tonnellata e spedisce bobine che alimentano la pressa per chiodi senza che un operatore controlli il profitto.
Questa è la versione onesta della risposta. I vantaggi di una trafilatrice ad alta velocità derivano dal fatto che l'intera linea lavora insieme, non da un argano che gira più velocemente. La geometria del blocco, la sequenza degli stampi, il raffreddamento, la lubrificazione, la tensione di ritorno e la sincronizzazione del riavvolgimento devono essere tutti dimensionati per la nuova velocità. Quando uno di essi non lo è, la capacità promessa ritorna sotto forma di rottura dello stampo, segni di scivolamento e arresti non pianificati invece del filo finito.
Cosa cambia realmente l'alta velocità in officina
Quando la velocità della linea aumenta, cinque cose si muovono contemporaneamente e solo la prima viene normalmente discussa nella citazione.
- Produzione per turno. La stessa squadra produce più tonnellaggio finito, perché la macchina non rappresenta più un vincolo.
- Energia per tonnellata. I servoazionamenti diretti rimuovono le perdite della cinghia e del riduttore e il motore rimane più vicino alla sua fascia di efficienza.
- Costo della manodopera per tonnellata. Un operatore controlla una linea, sia che funzioni a 8 m/s o a 16 m/s, quindi il costo del salario si distribuisce su più chilogrammi.
- Superficie per tonnellata. Meno fusi e corridoi più corti per la stessa produzione annua, il che conta quando l'edificio è già pieno.
- Qualità del pacchetto. Una tensione di avvolgimento stabile crea bobine più solide e bobine più solide accorciano i cambi a valle.
Gli ultimi due punti compaiono raramente nel calcolo del rimborso, ma spesso sono ciò che convince uno stabilimento a ritirare due macchine più vecchie e sostituirle con una.
Da dove viene la velocità
La velocità della linea è una proprietà del sistema. Quattro sottosistemi decidono se la cifra sulla targhetta è utilizzabile nella produzione.
Guida e trasmissione
Un servoazionamento diretto rimuove la cinghia e la scatola del cambio tra il motore e il cabestano. Meno parti soggette ad usura significano meno vibrazioni, un'accelerazione più rapida per impostare la velocità e una velocità stabile quando il carico dello stampo cambia durante il turno. Anche le perdite del cambio scompaiono dalla bolletta elettrica, cosa non da poco per una macchina che funziona 6.000 ore all'anno.
Raffreddamento e lubrificazione
La generazione di calore aumenta più velocemente della velocità. Un programma di stampo che funziona a freddo a 8 m/s può spingere il filo fuori tolleranza a 15 m/s. I percorsi con serbatoi d'acqua gestiscono il carico con stampi allagati e filtraggio ad alto volume, mentre i percorsi asciutti dipendono da supporti per stampi raffreddati ad acqua e da una pellicola stabile di polvere lubrificante.
Sequenza e riduzione degli stampi
La riduzione per passaggio è il limite silenzioso della velocità. Mantieni un vecchio programma di filiera e aumenta la velocità, e il filo lascia l'ultimo argano caldo, leggermente ovale e con un allungamento che non sopravviverà al processo successivo.
Payoff e acquisizione
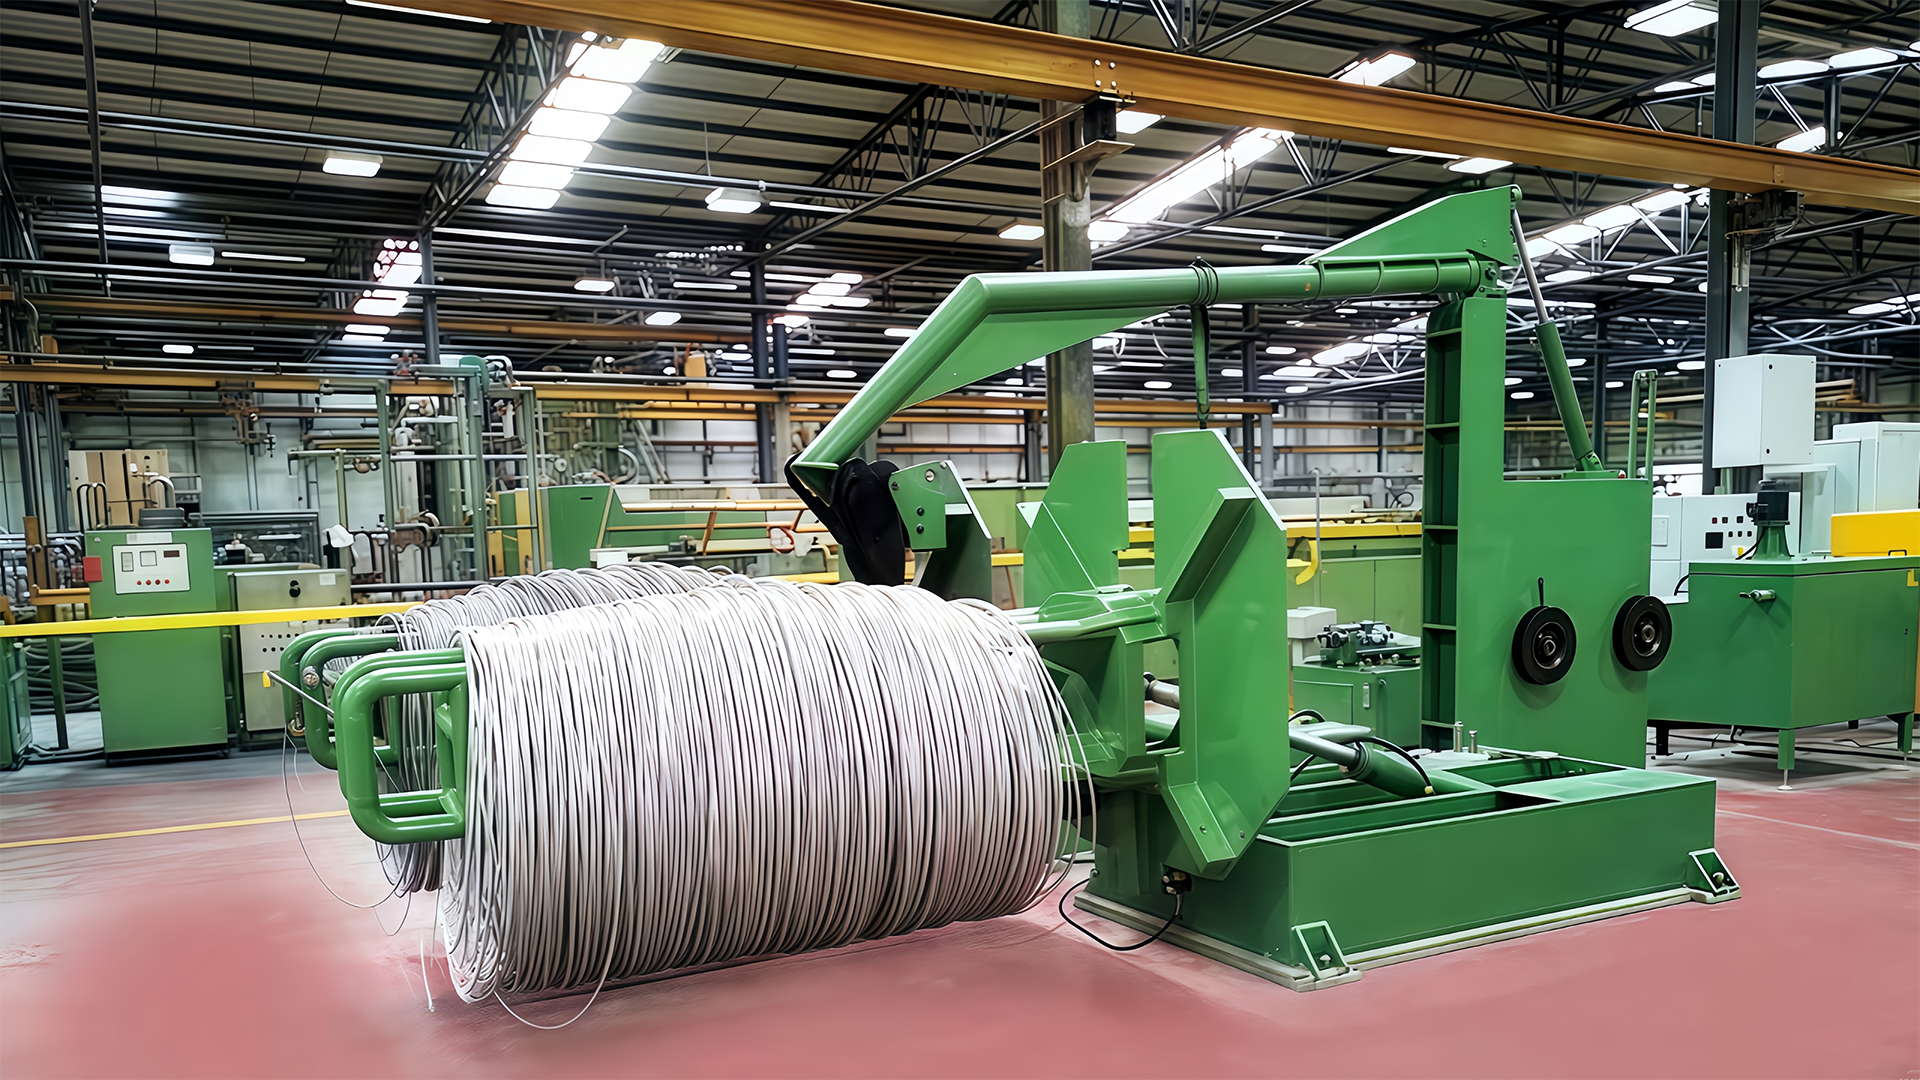
I picchi di tensione in corrispondenza del payoff sono la ragione più comune per cui una linea veloce si comporta come una lenta. Un supporto di profitto con un debole controllo della tensione lascia che il filo si allenti e poi si stringa; il blocco reagisce e il diametro varia. D'altra parte, la raccolta deve corrispondere esattamente alla velocità del filo, altrimenti la bobina si forma morbida e si ripaga in grovigli.
Costo, percorso e calcolo del rimborso
Una macchina ad alta velocità costa più di una lenta, quindi il numero che conta è il costo per tonnellata finita piuttosto che il prezzo di fattura. Energia, manodopera, consumo degli stampi, tempi morti e scarti risiedono al suo interno e si muovono in direzioni diverse a seconda del percorso di trafilatura.
| Itinerario di disegno | Velocità tipica della linea | Filo più adatto | Vantaggio che si vede per primo | Cosa guardare |
|---|---|---|---|---|
| Puleggia a bassa velocità | 3-6 m/sec | Ridisegno leggero, piccoli lotti | Basso costo di capitale, configurazione tollerante | Tetto di produzione, lavoro per tonnellata |
| Puleggia convenzionale | 6-10 m/sec | Acciaio generale a basso tenore di carbonio | Equilibrio tra costi e produzione | Controllo dello scivolamento, usura dello stampo |
| Linea retta, multipassaggio | 10-20 m/sec | Filo per chiodi, filo a rete | Massima produttività per operatore | Carico di raffreddamento, tensione all'avvio |
| Serbatoio dell'acqua, bagnato | fino a 12 m/sec | Filo inossidabile e sottile | Qualità della superficie e rimozione del calore | Gestione dei fluidi, filtrazione |
| Invertito | 8-15 m/sec | Asta a filo medio | Ingombro compatto, facile movimentazione della bobina | Condizioni del pavimento, logistica delle bobine |
Due cifre decidono il rimborso. L'energia per tonnellata diminuisce quando le perdite sono minori e il motore gira vicino alla sua banda efficiente. Il costo per tonnellata di stampi e materiali di consumo si comporta diversamente: una linea veloce può utilizzare gli stampi più velocemente in termini assoluti, ma il costo per tonnellata spesso diminuisce perché la produzione tra i cambi di stampo è maggiore.
Qualità del filo e resa a valle
I guadagni di qualità derivanti dalla velocità sono reali ma condizionati. Una linea stabile, veloce e con un corretto raffreddamento produce filo di diametro costante e superficie pulita. Una linea veloce instabile produce segni lucidi, graffi e filo ovale, e quel filo si inceppa nella macchina successiva invece che nel prodotto.
L'effetto è più forte laddove il disegno alimenta un altro processo nello stesso edificio. Le macchine per unghie, i telai a rete e le linee di saldatura sono impostati per una dimensione di filo e tollerano variazioni minime. Una fascia di diametro che si discosta di qualche centesimo di millimetro costa di più in fermate di quanto la linea di trafilatura risparmi in velocità.
Una linea di trafilatura che produce filo scartato dalla macchina successiva non ha prodotto nulla.
Le matrici sono la leva più economica qui. Una filiera in metallo duro lucidato con il giusto angolo di approccio, posizionata in un supporto raffreddato ad acqua, mantiene il filo rotondo e la superficie pulita. Uno stampo usurato fa il contrario e nessuna quantità di potenza motrice installata può compensarlo.
Una lista di controllo per gli appalti per le linee ad alta velocità
Gli aggiornamenti più deludenti vengono decisi in fase di preventivo, molto prima della messa in servizio. Chiedere quanto segue per iscritto.
- Il programma della matrice alla velocità indicata, non solo la velocità: sequenza di riduzione, angoli della matrice e durata prevista della matrice in tonnellate.
- Comportamento in rampa. Quanti secondi per raggiungere la velocità impostata e cosa succede alla tensione durante quella rampa?
- Capacità di assorbimento rispetto alla bobina effettiva: peso del pacco, qualità costruttiva e come verrà ripagato a valle.
- Dati energetici al punto di lavoro, in kilowatt per tonnellata, anziché la potenza del motore riportata in targa.
- Dettagli di raffreddamento e filtrazione: flusso d'acqua per matrice, volume del serbatoio, livello di filtrazione e prestazioni estive.
- Materiali di consumo e ricambi: fornitura di stampi, grado di polvere, kit di parti soggette ad usura e tempi di consegna.
- Un disegno del layout confrontato con il pavimento, inclusa la distanza per la movimentazione e la manutenzione della bobina.
Un fornitore che riesce a rispondere a tutte e sette senza esitare, di solito vende una macchina progettata per la velocità che pubblicizza.
Ciò che la velocità non può risolvere
Funzionando più velocemente di quanto il raffreddamento, la lubrificazione e l'assorbimento possano supportare non crea capacità. Converte l'elettricità in calore, usura degli stampi e rottami.
Tre sintomi ti dicono che una linea viene spinta oltre la sua velocità corrispondente: consumo di filiera per tonnellata che striscia verso l'alto, variazione del diametro che appare solo nei passaggi più veloci e bobine che sembrano ferme all'esterno e morbide sotto. Nessuno di questi problemi viene risolto mettendo a punto l'unità. Nella maggior parte dei casi le cause risiedono nel controllo della tensione, nel raffreddamento o nelle condizioni dello stampo e così via problemi di funzionamento su linee di trafilatura presentarsi ancora e ancora su macchine diverse.
I vantaggi di una macchina per trafilatura ad alta velocità sono un risultato ingegneristico piuttosto che un'affermazione di marketing: più tonnellate per turno con la stessa squadra, minore energia per tonnellata, meno spazio per la stessa produzione e confezioni che si comportano bene alla macchina successiva. Ognuno di questi vantaggi dipende dal fatto che la linea venga specificata come un singolo sistema anziché come un elenco di parti.
Se è sul tavolo un aggiornamento, iniziare dal filo effettivamente disegnato e dal processo che alimenta, quindi lavorare a ritroso per programmare lo stampo, raffreddare e controllare la tensione. Tale ordine produce una linea che raggiunge la velocità indicata il primo giorno invece che dopo sei mesi di messa a punto. Produttori come Tecnologia Jinding costruisci macchine da disegno, unità di svolgitura e avvolgimento, stampi e materiali di consumo dallo stesso catalogo, il che rende più facile sostenere quella conversazione a livello di sistema.