
Note sul campo · Trafilatura
La disciplina silenziosa di una macchina per trafilatura rettilinea completamente automatica
Una lenza che tira un'asta da 5,5 mm fino a 1,0 mm senza che nessuno la sorvegli non è un miracolo dell'automazione. È una lunga catena di piccoli accordi tra motore, matrice, lubrificante e operatore, e ognuno di essi deve rispettare ad ogni passaggio.
Attraversa una fabbrica di filo la mattina presto e puoi sentire la differenza. Una linea semiautomatica si annuncia: passi, il clangore di un cambio di bobina, una pausa mentre un braccio di tensione si assesta. Una macchina rettilinea completamente automatica sembra quasi noiosa. La ricompensa cambia. Gli argani ronzano al passo. L'avvolgimento avvolge una bobina che sarà piena in quaranta minuti, quindi si scambia. Non succede nulla di drammatico, ed è proprio questo il punto.
Costruiamo attrezzature per trafilatura a Wuxi dal 2010, le nostre radici in questo settore risalgono a tempi molto più antichi e la lezione non è cambiata. L'automazione non rimuove le competenze dal processo. Sposta l'abilità dalle mani dell'operatore alla progettazione della linea. Il resto di questo articolo riguarda ciò che comporta effettivamente tale trasferimento.
Cosa significa veramente "completamente automatico"
La frase viene utilizzata in modo approssimativo nei cataloghi delle apparecchiature. Su una macchina rettilinea dovrebbe significare qualcosa di specifico: il filo gestisce la propria tensione, il proprio rapporto di velocità e le proprie fermate, dal primo passaggio alla bobina finita.
Di solito ciò si riduce a quattro decisioni ingegneristiche. Ogni argano ha la propria trasmissione invece di condividere un singolo albero, quindi il rapporto di velocità tra i passaggi può essere regolato elettronicamente invece di essere fissato dalla geometria degli ingranaggi. La tensione tra i passaggi viene misurata e corretta continuamente, non impostata una volta e sperata. Le ricette vengono memorizzate, quindi il passaggio da un prodotto all'altro è un cambio di schermata e fustella piuttosto che un programma di passaggio scritto a mano. E la linea sa come fermarsi: in caso di rottura del filo si ferma in modo netto e ti dice quale posizione della matrice ha fallito.
- Azionamenti indipendenti su ciascun cabestano, con controllo della tensione a circuito chiuso tra i passaggi.
- Ricette memorizzate per ogni prodotto, quindi gli ordini ripetuti vengono eseguiti in modo identico.
- Ricompensa e take-up sincronizzati , quindi la tensione della linea viene stabilita una volta e mantenuta.
- Memoria dei guasti , che trasforma un'interruzione da un argomento in un punto dati.
La ricompensa non è affascinante. Si tratta di meno rotture su diametri fini, migliore concentricità, meno scarti all'inizio della bobina e di un operatore che trascorre il turno a guardare la qualità invece di guardare la macchina.
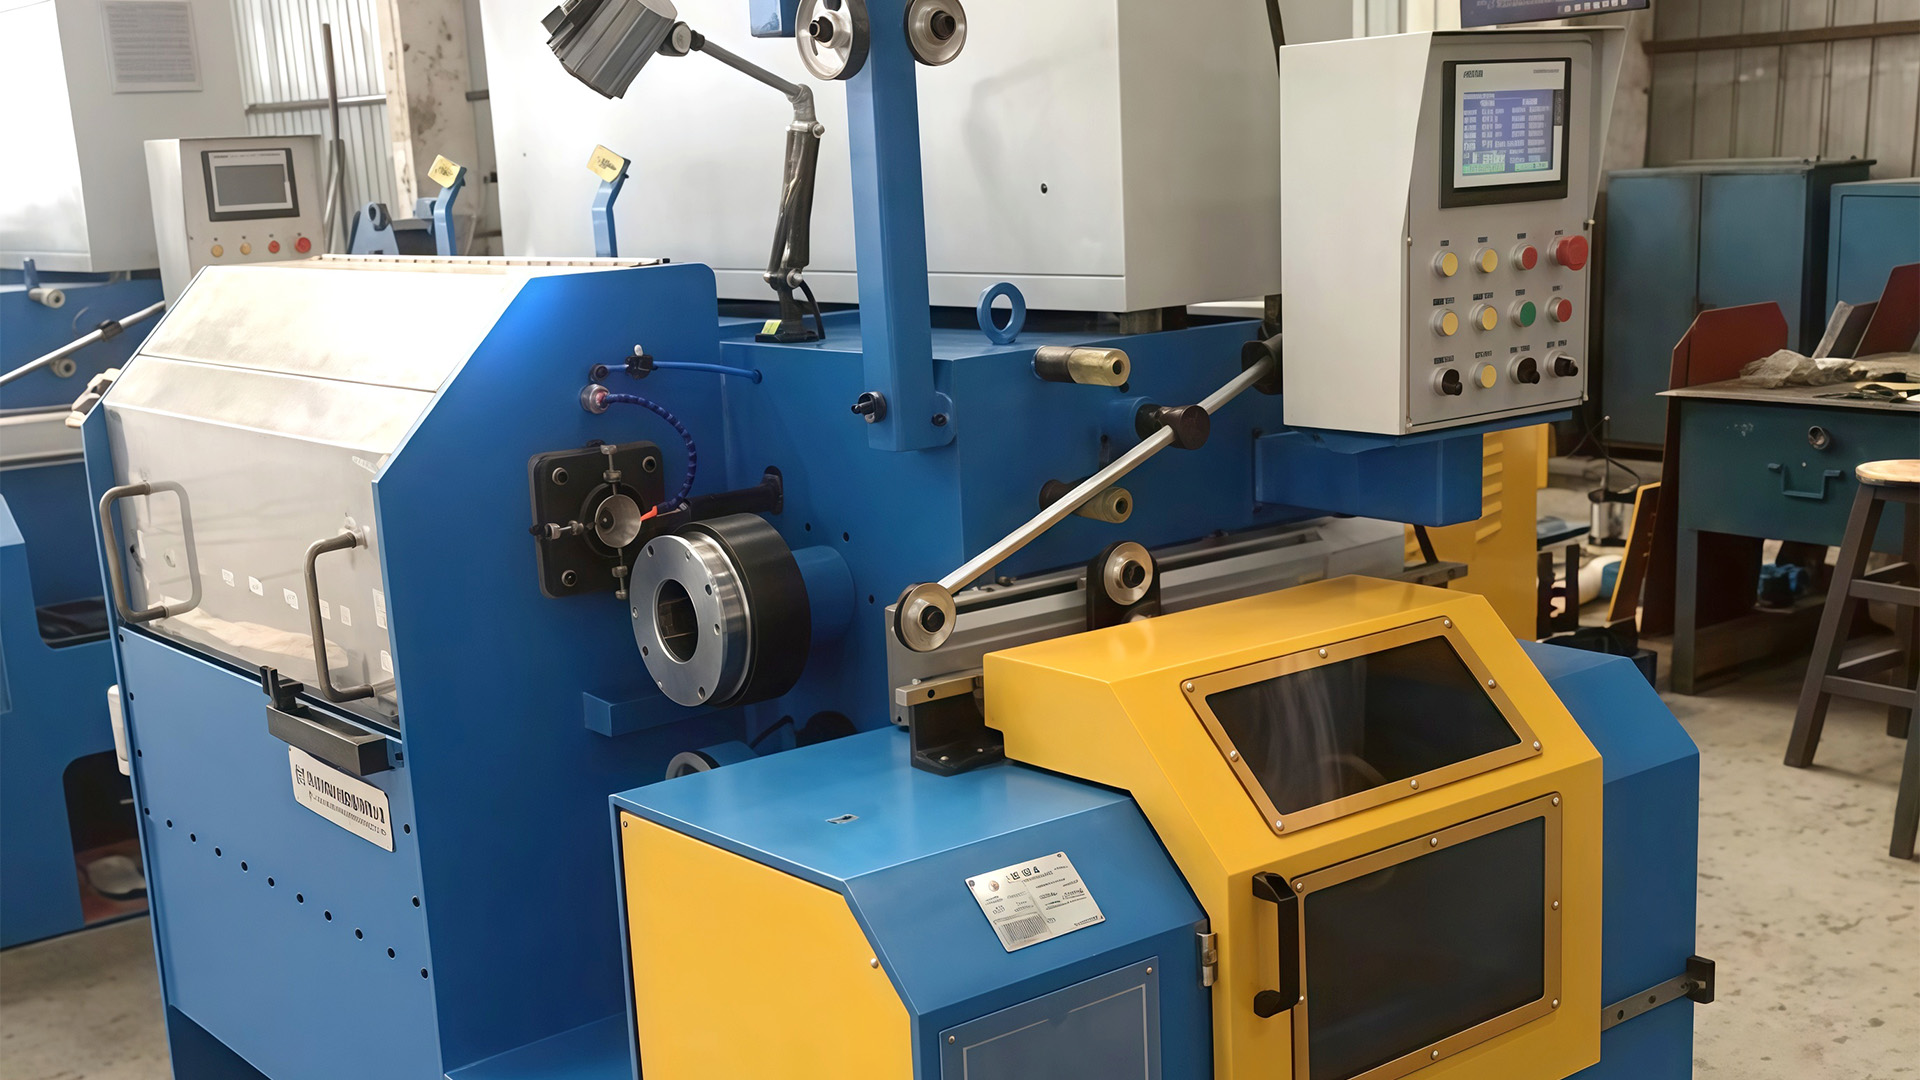
 Sistema integrato di macchine per trafilatura diretta Il sistema integrato compatto combina svolgimento, avvolgimento, matrici, lubrificazione, controllo della tensione e trazione per trafilare filo di acciaio al carbonio, inossidabile, ottone e rame con una minore movimentazione manuale. Visualizza il prodotto →
Se desideri prima le basi meccaniche, i nostri ingegneri hanno scritto una spiegazione in un linguaggio semplice come funziona effettivamente un singolo passaggio di disegno a linea retta , dall'angolo di avvicinamento dello stampo alla presa del cabestano. Vale la pena dieci minuti prima di qualsiasi conversazione sulle specifiche.
Anatomia di una linea: payoff, disegno, take-up
Una linea di disegno viene solitamente descritta dalla sua macchina principale, ma la maggior parte dei problemi risiede ai bordi. La vincita decide se la canna arriva calma o combattiva. L'avvolgimento decide se il filo finito lascia ordinato o aggrovigliato. Nel mezzo, la sezione di disegno fa il lavoro di cui tutti parlano.
| Palcoscenico | Cosa fa | Dove le linee si perdono |
|---|---|---|
| Payoff | Alimenta l'asta a una tensione bassa e controllata | Grovigli, resistenza ai freni, geometria della bobina scadente |
| Disegno | Riduce il diametro passo dopo passo attraverso le matrici in metallo duro | Riduzione non uniforme, matrici usurate, slittamento del cabestano |
| Lubrificazione e raffreddamento | Mantiene costante la temperatura della matrice e del cabestano | Trafile secche, ugelli ostruiti, grado di lubrificante errato |
| Presa in carico | Avvolge il filo finito alla tensione corrispondente | Faglie trasversali, bobine molli, tensione deriva |
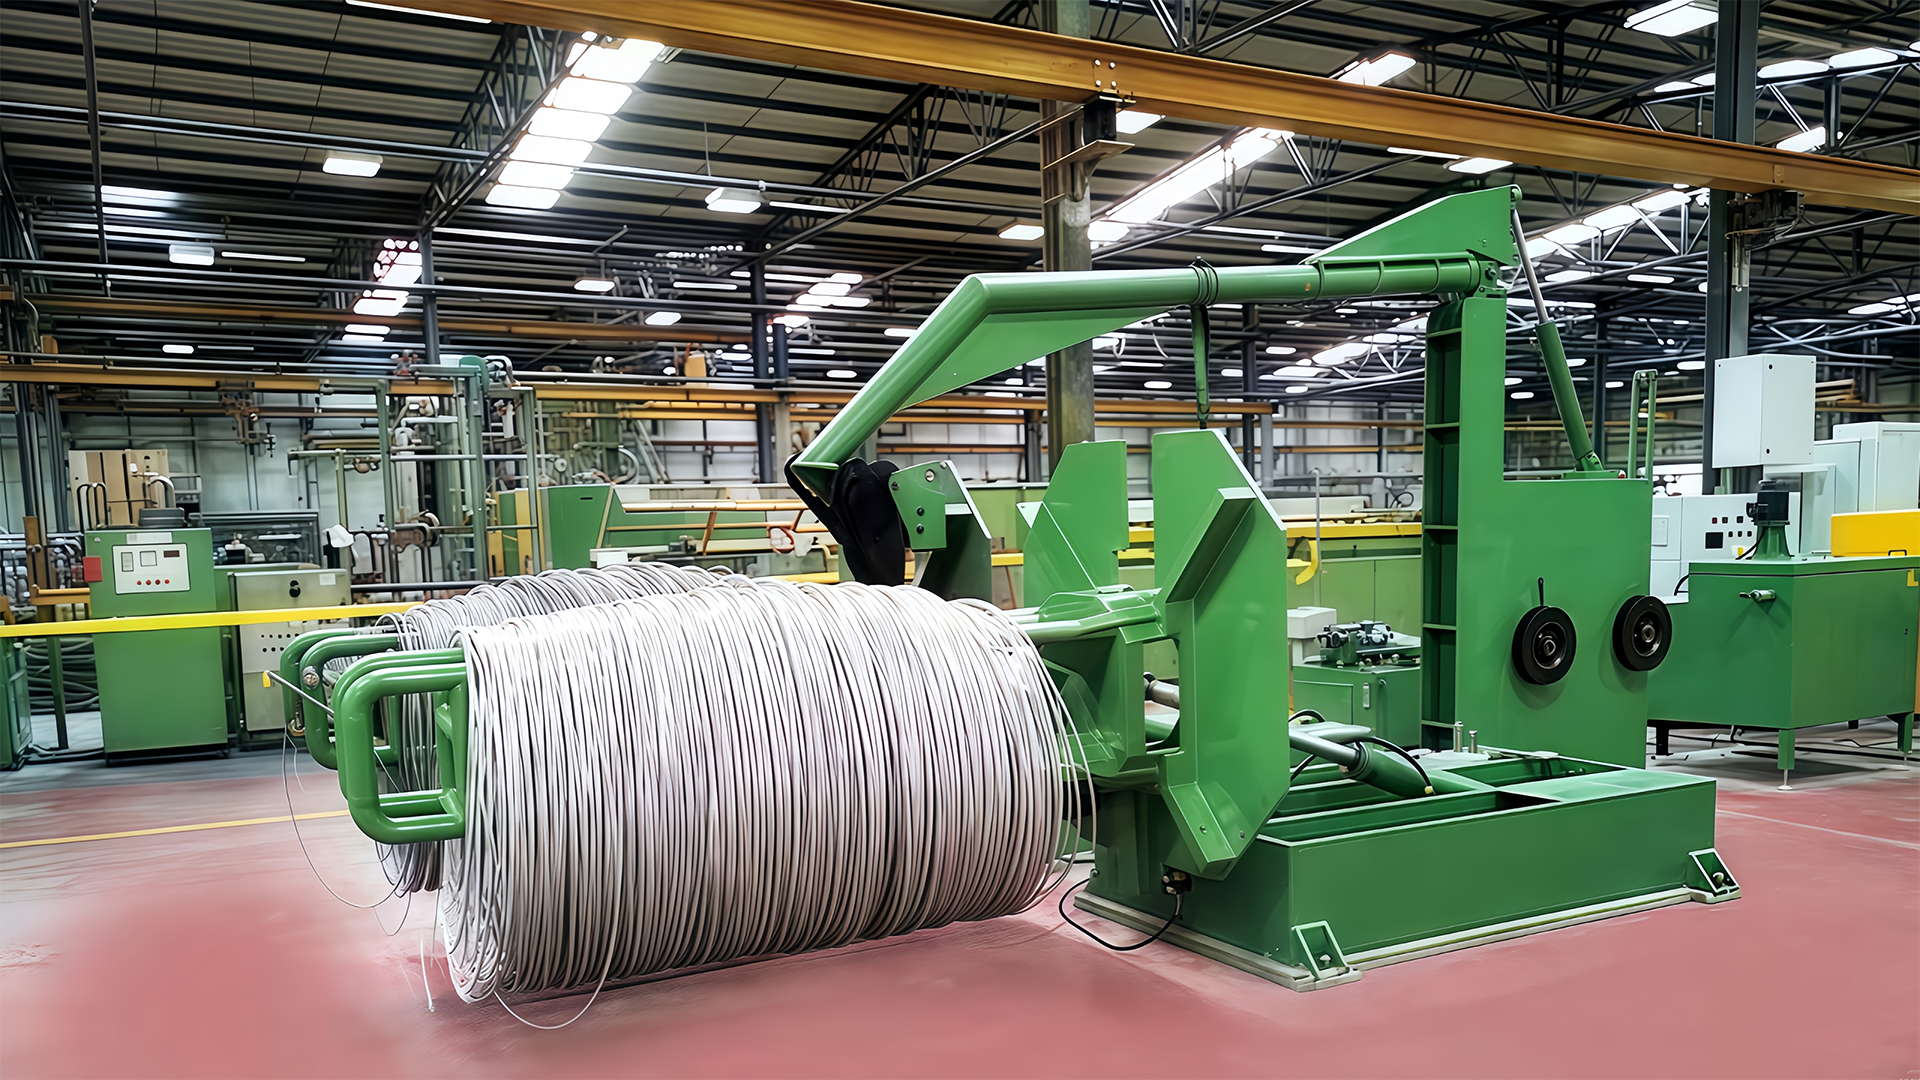
Per quanto riguarda la superficie, il vantaggio è spesso il vincolo. Un telaio sopraelevato convenzionale necessita di altezza libera e di un'oscillazione libera; un profitto sopraelevato di tipo ribaltamento piega invece la bobina in posizione, il che è importante quando la linea si trova in una baia esistente piuttosto che in un nuovo edificio. In ogni caso, la domanda progettuale è la stessa: l’asta può entrare nel primo stampo con una tensione costante, bassa e senza trazione laterale?
Abbinamento della macchina al materiale
È il materiale a scegliere la macchina e non viceversa. Questo è il malinteso più comune che incontriamo durante le richieste di informazioni e vale la pena risolverlo prima di discutere qualsiasi altra cosa.
Acciaio a basso tenore di carbonio: la spina dorsale del lavoro
Il filo sfuso a basso tenore di carbonio per chiodi, reti, recinzioni e legature viene trafilato a secco, perché la superficie può trasportare lubrificante secco nello stampo e l'aspetto economico premia la velocità e le lunghe tirature. Una macchina di questo tipo ben abbinata manterrà un programma di passaggi stabile per ore e il lavoro principale dell'operatore diventa l'ispezione degli stampi e la logistica delle bobine piuttosto che l'intervento.
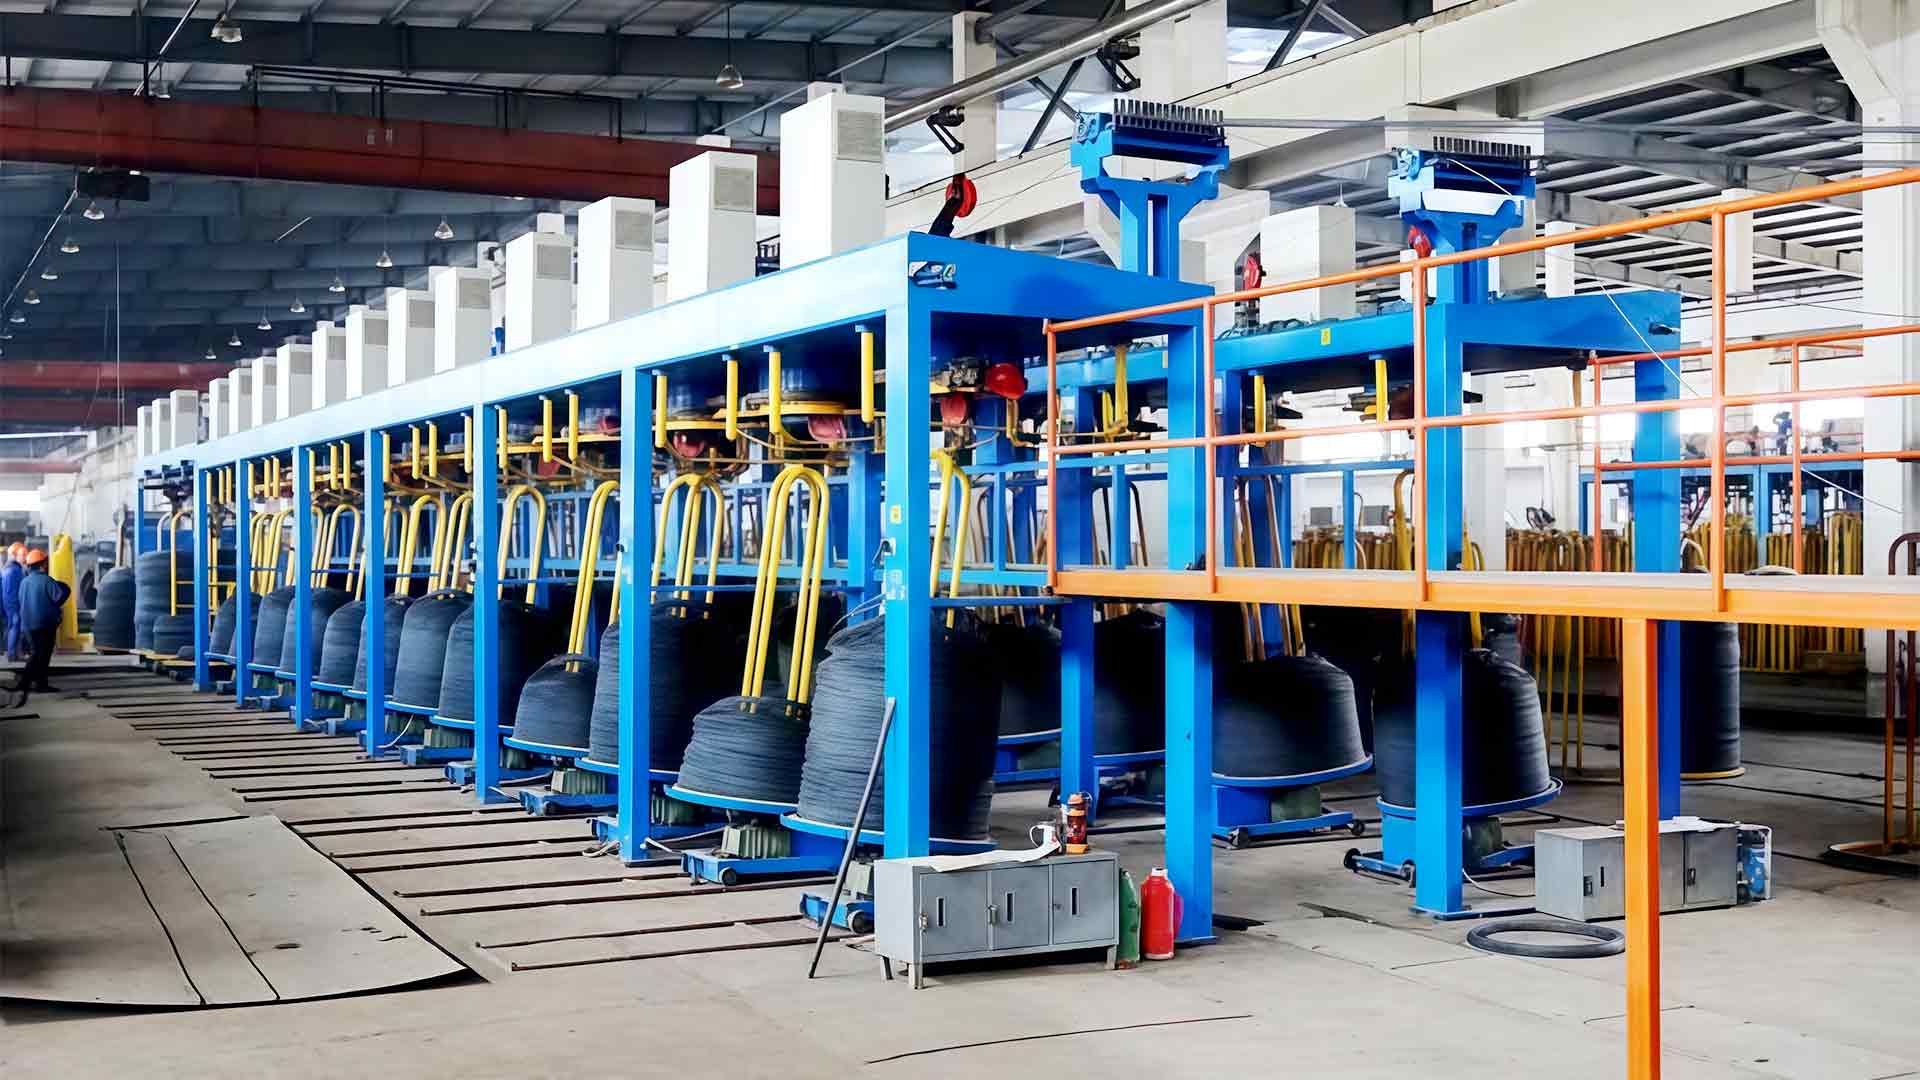
Macchina per trafilatura a filo dritto in acciaio a basso tenore di carbonio Macchina rettilinea per trafilatura a secco di filo di acciaio a basso tenore di carbonio, progettata per ridurre il diametro mantenendo resistenza e consistenza per applicazioni su reti, recinzioni e legature. Visualizza il prodotto → Superfici inossidabili e altre superfici sensibili
L'acciaio inossidabile, e gran parte del filo sottile utilizzato nella tessitura o nella lavorazione dei cavi, è meglio servito dalla trafilatura a umido in una macchina con serbatoio d'acqua, dove la filiera e il filo sono completamente immersi. Il liquido allontana il calore, mantiene la superficie pulita e rende realistiche le passate più fini. Il tentativo di trafilatura a secco di questi materiali di solito si manifesta con graffi, usura dello stampo o un'inspiegabile eruzione cutanea negli ultimi due passaggi.
Filo rivestito e composito
L'acciaio rivestito in alluminio e conduttori compositi simili necessitano di riduzioni più delicate e di un'attenta geometria dello stampo, perché il rivestimento è più morbido del nucleo e si deforma in modo diverso. Il programma di passaggio deve proteggere lo strato esterno pur riducendo il nucleo.
Una pausa che vale la pena prendersi. Se un fornitore propone un preventivo per una macchina rettilinea a secco per acciaio inossidabile senza chiedere informazioni sulla finitura superficiale, sul lubrificante e sull'applicazione finale, il preventivo è un prezzo, non una risposta ingegneristica. Chiedi cosa succede nel passaggio quattro.
Il nostro gamma di trafilatura di fili in linea retta abbraccia applicazioni in rete metallica, a basso tenore di carbonio, rivestite in alluminio e a secco pesante, proprio perché lo stesso telaio non è adatto a tutti i materiali.
I numeri su cui discutere
La maggior parte del comportamento di una linea di disegno viene deciso su carta, nel programma di passaggio. Quando un cliente ci invia una specifica, queste sono le cifre su cui lavoriamo insieme prima che venga scelto un singolo componente.
- Diametro di ingresso e di uscita , più la fascia di tolleranza che effettivamente conta a valle.
- Riduzione per passaggio , tipicamente nella regione del 18-25% di riduzione dell'area per lavori a basso contenuto di carbonio, adeguata alla duttilità del materiale.
- Sequenza dello stampo e angolo di approccio , compreso il grado di metallo duro e la durata prevista dello stampo tra una lucidatura e l'altra.
- Capacità di raffreddamento , dimensionato per il peggior pomeriggio estivo piuttosto che per il giorno medio.
- Dimensioni del motore e range di velocità , con la velocità di produzione reale, non quella massima della brochure.
- Formato e gestione dello spool , perché una macchina veloce che si ferma ogni venti minuti per il cambio bobina non è veloce.
C'è un detto nella nostra officina: una linea di disegno raramente fallisce a tutta velocità. Fallisce al momento del passaggio all’euro, quando tutti hanno fretta.
Ecco perché consideriamo la sequenza di commutazione come una caratteristica di progettazione. Il passo trasversale, il bloccaggio della bobina, il bloccaggio del filo e la rampa del freno determinano tutti se un cambio della bobina richiede quaranta secondi o quattro minuti e tale differenza si accumula su tre turni.
Messa in servizio e proprietà a lungo termine
La parte interessante della proprietà inizia dopo che la macchina è stata fissata. L'allineamento, la planarità della fondazione, il rodaggio dello stampo e la formazione degli operatori decidono se il primo mese sarà una rampa liscia o una serie di trattative con il contenitore dei rottami.
- Prima l'allineamento. Una linea è diritta tanto quanto il suo riferimento, e un piccolo errore di altezza al momento della vincita diventa una trazione laterale al primo dado.
- Rottura degli stampi. I nuovi stampi necessitano di un inizio delicato; eseguire un nuovo set alla massima riduzione è un'abitudine costosa.
- Allenati sulla schermata della ricetta, non solo sui pulsanti. Gli operatori che capiscono perché un rapporto è cambiato prendono decisioni migliori alle tre del mattino.
- Mantieni onesti i materiali di consumo. Stampi, polvere lubrificante e qualità dell'acqua di raffreddamento sono i tre elementi che dettano silenziosamente il calendario della manutenzione.
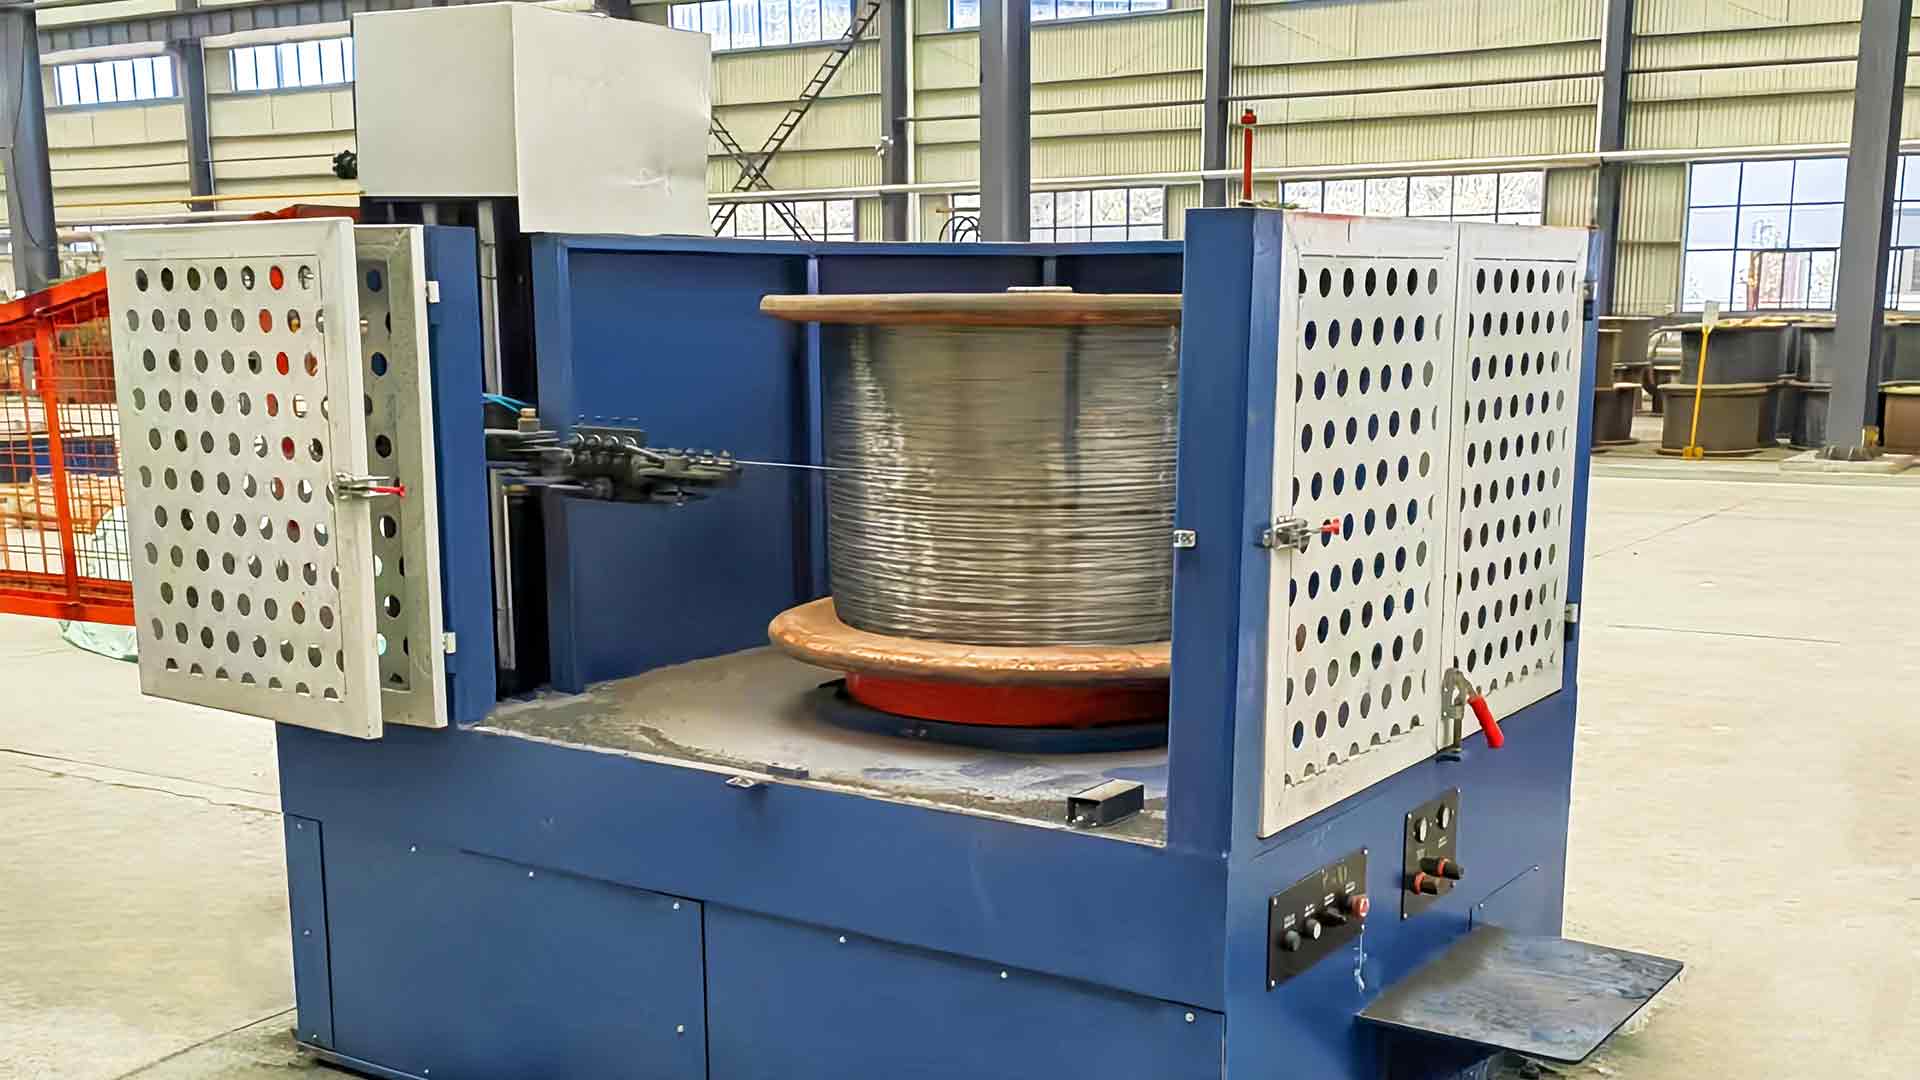
Macchina raccoglibobine per linee di trafilatura L'avvolgimento controllato da PLC avvolge il filo di rame, alluminio, acciaio e leghe trafilato su bobine di varie dimensioni, con velocità e tensione regolabili per proteggere la forma del filo durante lo stoccaggio. Visualizza il prodotto → Poiché la nostra officina è certificata ISO 9001 e le nostre macchine portano il marchio CE per i clienti europei, la parte relativa alla documentazione della messa in servizio tende ad essere semplice. In quindici anni abbiamo spedito in più di quaranta paesi e le domande al momento della consegna sono notevolmente simili, sia che la linea sbarchi nello Jiangsu o nell'Europa orientale.
Ciò che ci aiuta a citare accuratamente. Materiale e qualità, diametro di ingresso e di uscita, velocità della linea target, tipo e peso della bobina e alimentazione elettrica disponibile. Con queste cinque risposte possiamo proporre un programma di superamento invece di un'ipotesi.
Una macchina per trafilatura in linea retta completamente automatica è meglio intesa come un pezzo di coreografia industriale. I singoli movimenti sono semplici: tirare, ridurre, raffreddare, avvolgere. Ciò che lo rende automatico è che tutti mantengono il loro cronometraggio, ora dopo ora, bobina dopo bobina, senza che una persona li corregga.
Questo è anche il motivo per cui siamo cauti nel promettere “piena automazione” come titolo. La versione onesta è una linea la cui tensione, rapporto e arresti sono progettati abbastanza attentamente da consentire a un operatore di supervisionare tre passaggi in avanti invece di uno dietro. Quando ciò accade, la macchina smette di essere al centro dell’attenzione e il filo torna ad essere il soggetto.
Se stai lavorando su una specifica, inviaci il filo che intendi disegnare e il filo che ti serve alla fine. Vi diremo dove probabilmente si troveranno le difficoltà e quali di esse la macchina potrà risolvere da sola.