
Attraversando un laboratorio di disegno alla fine di un turno, di solito puoi capire come funziona una linea ad alto contenuto di carbonio prima che qualcuno apra il pannello di controllo. Il lubrificante è ancora limpido, le confezioni che escono dall'avvolgitore sono solide e uniformi e non è presente alcuna essiccazione a spruzzo di colore blu attorno ai portamatrici. Una macchina può funzionare velocemente e tuttavia non funzionare correttamente. Il divario tra velocità e prestazioni è la parte che nessuna figura in brochure riesce a catturare.
Costruiamo attrezzature da disegno a Wuxi da molto tempo. L'azienda che è diventata Jinding Technology è nata da una piccola officina familiare negli anni '90 e le macchine che spediamo oggi portano ancora lezioni da quelle prime installazioni, insieme a oltre 550 linee ora in funzione in oltre 40 paesi. Quello che segue è il modo in cui spieghiamo le prestazioni ai clienti che scelgono una linea a umido ad alto contenuto di carbonio o che cercano di ottenere di più da quella già presente sul loro pavimento.
Perché il filo ad alto contenuto di carbonio richiede più di una linea bagnata
L'asta ad alto contenuto di carbonio arriva alla macchina brevettata: una struttura perlitica fine, una resistenza alla trazione calibrata nel laminatoio e un sottile rivestimento di ottone o fosfato che esiste per una ragione: trattenere il lubrificante sullo stampo. Tutto ciò che fa la linea di disegno da quel punto è una negoziazione con incrudimento. Ogni passaggio trasforma la forza di trazione in calore e densità di dislocazione, quindi il filo diventa più forte, meno duttile e considerevolmente meno tollerante.
Con lo 0,8% di carbonio e oltre, la tolleranza si esaurisce rapidamente. Spingi una riduzione oltre ciò che la struttura può assorbire e il cedimento non sempre avviene dove te lo aspetteresti. Emerge successivamente come un'esplosione centrale, una rottura a tazza e cono sul cabestano o un risultato di trazione che fuoriesce dalla finestra del cliente tre giorni dopo che la bobina è stata imballata.
La trafilatura a umido è la risposta del settore al problema del calore. Inondare blocchi e stampi con lubrificante rimuove il calore molto più velocemente di quanto potrebbe mai fare l'aria, motivo per cui le macchine bagnate mantengono 1.000 m/min e oltre dove le linee asciutte devono arretrare. Il circuito di raffreddamento, però, è valido tanto quanto la disciplina che lo circonda. Quando la temperatura del lubrificante sale di cinque gradi sopra il punto impostato, la resistenza del film diminuisce, l'attrito aumenta e il calore extra ritorna direttamente nel filo. Non è cambiato nulla sulla macchina, ma le prestazioni sì.
Le leve che muovono effettivamente le prestazioni
Orario di passaggio e riduzione per die
Niente determina i risultati ad alto contenuto di carbonio più della sequenza di riduzione. Un programma adatto all’acciaio dolce – morsi generosi, poche matrici – romperà il filo ad alto contenuto di carbonio prima del terzo blocco. La maggior parte delle linee a umido per questo servizio funzionano nell'intervallo di riduzione dell'area del 15-25% per passaggio e si rastremano verso gli stampi di finitura, dove la qualità della superficie e la tolleranza del diametro contano più della riduzione della massa. L'angolo di attacco, la lunghezza del cuscinetto e la tensione posteriore appartengono allo stesso calcolo; non sono impostazioni indipendenti.
Controllo dello scorrimento tra i blocchi
Sulle macchine a scorrimento il filo viene tirato leggermente più velocemente dell'argano che lascia, e quella piccola differenza è ciò che mantiene la linea in tensione. È anche il luogo in cui si accumulano gli errori: una deriva del 2% in un blocco diventa usura ovunque a valle, oltre all'ovulazione che il cliente nota prima di noi. I servoblocchi a trasmissione diretta, azionati individualmente e dotati di ingranaggi elettronici, guadagnano in termini di costi sui lavori ad alto contenuto di carbonio proprio perché il rapporto di velocità rimane invece di variare con il carico e la temperatura.
Raffreddamento, lubrificazione e filtrazione
Il lubrificante umido è un fluido di lavoro, non un refrigerante conveniente. La concentrazione, il pH, il valore di saponificazione e, soprattutto, il contenuto dei fini determinano se un film sopravvive alla pressione sulla filiera. La temperatura è la variabile che osserviamo più attentamente. Nella maggior parte dei negozi, 35–45 °C è la fascia in cui la pellicola si comporta in modo prevedibile, e uno scambiatore di calore a piastre con un circuito di stabilizzazione e filtraggio decente manterrà quella fascia in modo molto più affidabile rispetto alla semplice aggiunta di più lubrificante quando le cose sembrano calde.
Altri tre fattori si trovano proprio dietro a questi, e sono quelli più spesso trattati come ripensamenti:
- Pratica della morte — qualità di metallo duro, angolo di attacco e lunghezza del cuscinetto adatti al filo, con filiere diamantate riservate alle dimensioni più fini.
- Controllo della tensione e del loop — una tensione di ritorno costante arresta la variazione del diametro prima che inizi.
- Raccolta e spooling — tensione sufficiente per un pacco fermo, mai tanta da far cedere il filo sul tamburo.
- Monitoraggio delle condizioni — La pressione del refrigerante, la temperatura della matrice e il rilevamento delle rotture dicono di più sulle prestazioni di qualsiasi lettura della velocità.
I benchmark delle prestazioni in breve
Le bande sottostanti sono ciò che vediamo su linee bagnate sane e ad alto contenuto di carbonio. Trattateli come l'inizio di una conversazione su una qualità, un rivestimento e un diametro finito specifici, non come una specifica universale.
| Parametro | Tipica banda di lavoro | Cosa guida |
|---|---|---|
| Diametro asta di ingresso | 5,5 – 8,0 mm | Numero di matrici e lunghezza totale della macchina |
| Riduzione dell'area per passaggio | 15 – 25%, assottigliandosi nel finale | Rischio di scoppi centrali e rotture a metà bobina |
| Velocità di disegno | 600 – 1.200 metri/min | Produzione per turno, bilanciata rispetto alla capacità di raffreddamento |
| Temperatura del lubrificante umido | 35 – 45°C | La forza del film e la vita della morte |
| Scivola tra i blocchi | 2 – 6% su macchine a scorrimento | Tasso di usura dello stampo e finitura superficiale |
| Tensione di ripresa | Valore più basso che forma comunque un pacchetto solido | Densità del pacco e rettilineità del filo |
| Tasso di pausa | Meno di una rottura ogni dieci tonnellate prelevate | L'unico dato onesto sulla prestazione sul foglio |
Adattare la macchina al compito, piuttosto che alla velocità massima indicata, è dove risiede la maggior parte del guadagno. Un layout orizzontale compatto spesso ha più senso di un blocco lungo e pesante quando le dimensioni dei lotti sono moderate e lo spazio a terra è limitato.
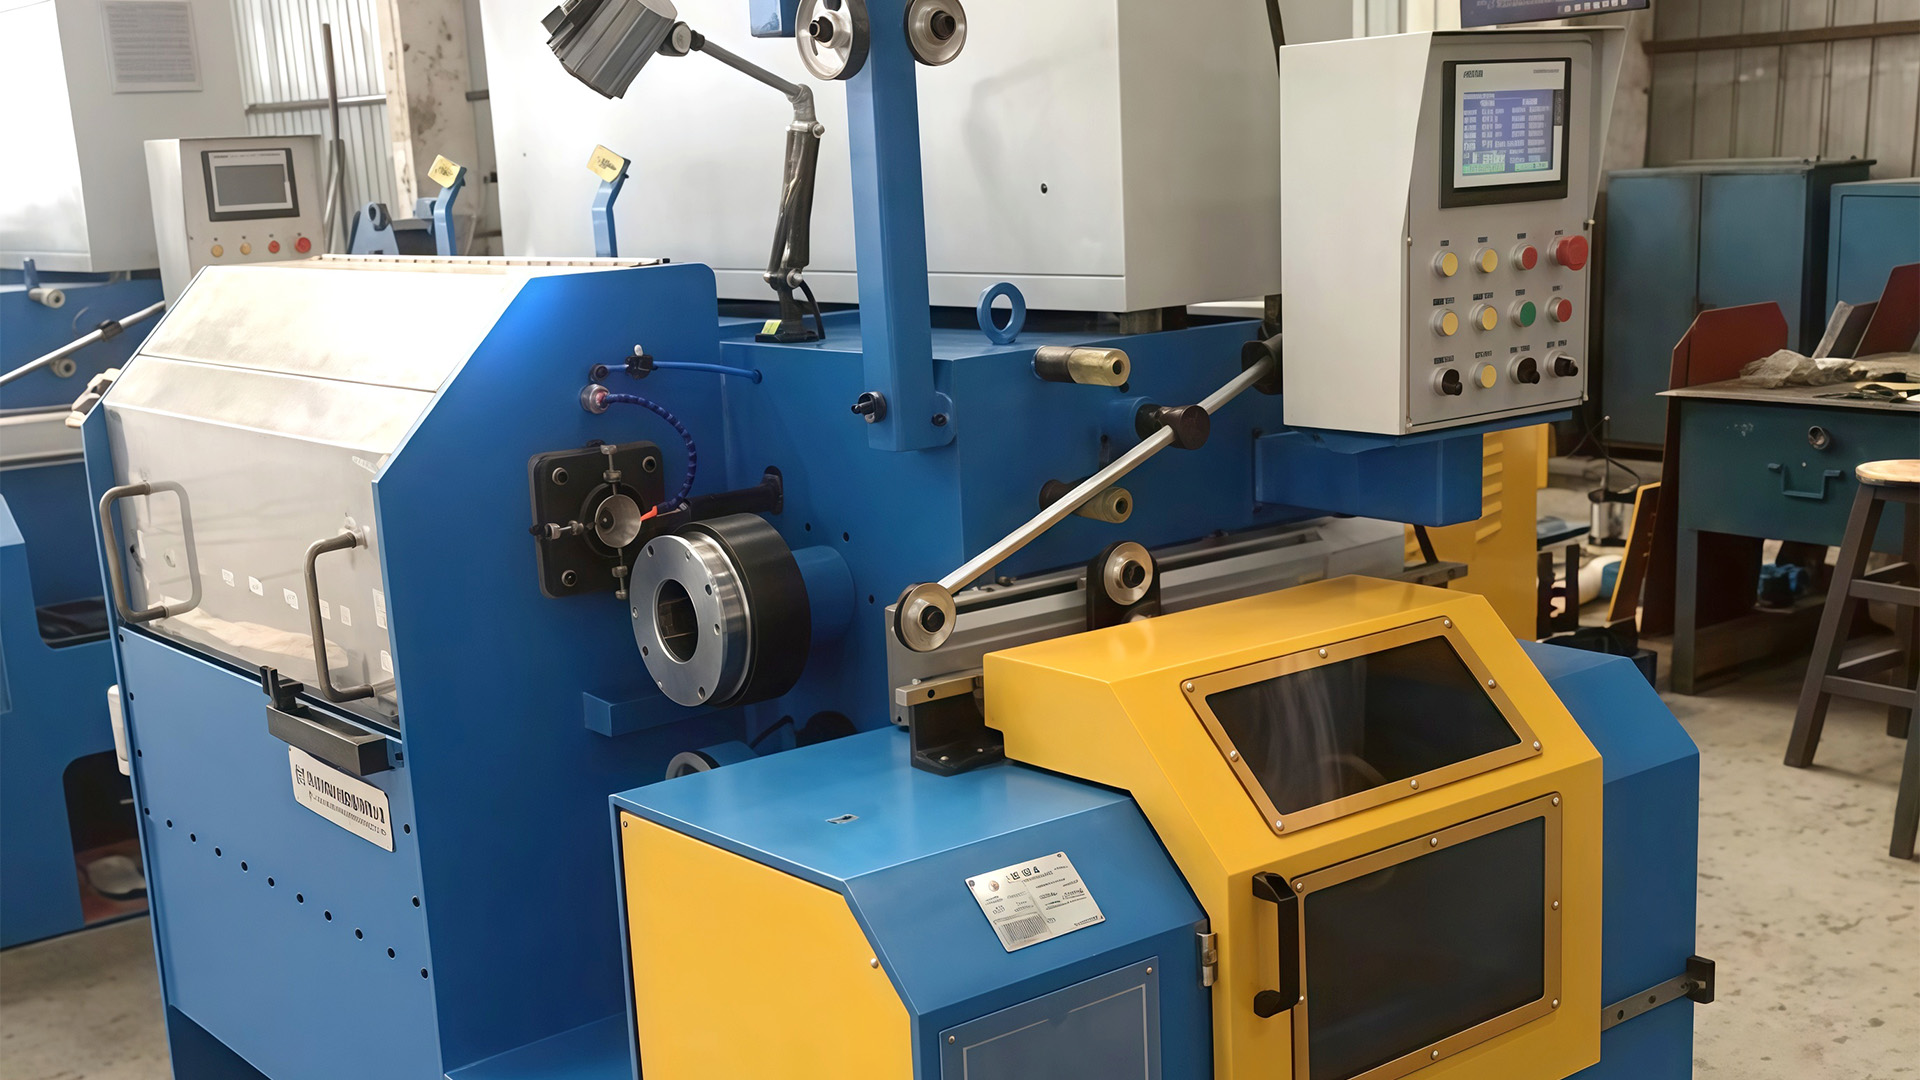
 Macchina per trafilatura orizzontale del serbatoio dell'acqua per layout compatti Una trafilatrice orizzontale con serbatoio d'acqua con refrigerante circolante e manutenzione più semplice, adatta a lotti moderati in cui lo spazio è limitato. Visualizza il prodotto →
Dove le linee perdono silenziosamente prestazioni
Le prestazioni raramente crollano. Si erode. Una linea che correva a 1.050 m/min in primavera corre a 900 m/min in autunno, e nessuno riesce a indicare il giorno in cui è cambiata. Nella nostra esperienza, lo scorrimento di solito inizia in uno dei quattro punti: la temperatura del lubrificante aumenta man mano che le condizioni ambientali cambiano, la pressione differenziale del filtro aumenta inosservata, le scanalature del cabestano si consumano in un profilo leggermente diverso o una scatola filiera che è stata spessorata nuovamente una volta di troppo.
Attenzione a: pacchi che risultano caldi quando vengono staccati dal dispositivo di raccolta, un leggero odore di bruciato vicino ai blocchi di finitura o letture del diametro che fluttuano lungo una bobina invece di saltare. Tutti e tre indicano il calore e l'attrito molto prima che si manifestino come rotture.
Quando una linea si rompe, la causa è solitamente individuabile e quasi sempre più economica da correggere rispetto al tempo di produzione che costa. Manteniamo una guida pratica di i problemi che si presentano nel funzionamento della macchina trafilatrice proprio per questo motivo, e la maggior parte del contenuto proviene dalle chiamate dei clienti piuttosto che da un libro di testo.
La condizione merita una menzione a parte, perché è la variabile più economica da controllare e quella che si degrada più velocemente. Un cuscinetto scheggiato, una superficie di pressione lucida o un angolo di attacco che non si adatta più al rivestimento ti costeranno in rottami più di quanto costerà la sostituzione di uno stampo. Mantenere un set abbinato di matrici in carburo per ciascuna famiglia di prodotti e ritirarle in base al foro misurato anziché al tatto, protegge silenziosamente tutto il resto della linea.
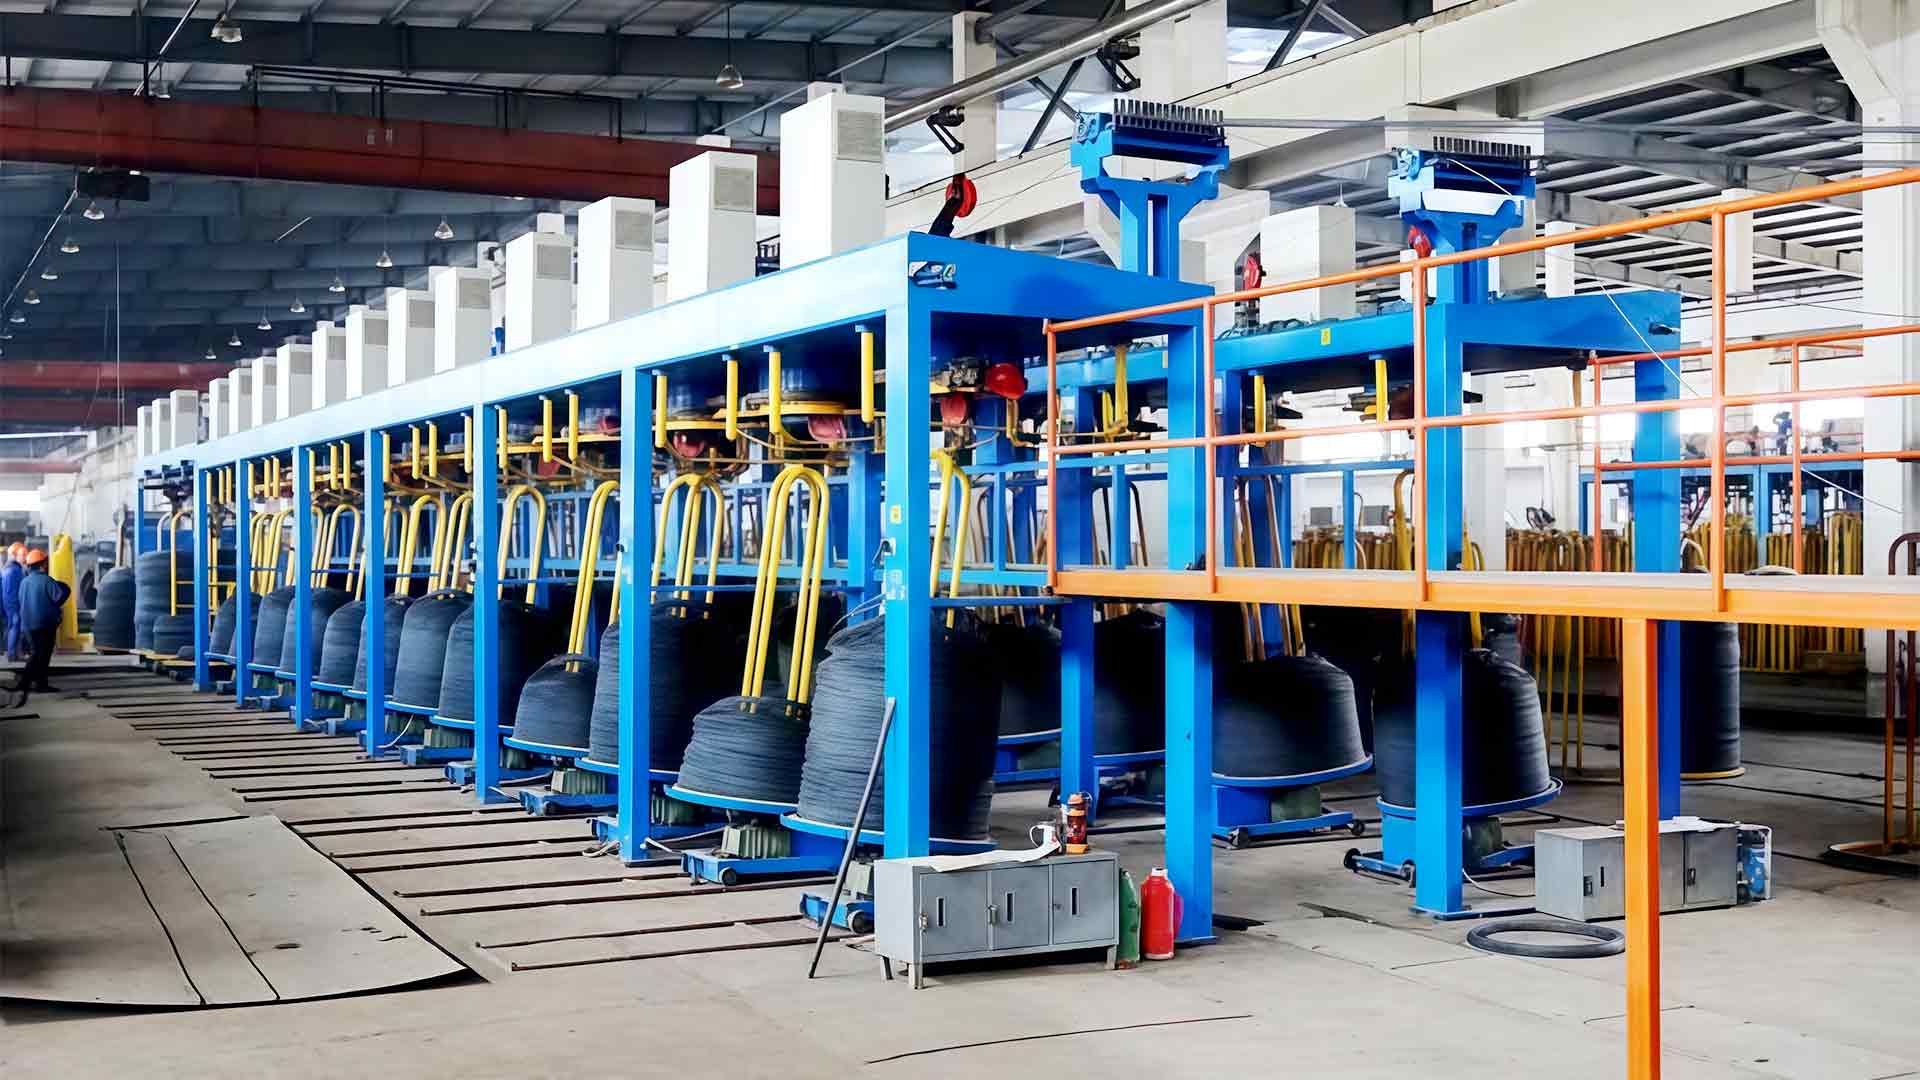
Filiere per trafilatura in carburo di tungsteno per trafilatura di precisione Le matrici di precisione in carburo di tungsteno aiutano a mantenere l'accuratezza dimensionale del filo e la finitura superficiale resistendo alla pressione e all'attrito della trafilatura. Visualizza il prodotto → Anche la piattaforma sottostante è importante, e in un modo più silenzioso di quanto la maggior parte degli acquirenti si aspetti. Il servizio pesante e continuo ad alto contenuto di carbonio premia una macchina con un generoso volume di lubrificante, blocchi rigidi e trasmissioni che mantengono il rapporto sotto carico: il tipo di blocco bagnato costruito per eseguire tre turni senza che le impostazioni vaghino. Una produzione più piccola e stabile spesso funziona meglio con un telaio più stretto e semplice, di facile manutenzione e rapido da sostituire.
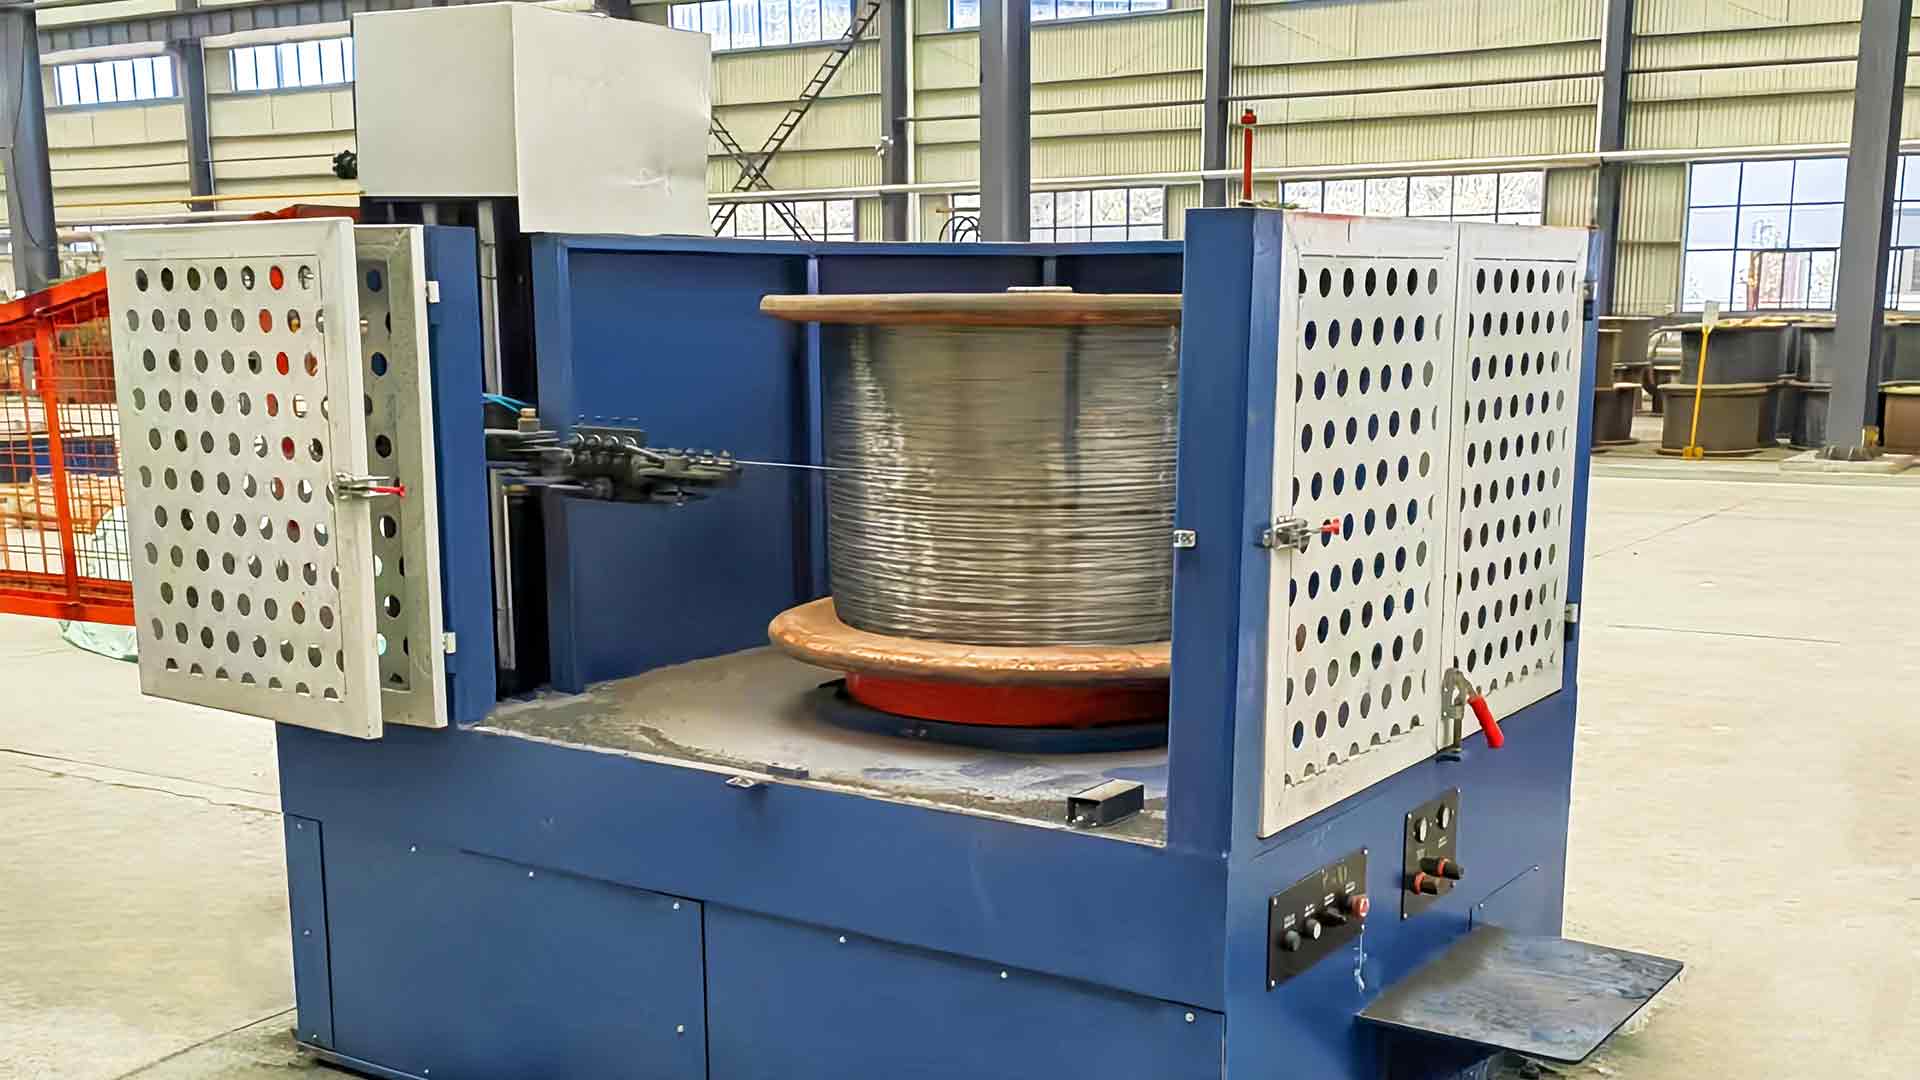
Macchina per trafilatura del serbatoio dell'acqua umida con raffreddamento continuo Una macchina per trafilatura a umido che applica continuamente refrigerante per ridurre l'attrito e l'usura dello stampo, garantendo allo stesso tempo la finitura superficiale e una qualità costante del filo. Visualizza il prodotto → Payoff e take-up fanno parte della linea di disegno
Un blocco di disegno non viene eseguito in modo isolato, per quanto valido sia. Il profitto imposta la tensione posteriore e una bobina che ripaga in picchi si presenta come una dispersione del diametro che nessun programma di stampo può correggere. L'avvolgimento determina la qualità della confezione e uno spooler mal impostato appiattirà il filo che ha lasciato l'ultima fustella perfettamente rotonda.
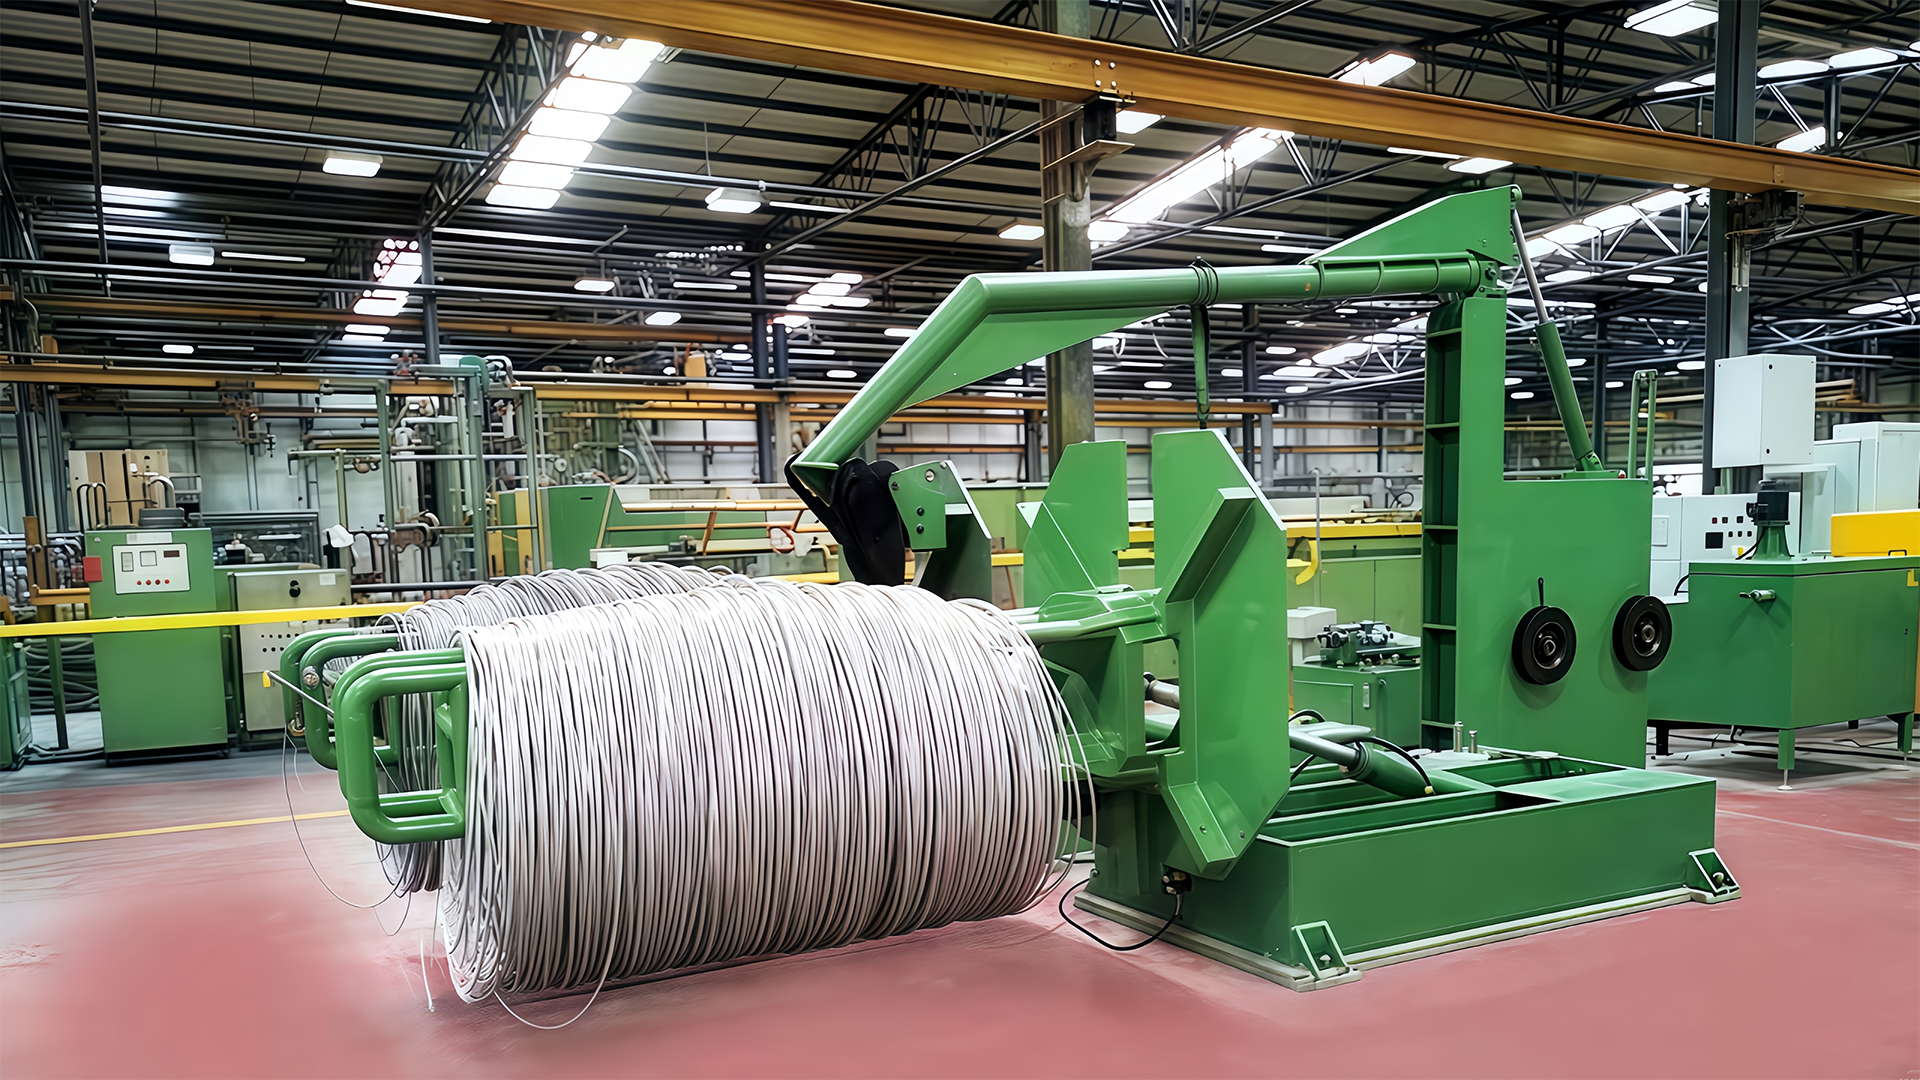
Trascorriamo tanto tempo su queste due estremità quanto sul blocco stesso. Esistono supporti di compensazione sopraelevati di tipo flip e supporti a tensione controllata per mantenere costante la tensione mentre la bobina si svolge; Esistono bobinatrici, telai a fiori di pruno e avvolgitori a tronco di elefante per riporre il filo finito senza attorcigliarlo. Quando un cliente ci dice che la sua linea "funziona meglio alcuni giorni rispetto ad altri", la risposta è più spesso nel payoff che nella fustella.
"Una linea che corre a 1.200 m/min e si interrompe due volte per turno è più lenta di una che corre a 900 m/min e non si ferma mai. Preferiremmo vendere la seconda linea."
Questo è il punto di vista dei nostri tecnici addetti alla messa in servizio ed è un filtro utile quando si leggono le specifiche. La gamma completa di linee di trafilatura e attrezzature di supporto che costruiamo è organizzato attorno a questa idea, dal payoff, al disegno, alla bobinatura e all'imballaggio.
Una lista di controllo che vale la pena portare con sé nello stabilimento
- Richiedi un programma di superamento redatto per il tuo grado, rivestimento e diametro finito, non uno generico preso in prestito da un altro prodotto.
- Confermare il circuito di raffreddamento: capacità dello scambiatore di calore, volume del serbatoio, grado di filtrazione e modalità di rimozione delle particelle fini.
- Osservare la macchina funzionare alla velocità nominale per almeno un'ora, quindi verificare personalmente la temperatura del lubrificante.
- Ispeziona le scanalature del cabestano e le scatole delle matrici su qualsiasi macchina usata prima che la conversazione passi al prezzo.
- Mettere per iscritto il tasso di rottura e la tolleranza del diametro; quei due numeri sono le prestazioni che stai effettivamente acquistando.
- Pianifica la messa in servizio con le persone che gestiranno la linea, non solo con il management. La conoscenza della configurazione è parte del risultato finale.
Alla fine, come si presenta una buona prestazione
Le prestazioni nella trafilatura a umido ad alto contenuto di carbonio non sono una proprietà della sola macchina. È ciò che accade quando un programma di passaggi sensato incontra un raffreddamento stabile, un lubrificante pulito, stampi ben abbinati e un avvolgimento che non combatte il blocco. Allineali e la cifra della velocità si prenderà cura di se stessa; sbagliali e nessuna quantità di potenza lo nasconderà.
La parte incoraggiante è che quasi tutto è misurabile e la maggior parte è regolabile su una linea esistente. Se stai specificando una nuova attrezzatura o stai cercando di recuperare la produzione da una macchina che ha rallentato silenziosamente negli ultimi due anni, siamo sempre lieti di esaminare i numeri con te, di solito iniziando con la domanda più semplice di tutte: cosa dice il registro delle interruzioni?
Un'abitudine che vale la pena mantenere: registrare la temperatura del lubrificante, il conteggio delle pause e la velocità media della linea ogni turno per un mese. La linea di tendenza ti dirà di più sulle prestazioni reali di quanto potrà mai fare qualsiasi singolo test.