
Funzioni delle macchine per trafilatura verticale invertita: guida completa
Per gli operatori di laminatoi e i proprietari di impianti, la trafilatrice verticale invertita risponde a un collo di bottiglia familiare: come mantenere la linea in funzione senza fermarsi ogni poche centinaia di chilogrammi per spelare una bobina completa.
Uno stabilimento di fissaggio nello Zhejiang ha scoperto che le sue due linee di avvolgimento orizzontali richiedevano ciascuna un operatore a tempo pieno, quasi esclusivamente per il cambio delle bobine. Dopo aver trasferito lo stesso programma di produzione a una trafilatrice verticale invertita, il ruolo dell'operatore è cambiato dalla movimentazione manuale alla supervisione. La linea ha prodotto bobine più pesanti, il pavimento è rimasto più pulito e le formatrici dei chiodi a valle hanno ricevuto filo con una geometria della bobina notevolmente più coerente.
Le funzioni di una macchina per trafilatura verticale invertita spiegano questo cambiamento. Questo tipo di macchina combina trafilatura, avvolgimento e movimentazione delle bobine in un unico processo continuo . Capire come funziona ciascuna funzione è il primo passo per decidere se appartiene alla tua officina.
Il principio di funzionamento: disegno, avvolgimento e avvolgimento per gravità in una sequenza
Una trafilatrice verticale invertita è un'unità monoblocco con il suo argano montato verticalmente e invertito, il che significa che la superficie di lavoro è rivolta verso il basso. Il filo viene tirato da uno svolgitore, passa attraverso una matrice e si avvolge attorno alla parte superiore del cabestano. Dopo l'avvolgimento finale, il filo scorre lungo la faccia del cabestano e cade dal bordo inferiore su una piattaforma girevole sottostante.
Tre processi fisici avvengono contemporaneamente:
- Riduzione dimensionale tramite filiera, azionata dalla forza di tiro del cabestano.
- Trasferimento di calore dal filo alla superficie del cabestano raffreddata ad acqua.
- Accumulo bobina sul piatto rotante, senza dispositivo di spelatura meccanico.
Poiché la bobina è posizionata sotto la macchina, il cabestano può continuare a ruotare mentre una bobina finita attende sulla piattaforma girevole per essere rimossa. La macchina non si ferma mai per la movimentazione delle bobine. In pratica, ciò rende il disegno verticale invertito una delle soluzioni a tiraggio singolo più produttive in una fabbrica di filo metallico.
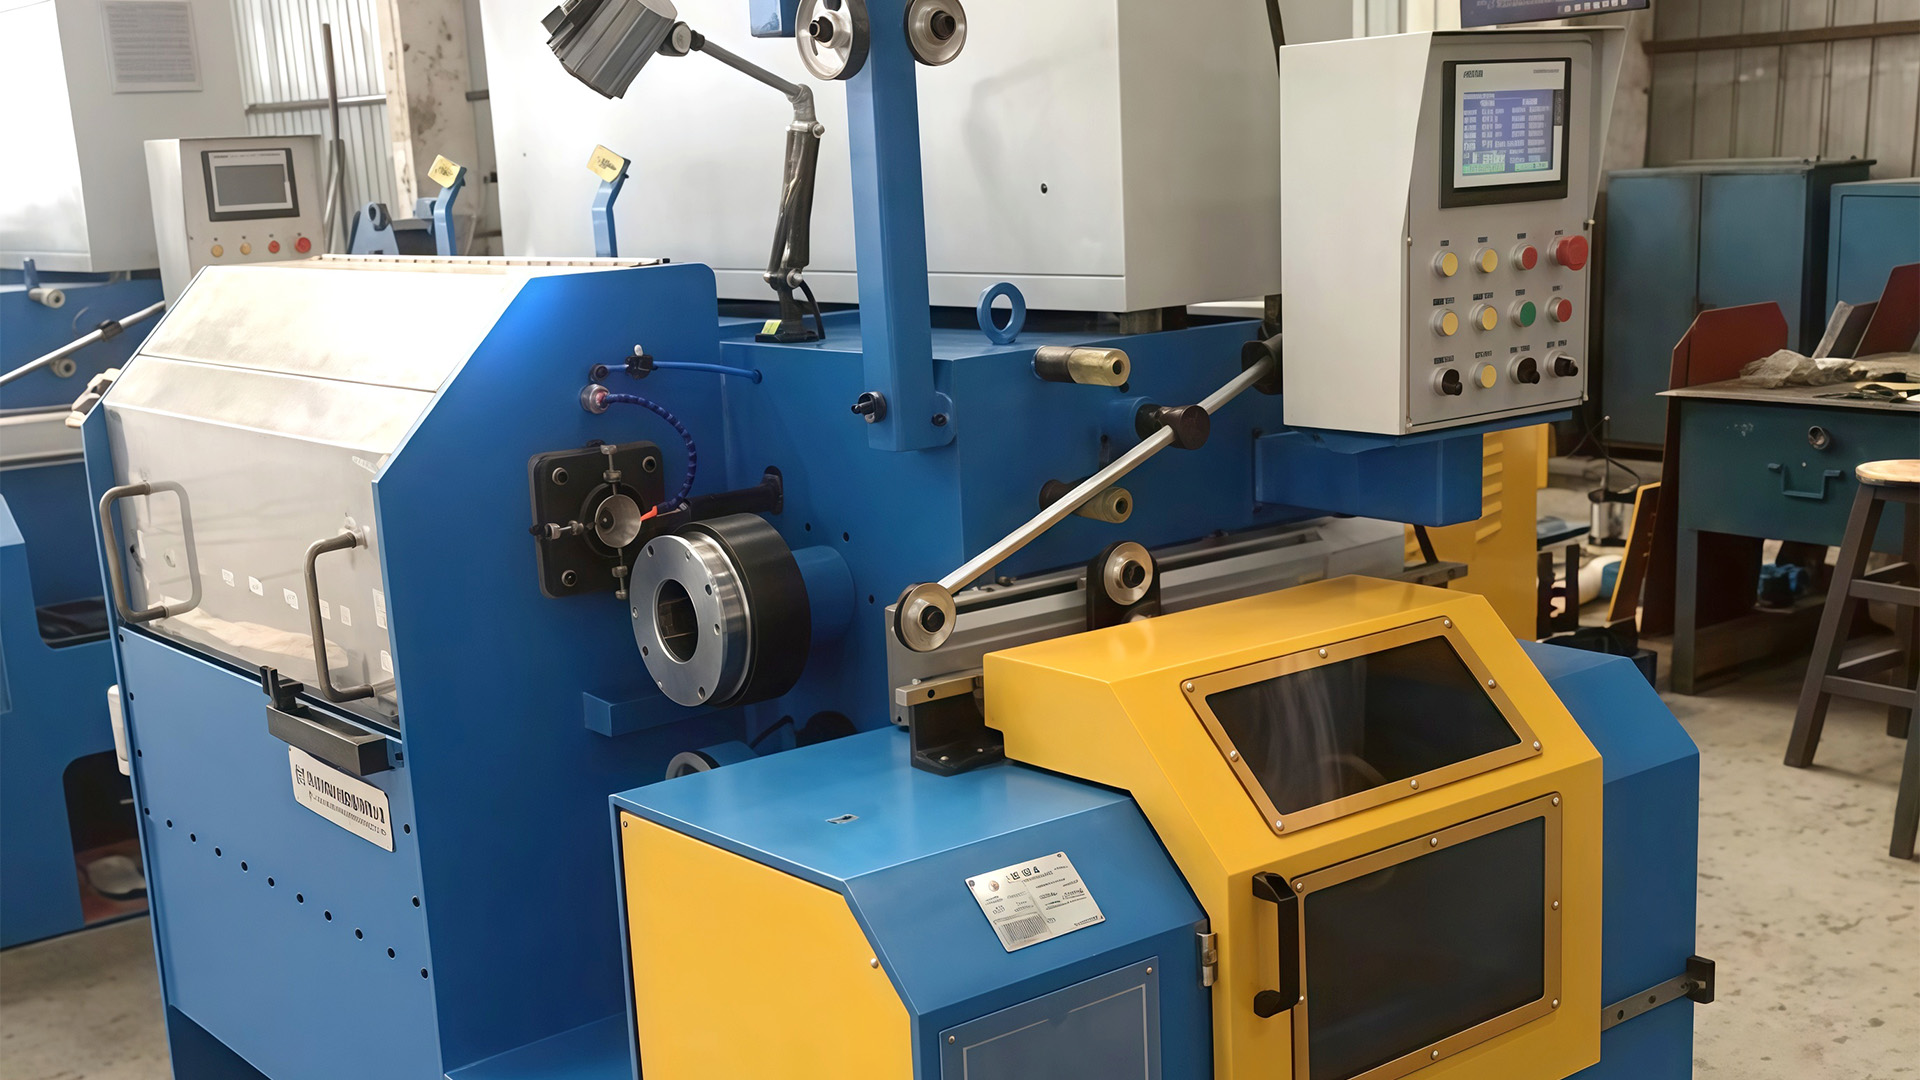
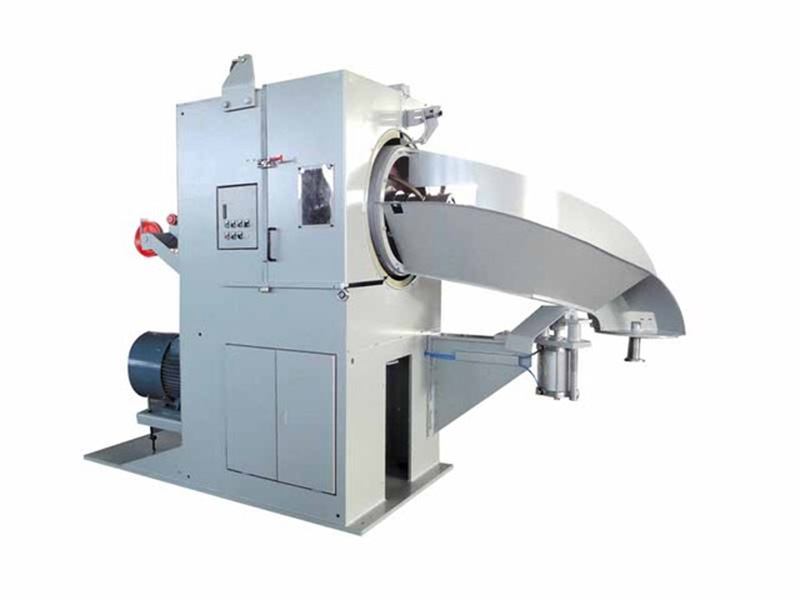 Macchina per trafilatura verticale invertita di vergella per la produzione continua di bobine Questa macchina invertita assistita dalla gravità mantiene il cabestano in funzione mentre le bobine attendono, consentendo bobine di peso maggiore e meno arresti di filettatura per ridurre gli scarti e il carico di lavoro dell'operatore. Visualizza il prodotto →
Sei funzioni principali che ne definiscono il comportamento operativo
1. Avvolgimento continuo con masse di bobine pesanti
La funzione di acquisizione non è un ripensamento; è il motivo per cui esiste il formato invertito. La tavola rotante raccoglie il filo fino al raggiungimento del peso o del diametro della bobina preimpostato, dopodiché la macchina segnala la rimozione. A seconda del modello, il peso della singola bobina può variare da 500 kg a 3.000 kg o più. Meno avvii e arresti significano meno eventi di filettatura, il che riduce direttamente gli scarti e il carico di lavoro dell'operatore.
2. Stratificazione della bobina basata sulla gravità
Il filo che cade dal bordo del cabestano non è casuale. La piattaforma girevole ruota e si sposta secondo uno schema controllato, disponendo ciascun avvolgimento accanto a quello precedente. Questa funzione di disposizione del modello produce una bobina piatta e stabile con densità uniforme. Inoltre impedisce l'interblocco quando il filo viene successivamente ripagato in una formatrice di bulloni o in una macchina per chiodi, un problema che causa tempi di inattività della linea negli impianti che utilizzano bobine scarsamente avvolte.
3. Raffreddamento del cabestano con circuito dell'acqua integrato
Il disegno genera calore. Senza un raffreddamento efficace, la temperatura superficiale del cabestano aumenta, il filo diventa più difficile da controllare e il lubrificante di trafilatura si deteriora. Le macchine invertite sono generalmente costruite con cabestani raffreddati ad acqua e un circuito di ricircolo. Mantenere la temperatura del cabestano in un intervallo controllato preserva sia la durata della matrice che la qualità della superficie del filo.
4. Controllo preciso della tensione durante l'estrazione
Un azionamento a frequenza variabile CA adatta la velocità del cabestano alla velocità di profitto, creando la tensione necessaria per un allungamento costante. Sulle macchine dotate di rullo ballerino o cella di carico, il feedback della tensione regola con precisione la velocità in tempo reale. Il risultato è un diametro finale più riproducibile, anche quando la durezza della barra in entrata varia da bobina a bobina.
5. Automazione di processo guidata da PLC
La maggior parte delle moderne macchine invertite collegano la velocità di disegno, il conteggio delle bobine e gli interblocchi di sicurezza a un controller logico programmabile. Gli operatori impostano il peso target della bobina e il diametro finito e da lì la macchina prende il comando. La registrazione dei dati consente inoltre ai supervisori di vedere quante bobine sono state prodotte per turno e se la linea sta raggiungendo il tasso di produzione pianificato.
6. Layout accessibile per cambi rapidi
La configurazione invertita fornisce un accesso chiaro alla matrice, al cabestano e alla tavola rotante da un unico lato. Per gli impianti che trattano fili di diametro diverso, il tempo necessario per cambiare la filiera e ripristinare la velocità del cabestano è più breve rispetto a molte macchine orizzontali o di tipo ballerino.
Funzioni in breve: ripartizione a livello di sistema
Per facilitare il confronto, la tabella seguente riassume le principali funzioni a livello di sistema e mostra cosa significa ciascuna di esse per le prestazioni di produzione.
| Funzione | Meccanismo | Impatto sulla produzione |
|---|---|---|
| Tiraggio e bobina continui | Cabestano rovesciato con piatto rotante | Nessuna interruzione della linea per la spelatura della bobina; utilizzo più elevato |
| Caduta della bobina per gravità | Caduta libera dal bordo inferiore del cabestano | Nessun meccanismo di estrazione; meno parti mobili |
| Giradischi con pattern lay | Motore giradischi indipendente con movimento orbitale | Bobine piatte e stabili; nessun incastro al momento del pagamento |
| Raffreddamento del cabestano | Cabestano e scatola portamatrici raffreddati ad acqua | Temperatura di disegno stabile; morire più a lungo la vita |
| Controllo della tensione | Regolazione tramite PLC e azionamento a frequenza variabile | Allungamento costante; meno rotture del filo |
| Controllo del peso della bobina | Contatore PLC con limiti preimpostati | Logistica prevedibile; migliore monitoraggio del rendimento |
Una macchina trafilatrice non viene giudicata dalla velocità massima indicata nella brochure, ma dal numero di ore di funzionamento senza l'intervento dell'operatore.
Come si confronta con le macchine da disegno semplici
Una macchina per trafilatura in linea retta tira il filo attraverso più matrici in linea orizzontale e lo raccoglie su una bobina o un blocco. È la scelta giusta per programmi a passaggi multipli in cui è disponibile un lungo percorso continuo e dove la ricottura intermedia fa parte del processo. Ma quando il programma di produzione prevede una riduzione singola, ad esempio una barra a basso contenuto di carbonio da 6,5 mm fino a un filo da 4,0 mm per la produzione di chiodi, una macchina diritta a più passaggi può essere più macchinaria di quella richiesta dal lavoro.
La macchina verticale invertita è più semplice perché è progettata per un passaggio, ma compensa con una maggiore densità della bobina e un funzionamento continuo. Ottieni bobine più pesanti, superfici del filo più pulite e meno punti di contatto. Per i produttori di elementi di fissaggio e chiodi che necessitano di un'alimentazione costante di filo avvolto, il design invertito si allinea meglio con i processi a valle.
Dove la macchina si guadagna da vivere: applicazioni pratiche
Quattro gruppi di applicazioni dominano la domanda di macchine per trafilatura verticale invertita:
- Produzione di elementi di fissaggio: trafilatura di barre da 5,5–8,0 mm fino al diametro del filo richiesto dai produttori di bulloni e dalle testate a freddo.
- Produzione chiodi: produzione di bobine uniformi di filo da 2,5–4,5 mm per raccoglitrici automatiche di chiodi.
- Reti metalliche e recinzioni: fornitura di filo consistente per saldatrici di reti e telai a maglie di catena.
- Filo precompresso e ad alto contenuto di carbonio: riduzione controllata a passaggio singolo per applicazioni che richiedono allungamento prevedibile ed elevata integrità della bobina.
In ogni impostazione, il valore fondamentale della macchina rimane lo stesso: prende la barra di un diametro, fornisce una bobina di diametro più piccolo e lo fa in modo continuo con un'attenzione manuale minima.
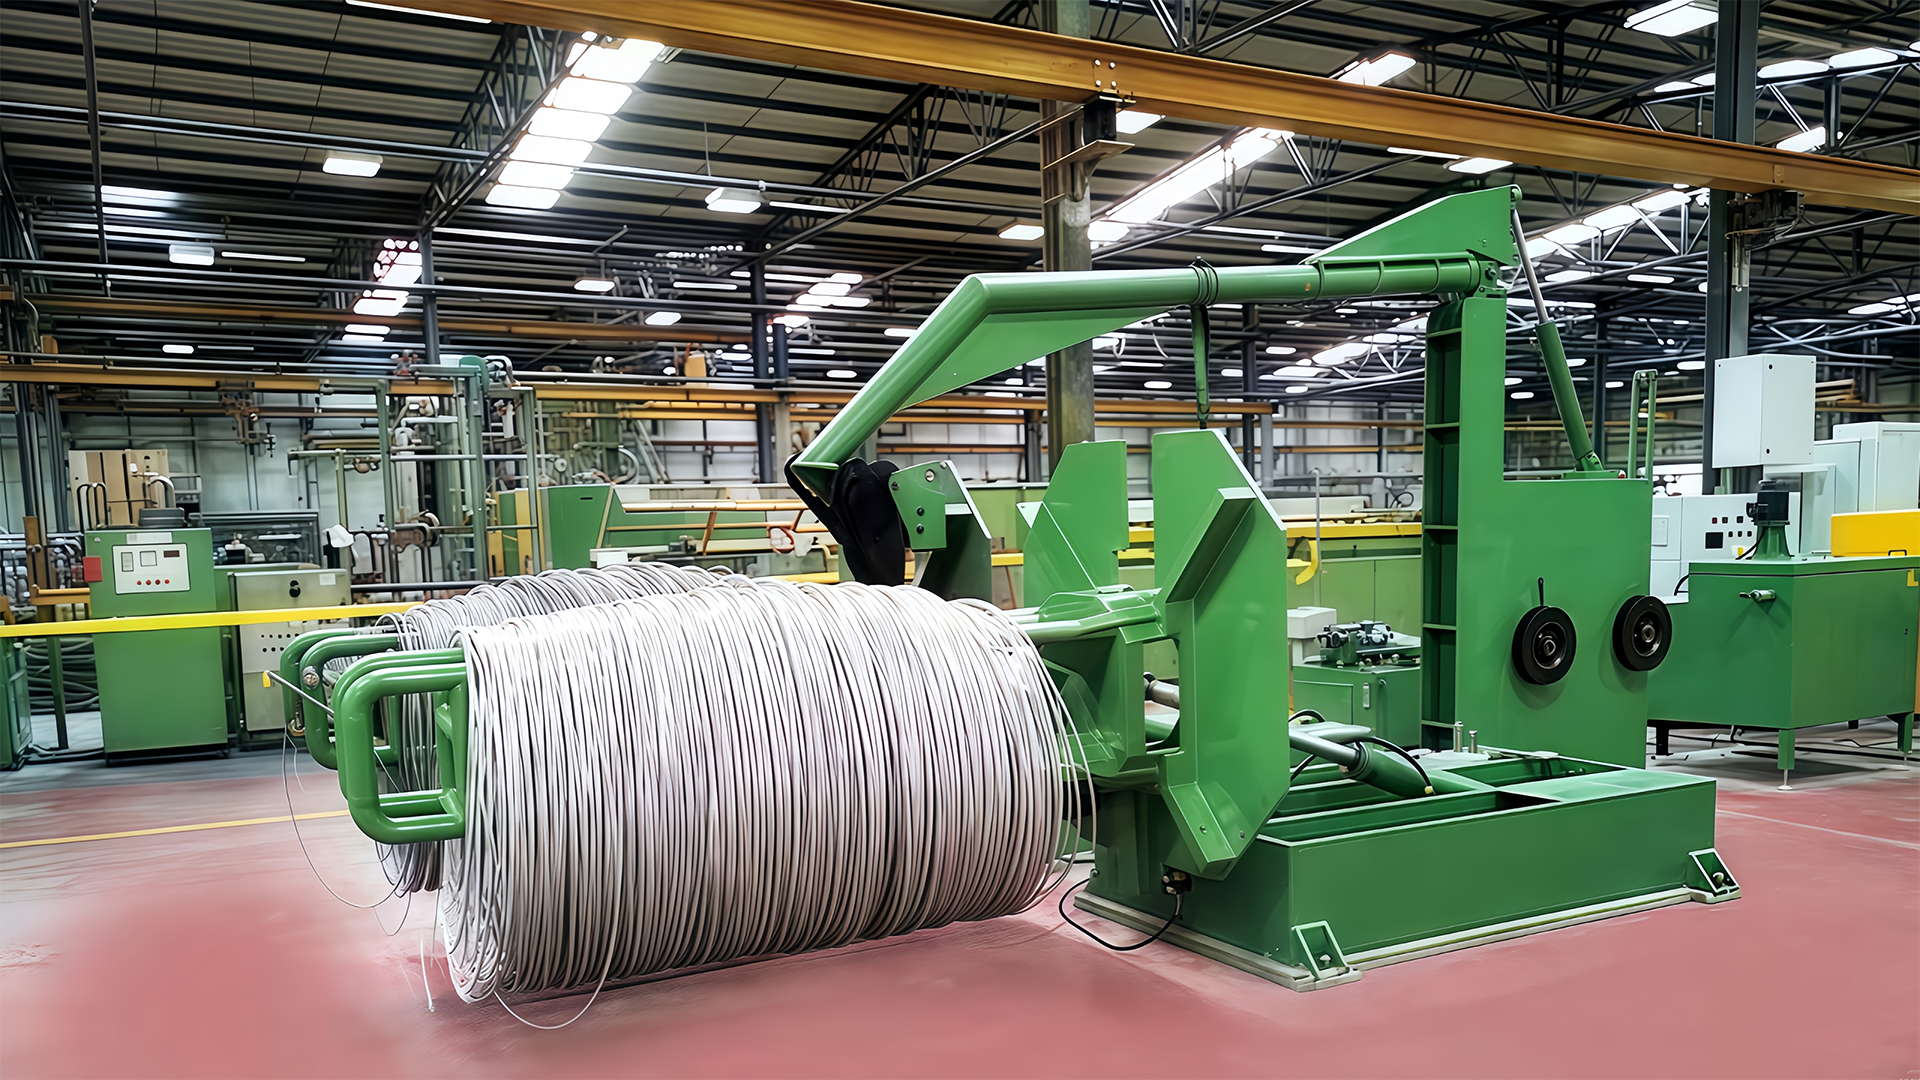
Macchina per trafilatura invertita ad alta velocità per mulini automatizzati Progettata per un'elevata automazione e tempi di fermo minimi, questa macchina abbina il controllo preciso dello stampo a una produzione uniforme, rendendola essenziale per le fabbriche che danno priorità alla produttività. Visualizza il prodotto → Cosa controllare prima di acquistare
Cinque parametri determinano se una macchina invertita corrisponde al tuo piano di produzione:
- Diametro asta di ingresso: la dimensione massima dell'asta che la macchina può accettare, solitamente 12 mm o 6,5 mm a seconda del modello.
- Intervallo finale del filo: l'intervallo di diametri per cui sono progettati la matrice e il cabestano, ad esempio 1,2–5,0 mm.
- Velocità massima di trafilatura: comunemente 400–800 m/min, che determina direttamente la produttività.
- Portata coils: da 500 kg a oltre 3 ton; una maggiore capacità riduce la frequenza di commutazione.
- Potenza motore e rapporto di riduzione: devono corrispondere alla resistenza alla trazione del materiale e alla riduzione richiesta per passata.
Questi valori sono interconnessi. Una macchina specificata per una barra da 12 mm non sarà economica con un filo finale da 1,5 mm e un'elevata velocità della brochure presuppone un programma di filiera e condizioni di lubrificazione ideali. Discuti la fonte effettiva della tua asta e le specifiche del filo finito con il produttore dell'attrezzatura prima di impegnarti.
Due punti operativi meritano attenzione dopo l'installazione. L'usura della matrice è normale, ma se il flusso di raffreddamento o la lubrificazione della macchina sono sottodimensionati, l'usura accelera bruscamente e la qualità della superficie del filo diminuisce. I problemi relativi al modello della bobina di solito si manifestano come strati irregolari o bordi collassati, ed entrambi possono essere ricondotti alla programmazione della velocità del giradischi o all'allineamento del cabestano. Per una guida dettagliata alla risoluzione dei problemi, vedere questo articolo su problemi operativi della macchina per trafilatura .
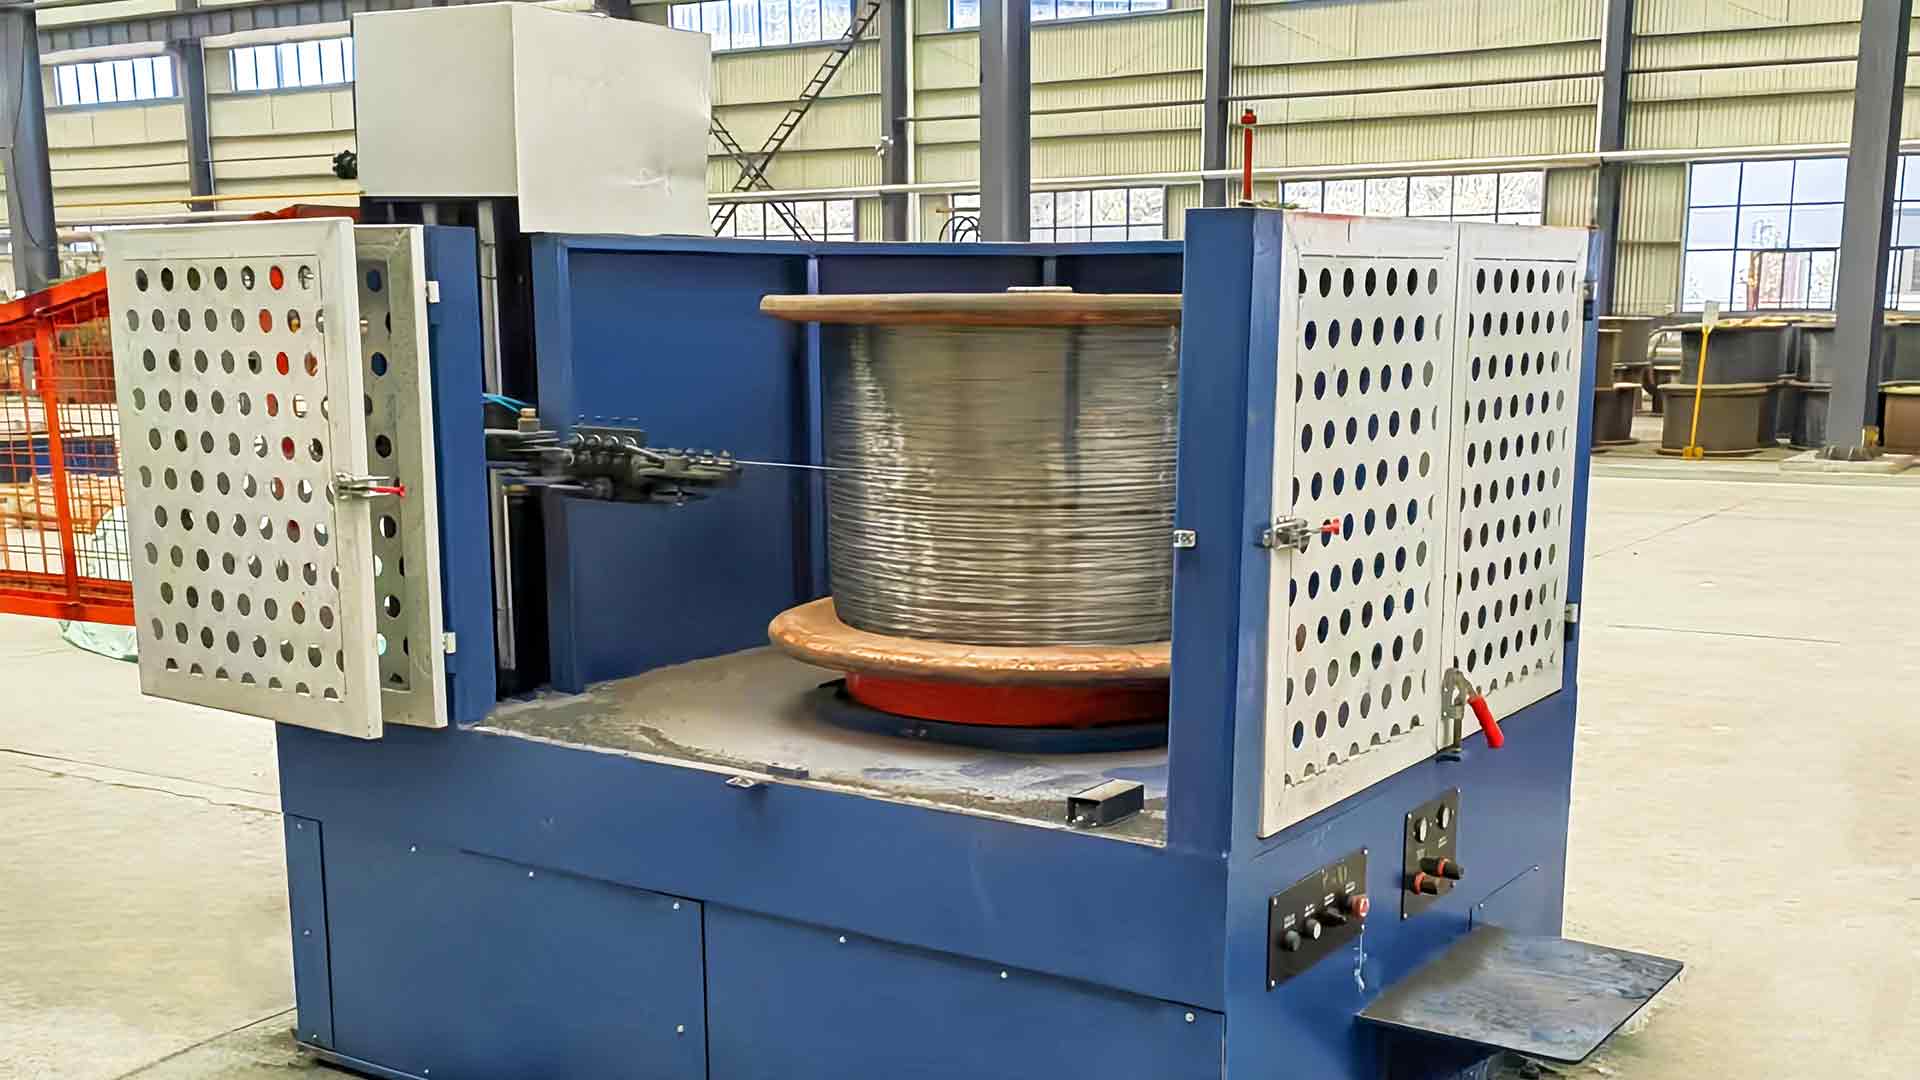
Macchina per trafilatura invertita a canale singolo con avvolgimento a gravità Questa unità invertita salvaspazio semplifica la manutenzione e la durata dello stampo grazie all'imbutitura verso il basso, mentre il PLC e i sistemi di raffreddamento supportano un funzionamento stabile ad alta velocità. Visualizza il prodotto → La linea di fondo
Le funzioni di una macchina per trafilatura verticale invertita sono costruite attorno a un obiettivo: massimizzare il tempo di trafilatura produttivo riducendo al minimo la movimentazione manuale della bobina. Il suo avvolgimento assistito dalla gravità elimina il meccanismo di stripping, la tavola rotante di disposizione produce bobine che le apparecchiature a valle possono elaborare senza interruzioni, e il raffreddamento integrato e i controlli PLC mantengono il processo stabile a velocità.
Se il vostro impianto esegue riduzioni a passaggio singolo e ha problemi con la manodopera nella movimentazione dei coil o con arresti non pianificati, questo è il progetto da valutare. La vera forza della macchina non risiede in una singola funzione isolata . È così che queste funzioni lavorano insieme per mantenere il filo in movimento, bobina dopo bobina.