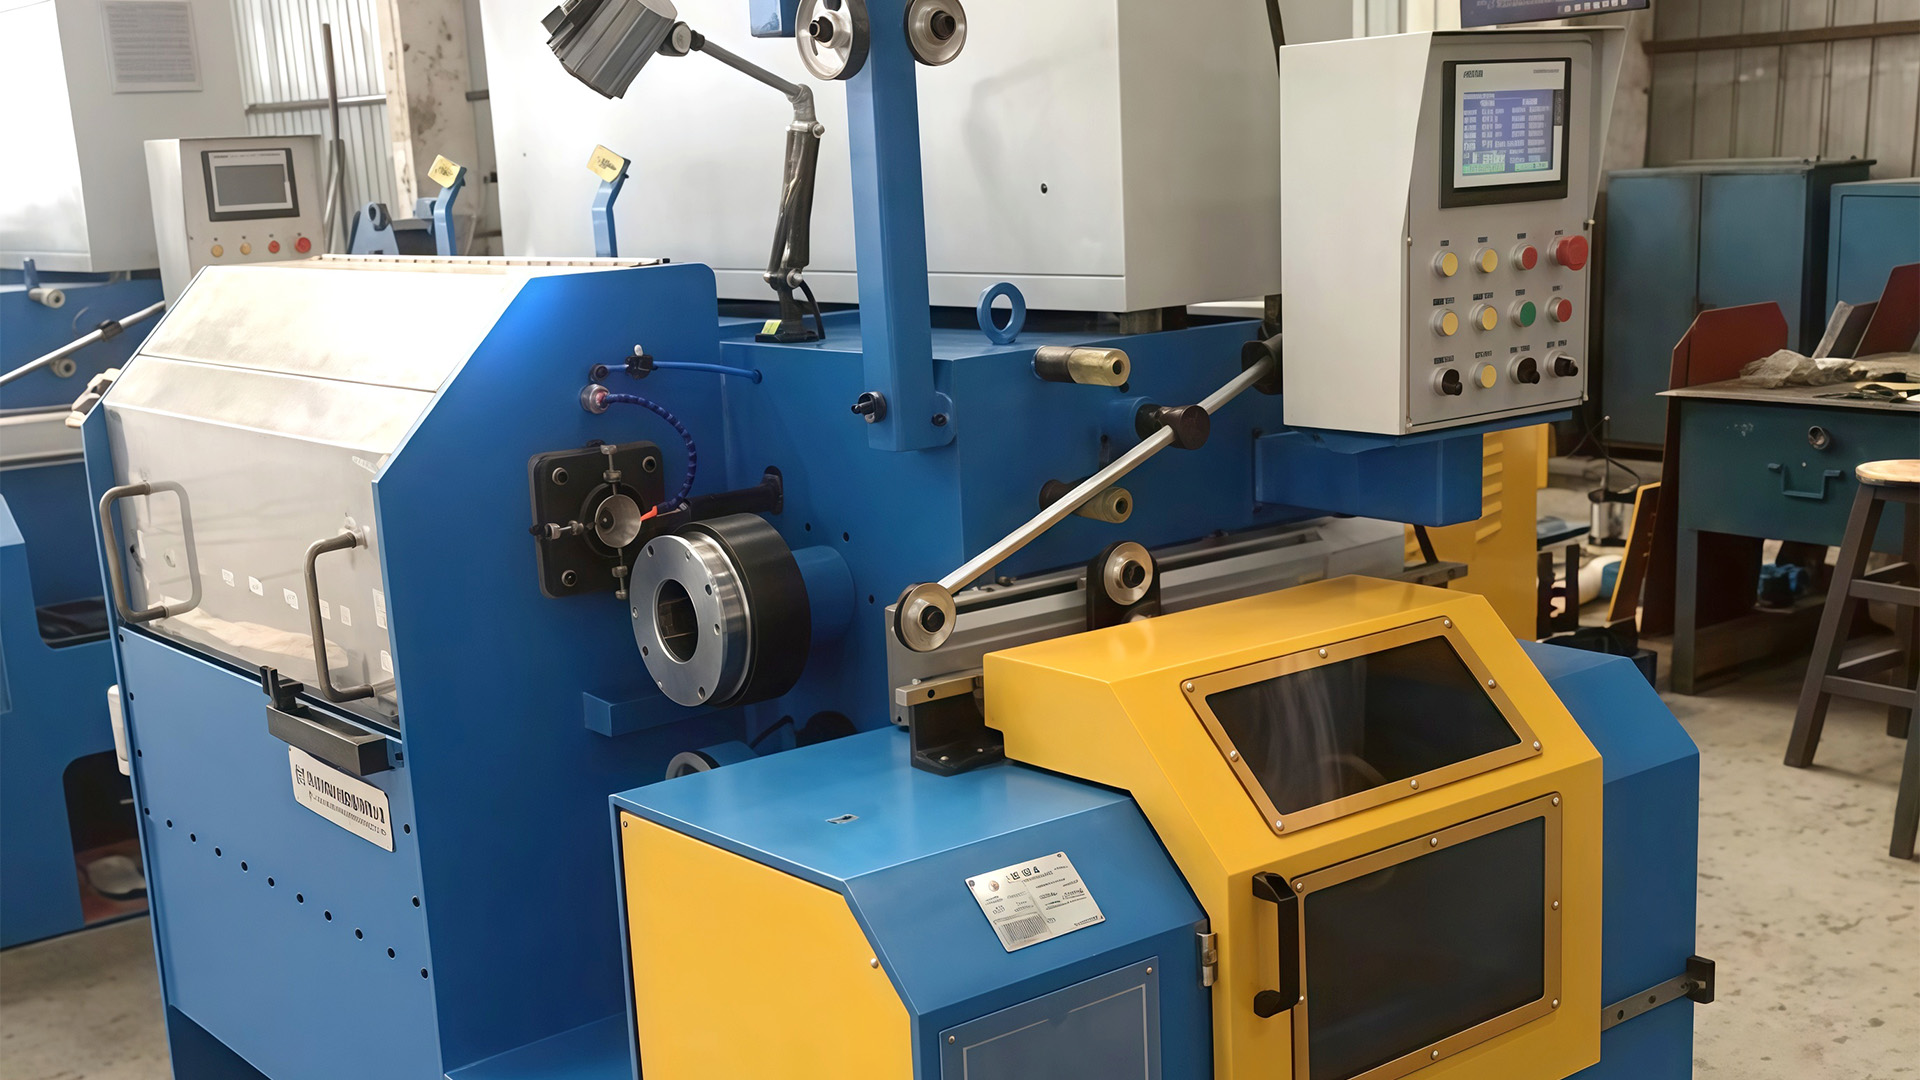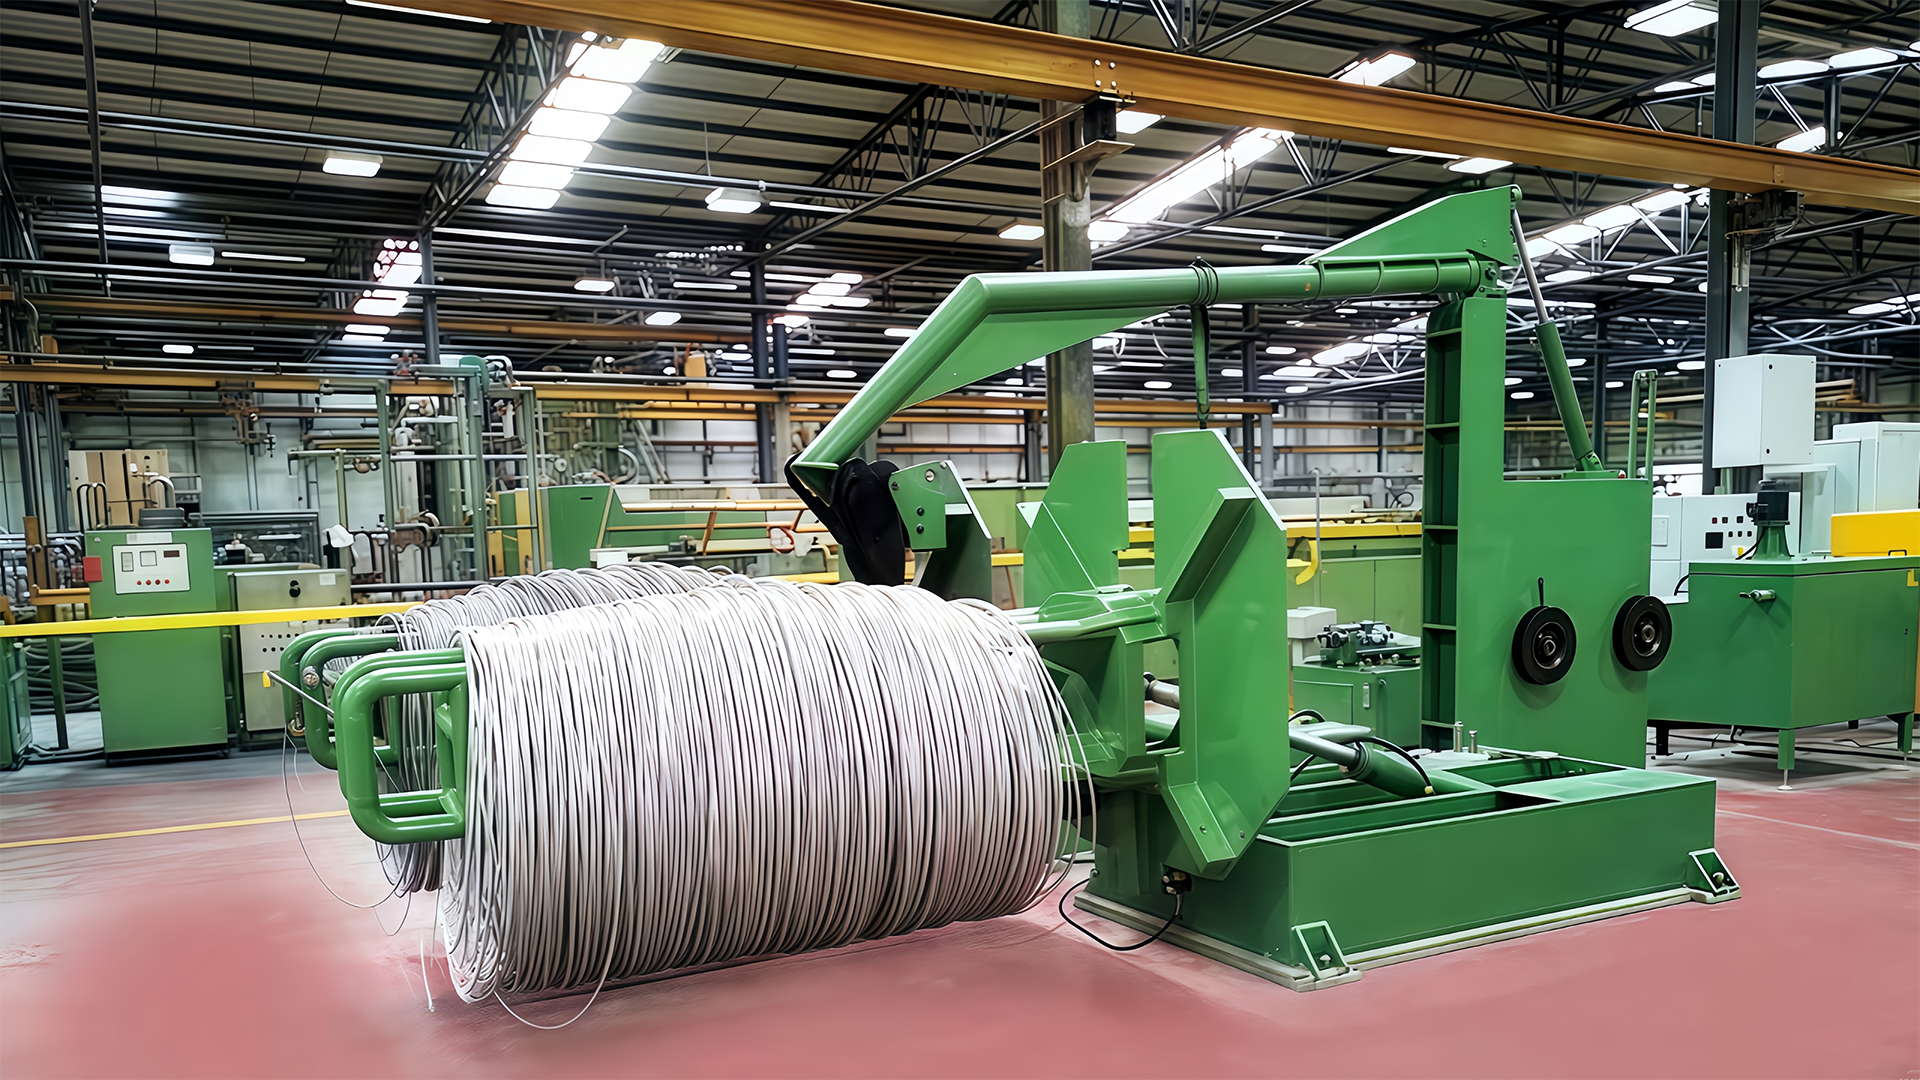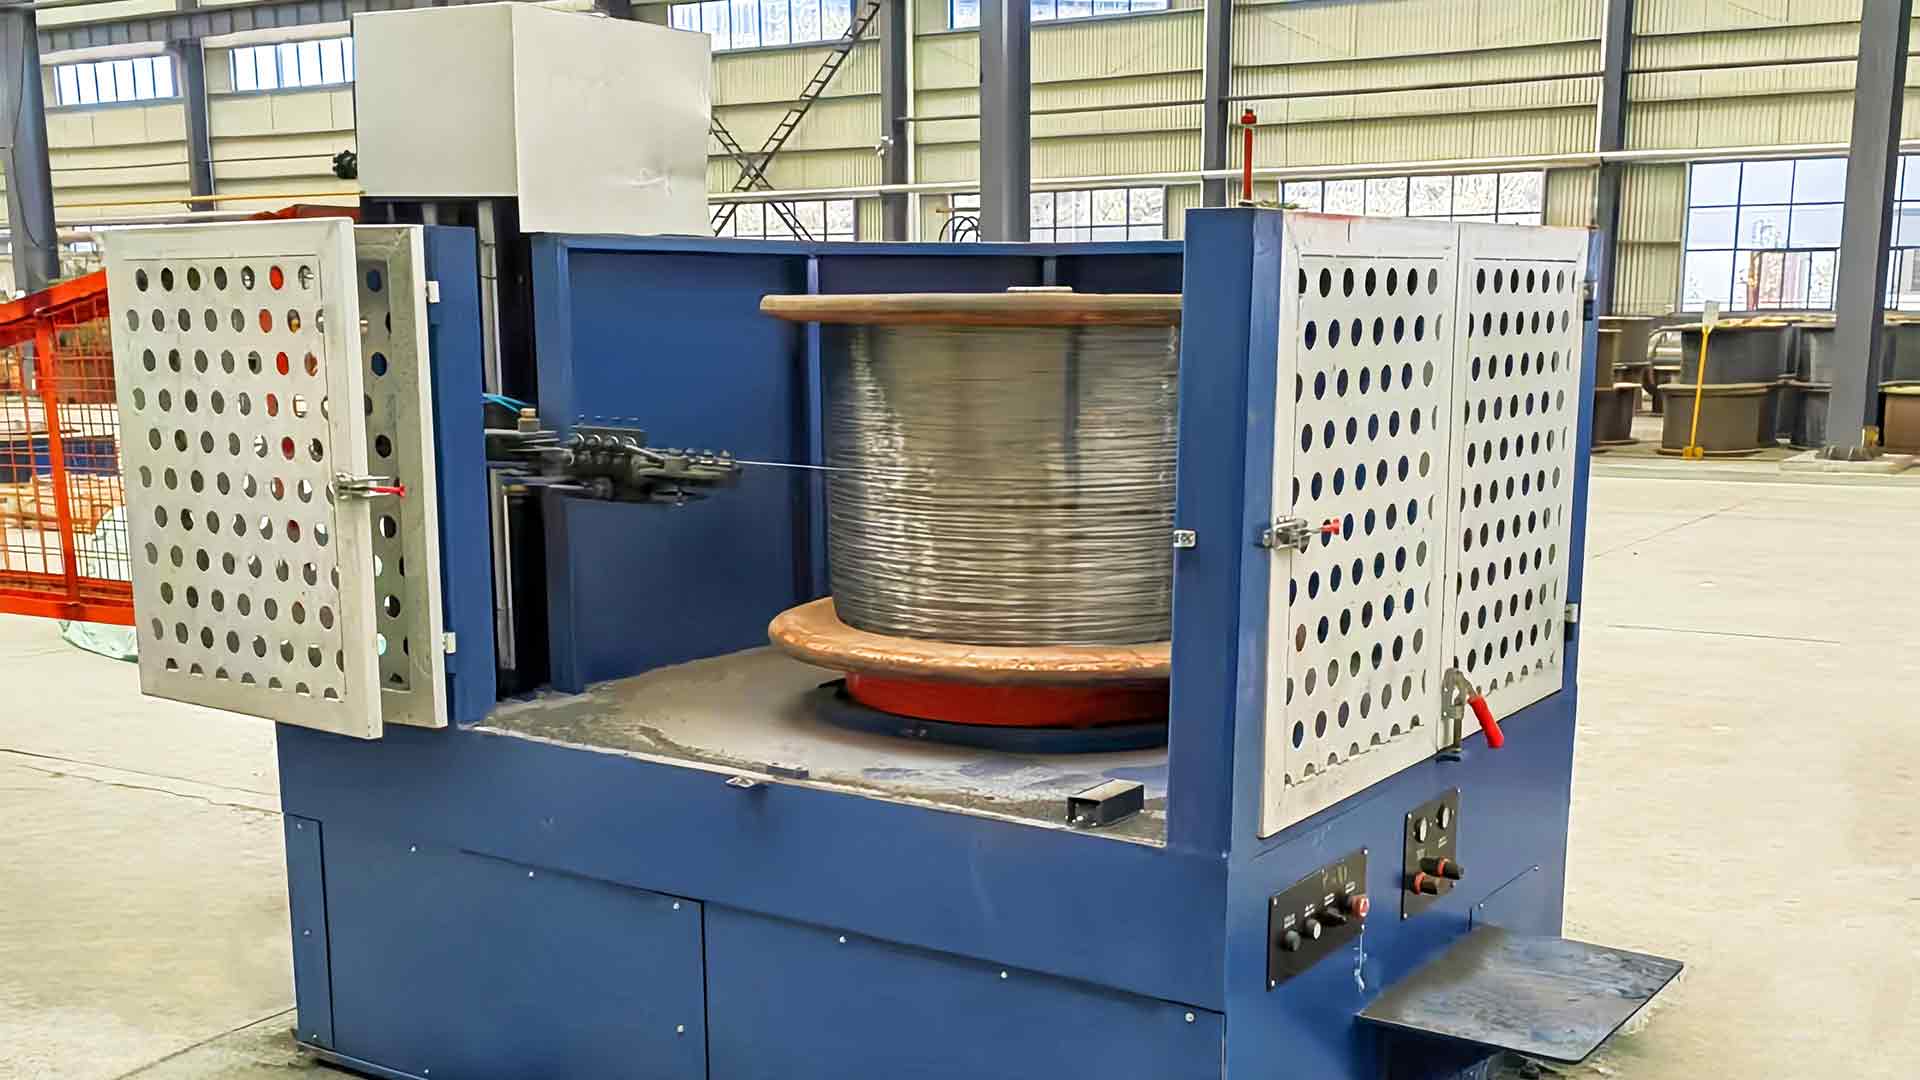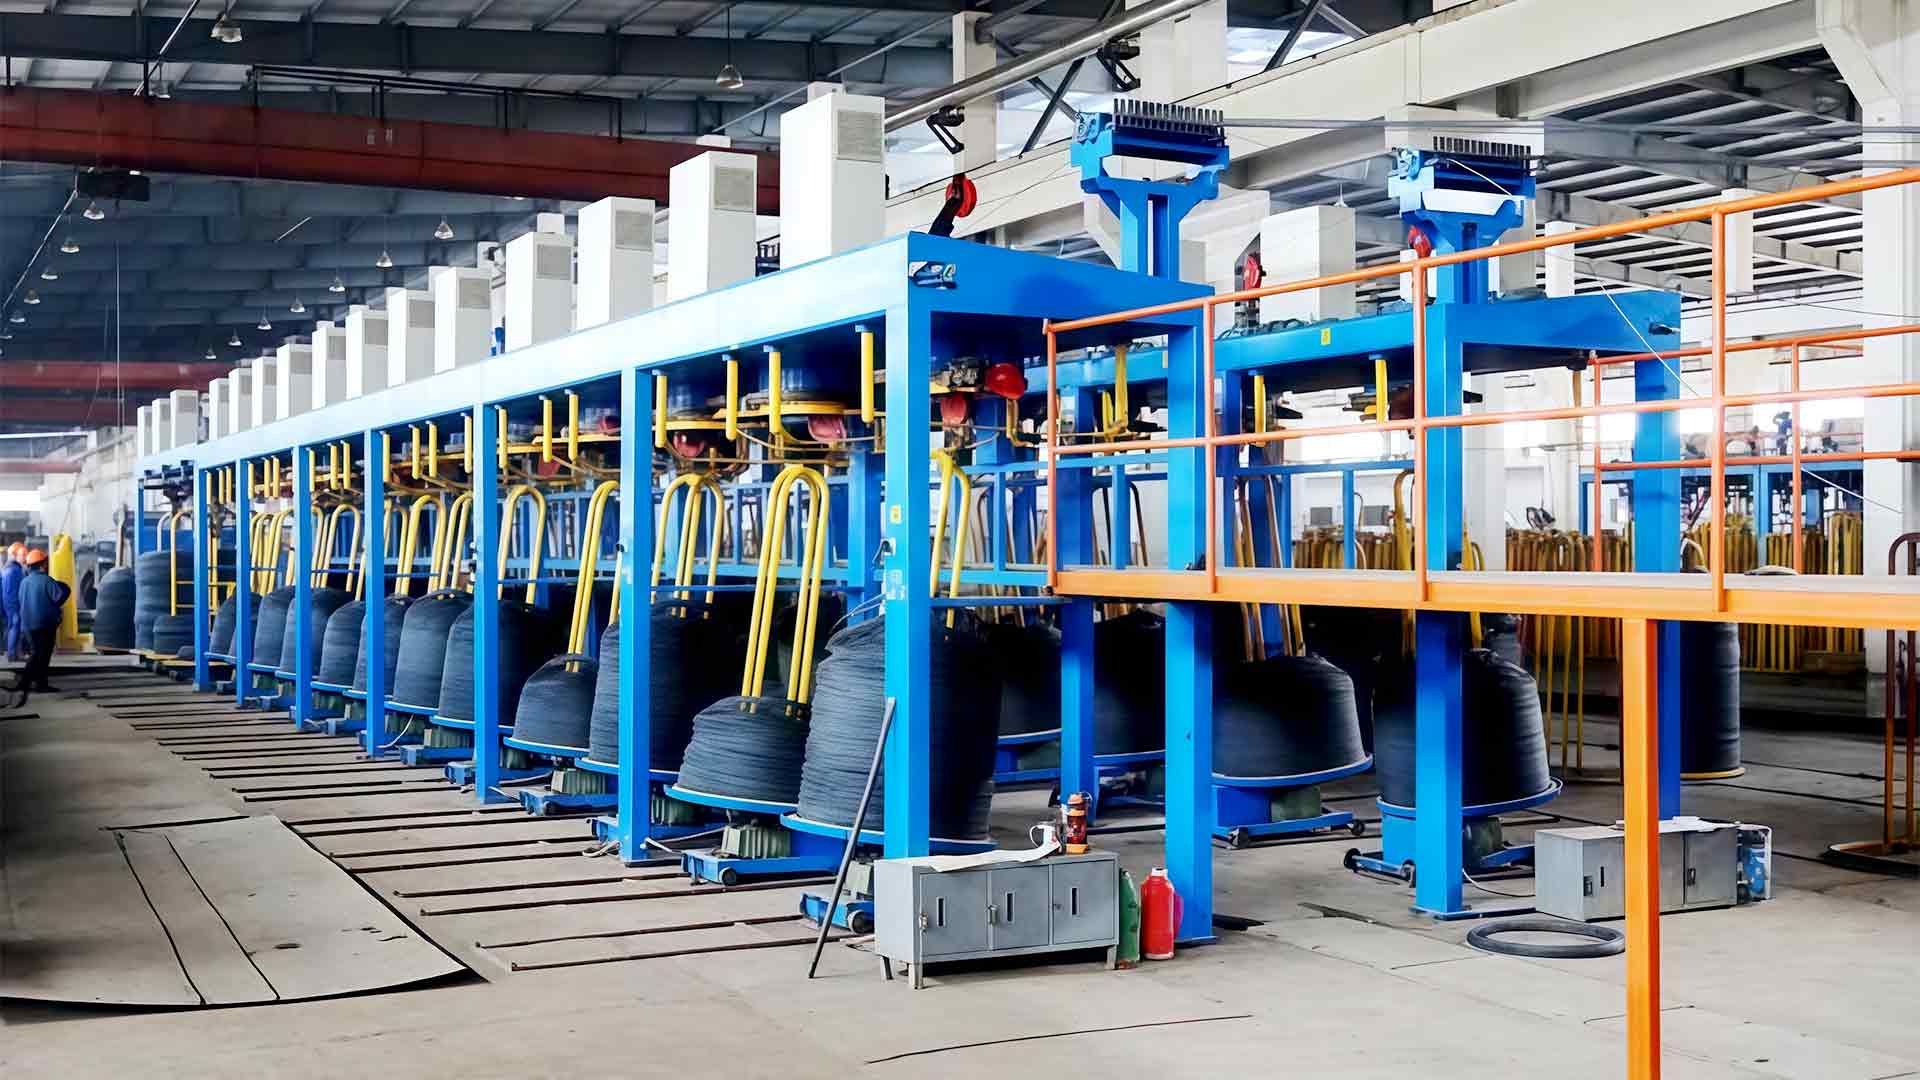

Tecnologia di trafilatura
Funzione di un acciaio ad alto tenore di carbonio Macchina per trafilatura
La riduzione è solo il titolo. Il vero lavoro avviene attraverso cinque funzioni collegate e, sull'acciaio ad alto tenore di carbonio, ciascuna di esse ha una tolleranza ristretta prima che il filo si rompa.
Un'asta di carbonio alta 5,5 mm raggiunge la linea di trafilatura con una struttura perlitica fine e una resistenza alla trazione di circa 1.000 MPa. Nove stampi dopo lasciano un filo da 1,6 mm a una velocità prossima a 1.900 MPa. All'acciaio non è stato aggiunto nulla; ogni megapascal in più proveniva dal lavoro a freddo. La funzione della macchina è quella di applicare quel lavoro a freddo abbastanza velocemente da essere redditizio e abbastanza delicatamente da far sopravvivere il filo.
Questa è la risposta breve. La risposta pratica è una catena di funzioni: ricaricare la bobina con una tensione posteriore controllata, tirare il filo attraverso filiere progressivamente più piccole, allontanare il calore dalla filiera e dal cabestano, mantenere ogni cabestano alla velocità corretta in modo che il filo non sia né allungato né allentato e adagiare il filo finito su una bobina o bobina senza danneggiarlo. Salta uno di questi e gli altri smetteranno di avere importanza.
La riduzione per passaggio è il numero che decide tutto a valle: durata dello stampo, temperatura del cabestano, dimensionamento del motore e il pacchetto che è possibile realizzare alla fine della linea.
La funzione principale, espressa chiaramente
La funzione di una macchina per trafilatura di filo di acciaio ad alto tenore di carbonio è quella di ridurre l'area della sezione trasversale del filo facendolo passare attraverso una serie di matrici, ciascuna leggermente più piccola della precedente, controllando al contempo tensione, velocità e temperatura in ogni fase.
Due fatti fisici governano l’intero processo. Innanzitutto, il volume di metallo che passa in qualsiasi punto al secondo rimane costante, quindi quando l'area diminuisce, la velocità della linea deve aumentare: una riduzione dell'area del 20% su un argano significa che il filo lascia l'argano circa il 25% più velocemente di quanto sia entrato. In secondo luogo, la lavorazione a freddo aumenta la resistenza alla trazione e riduce l’allungamento. Le qualità ad alto contenuto di carbonio induriscono rapidamente, ed è esattamente il motivo per cui producono buoni fili per molle e trefoli, ed è esattamente il motivo per cui la macchina non può sopportare un grosso morso su ogni singola filiera.
Il meccanismo in sé è semplice e, se vuoi prima conoscere la meccanica, le nostre pagine di notizie lo trattano come una trafila trasforma il metallo grezzo in filo sottile . Ciò che conta dal punto di vista commerciale è che ogni funzione a valle eredita gli errori commessi a monte.
Passaggi di riduzione: dove si vince il diametro
Ciascuna matrice svolge un compito: radere una quantità controllata di area senza generare un graffio, una sezione trasversale ovale o una crepa superficiale. Per il filo ad alto contenuto di carbonio, la riduzione dell'area per passata è generalmente compresa tra il 12 e il 22%, con passaggi più pesanti nella parte anteriore e passaggi di finitura più leggeri nella parte posteriore. L'angolo di attacco di una matrice, la lunghezza del cuscinetto e la qualità del carburo determinano il modo in cui il metallo scorre attraverso di essa. Un cuscinetto usurato si manifesta prima come una deriva del diametro di pochi centesimi di millimetro, poi come una rottura.
È qui che conta l'architettura della trasmissione. Le macchine in linea retta che forniscono a ciascun argano il proprio motore o che utilizzano un servoazionamento diretto, mantengono quasi esattamente il rapporto di velocità tra argani adiacenti, quindi il filo viene effettivamente tirato anziché trascinato. Le macchine con un singolo motore e slittamento meccanico perdono quella precisione con l'usura di cinghie e pulegge e il sintomo è un allungamento incoerente dalla testa della bobina alla coda.
Raffreddamento e lubrificazione: dove si prevengono le rotture
Quasi tutto il lavoro meccanico impiegato nella trafilatura si converte in calore e appare esattamente dove si verificherebbe il danno: sul foro dello stampo e sulla superficie del cabestano. Il filo ad alto contenuto di carbonio raggiunge temperature dello stampo che degradano i normali lubrificanti, anche con una riduzione modesta. Ecco perché la linea necessita di portastampi raffreddati ad acqua, cabestani raffreddati ad acqua e una polvere di sapone scelta per il punto di fusione e la resistenza della pellicola piuttosto che per il prezzo al chilogrammo.
La mancata lubrificazione è raramente drammatica. Sembra una superficie leggermente più opaca, poi una leggera rigatura, quindi un dado uscito dalla tolleranza con settimane di anticipo. Sui fili ad alto contenuto di carbonio la transizione da accettabile a rotto può avvenire all'interno di una singola bobina, motivo per cui vale la pena controllare il flusso del refrigerante e il consumo di sapone ogni turno anziché ogni mese.
La qualità della fustella è l'altra metà dell'equazione. Il grado di carburo, la lucidatura del foro e la concentricità dell'involucro determinano quanto uniformemente il carico di trazione si distribuisce sull'arco di contatto e quindi per quanto tempo lo stampo sopravvive prima che il diametro si sposti.
Take-Up e Spooling: dove viene deciso il pacchetto
Tutto a monte viene sprecato se il filo arriva sulla bobina con strati allentati, avvolgimenti incrociati o con un otto incorporato. L'avvolgimento deve mantenere una tensione leggera e costante su tutta la bobina, seguire la velocità di traino man mano che la bobina si riempie e fermarsi senza strattonare il filo. Il filo ad alto contenuto di carbonio ha poco allungamento rimasto per assorbire uno strappo, quindi un ballerino o un accumulatore mal sintonizzato di solito ti costa l'intera bobina.
Il formato della macchina cambia il modo in cui ciò avviene. L'avvolgimento della bobina è adatto al filo che alimenta automaticamente le linee a valle, mentre gli avvolgitori invertiti e a fiori di pruno producono bobine per l'elaborazione e la spedizione in lotti. Sui formati più fini, un avvolgitore a proboscide di elefante garantisce una confezione più compatta e uniforme con meno interventi manuali.
Alto contenuto di carbonio e basso contenuto di carbonio: cosa cambia realmente
La macchina sembra simile ad una linea a basso tenore di carbonio. Le impostazioni e le apparecchiature di supporto no.
| Parametro | Basso contenuto di carbonio (da 0,08 a 0,25% C) | Alto contenuto di carbonio (da 0,60 a 1,00% C) |
|---|---|---|
| Tipica canna in entrata | da 5,5 a 8,0 mm | da 5,5 a 6,5 mm |
| Riduzione dell'area per passaggio | Dal 20 al 30 per cento | dal 12 al 22%. |
| Passa per raggiungere la dimensione finale | da 3 a 6 | dalle 8 alle 14 |
| Preparazione a monte | Di solito nessuno oltre alla decalcificazione | Brevettazione per perlite fine |
| Domanda di raffreddamento | Moderato | Portastampi e cabestani continui raffreddati ad acqua |
| Variazione della resistenza alla trazione | Aumento modesto | Da circa 1.000 MPa a 1.800 o 2.200 MPa |
| Costo di una pausa | Breve interruzione, filo riavvitato | Bobina scartata o filo tagliato e saldato |
Punti specifici che vale la pena annotare
Quando due macchine riportano lo stesso numero di stampi e la stessa velocità massima, le differenze stanno nei dettagli. Richiedili per iscritto:
- Metodo di raffreddamento del cabestano e se i portastampi raffreddati ad acqua sono standard o opzionali
- Numero di cabestani, azionamento a motore singolo o azionamento servodiretto e precisione del rapporto di velocità garantito tra di essi
- Diametro nominale dell'asta di ingresso e programma di riduzione in base al quale la macchina è stata progettata, non un massimo generico
- Tipo di raccolta, peso massimo del pacco e range di tensione, perché un pacco da 500 kg e uno da 1.250 kg sono progetti diversi
- Compatibilità del payoff con il peso della bobina effettivamente acquistata, incluso se è necessario un supporto per il payoff della tensione o un payoff sopraelevato di tipo flip
- Posizione dei pezzi di ricambio su filiere, anelli del cabestano e polvere lubrificante, poiché una linea ad alto contenuto di carbonio li consuma tutti e tre più velocemente di una linea a basso contenuto di carbonio
Acquirenti a confronto macchine per trafilatura rettilinee dovrebbe chiedere a ciascun fornitore di elaborare un programma di riduzione in base alla propria barra in entrata e al diametro finito. Un programma creato per il prodotto di qualcun altro non prova nulla.
Dove va il filo dopo il disegno
Le funzioni sopra indicate sono impostate dal prodotto e non dal catalogo della macchina. Le destinazioni comuni ad alto contenuto di carbonio includono:
- Filo per molle per sospensioni, materassi e molle industriali, solitamente trafilato con gradi di carbonio dallo 0,60 allo 0,80%
- Trefolo di cemento precompresso e filo di PC, dove la resistenza alla trazione costante lungo la lunghezza conta più degli ultimi 50 MPa
- Filo di rinforzo per tallone di pneumatici, tubi flessibili e cinture, trafilato in dimensioni fini con tolleranza del diametro ridotta
- Corde e cavi, dove le condizioni della superficie determinano la durata a fatica più del grado di trazione
- Recinzioni e fili ad alto tenore di carbonio per uso generale, dove le tonnellate per turno superano la finitura superficiale
Segnali di pericolo in officina
Una linea ad alto contenuto di carbonio solitamente annuncia un problema prima di fallire. Deriva del diametro senza variazioni di velocità, punti di usura dello stampo. L'aumento della temperatura del cabestano a potenza normale indica il circuito di raffreddamento, non l'acciaio. La dispersione dell'allungamento tra la testa e la coda di una bobina indica il controllo della tensione. Leggere correttamente questi tre segnali è ciò che distingue una linea stabile da una reattiva.
Non compensare mai l'usura della fustella aumentando la tensione di avvolgimento o la velocità della linea. Entrambi aumentano il carico sullo stampo successivo e ne accorciano la vita in una reazione a catena che termina con una rottura nel momento meno opportuno.
Registra la riduzione per passaggio, gli intervalli di cambio stampo e le temperature del cabestano ad ogni turno. Nel giro di poche settimane avrai una linea di base che renderà visibili le deviazioni ore prima che una bobina vada persa.
La funzione, in definitiva, non è un elenco di caratteristiche su una scheda tecnica. Una macchina per trafilatura di filo di acciaio ad alto tenore di carbonio si guadagna il suo posto sulla linea mantenendo un programma di riduzione costante per migliaia di tonnellate: alimentando con tensione uniforme, raffreddando la matrice e il cabestano, mantenendo ogni cabestano al passo e consegnando un pacchetto che il processo successivo può utilizzare senza rilavorazioni. Le macchine che fanno questo sono silenziose, prevedibili e facili da ignorare. Le macchine che non vengono visualizzate nel rapporto sugli scarti molto prima di apparire nel rapporto sui tempi di fermo.