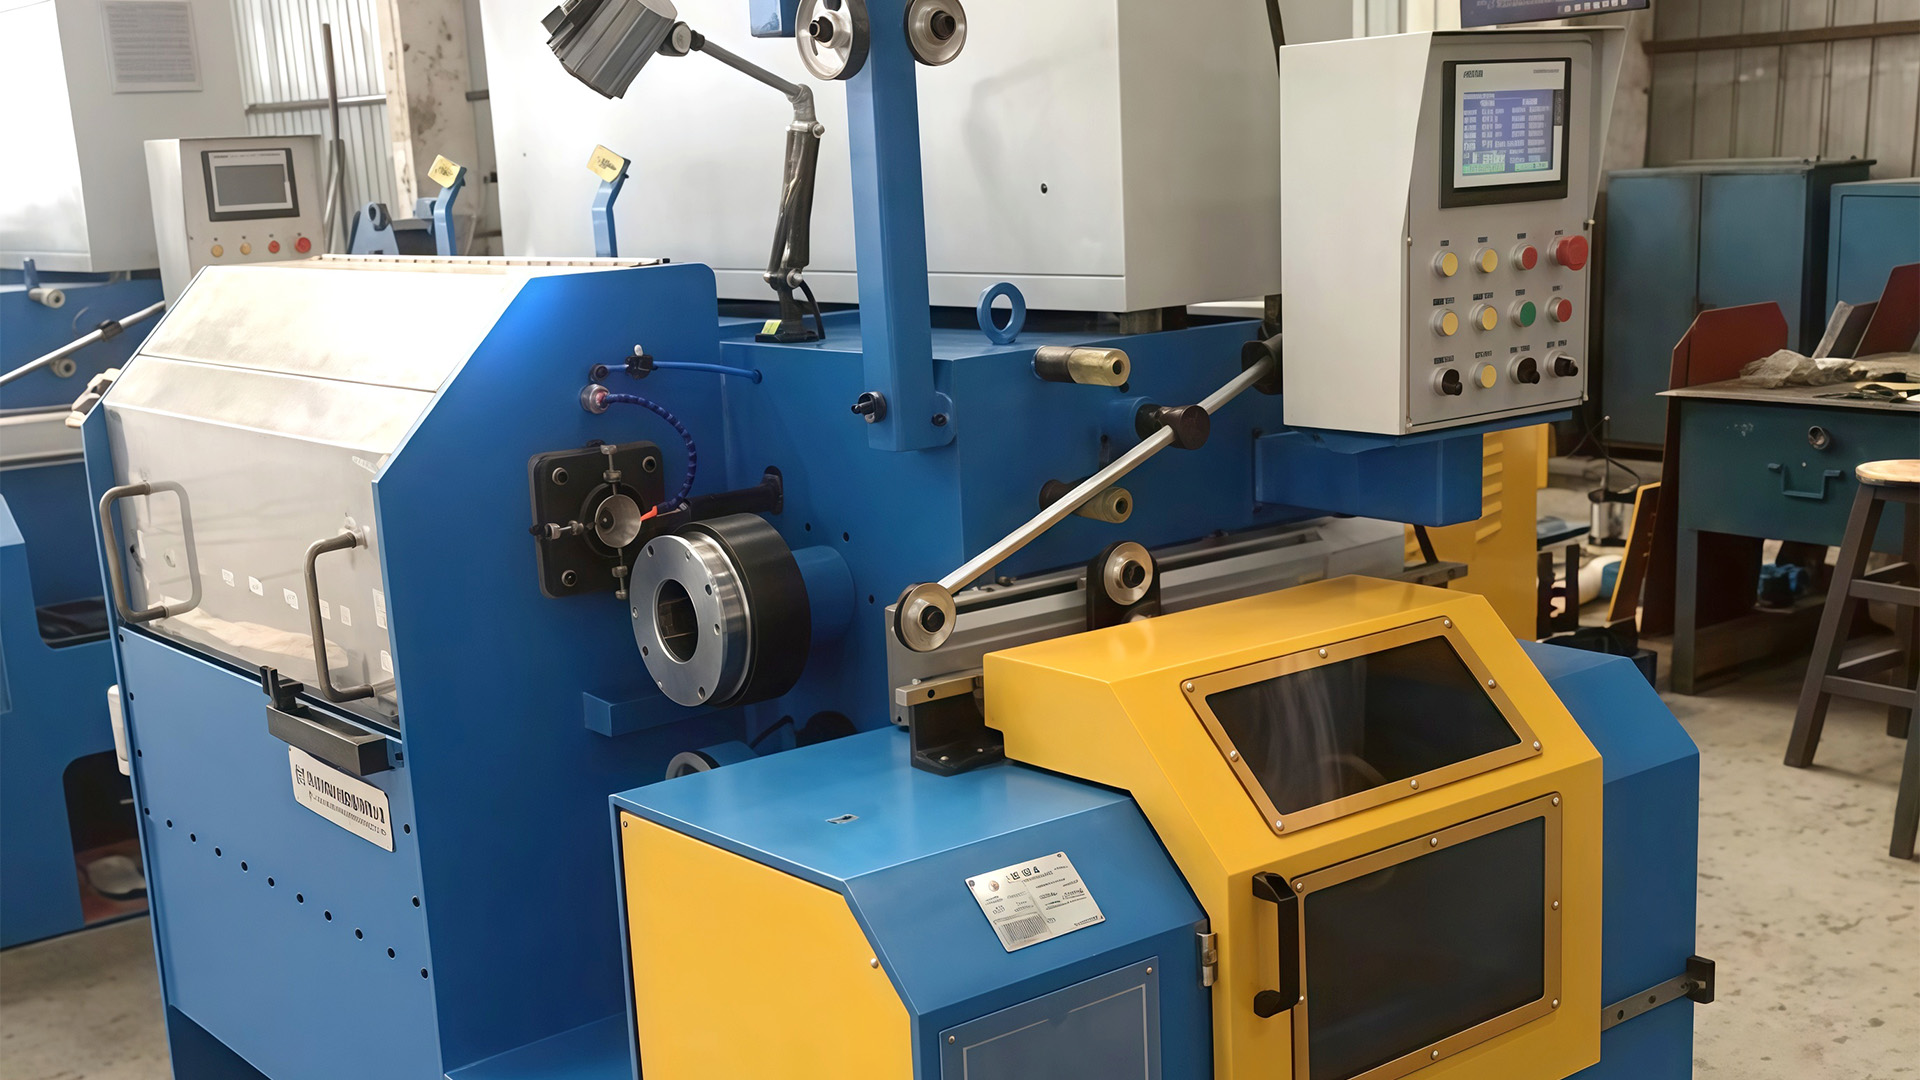

Applicazioni della macchina
Applicazioni della macchina per trafilatura verticale invertita
Perché il tamburo si trova sopra l'operatore, dove tale disposizione si ripaga da sola in un reparto di produzione e quali tipi di filo appartengono a una macchina completamente diversa.
Chiedete a chiunque gestisca una linea di rottura delle canne cosa limita realmente la produzione e la risposta è raramente la velocità di estrazione. Si tratta della movimentazione delle bobine. Una bobina di vergella che deve essere sollevata, filettata e scaricata a mano limiterà la produzione molto prima che il cabestano raggiunga la sua velocità nominale. La macchina per trafilatura verticale invertita esiste per rimuovere questo collo di bottiglia: i blocchi dello stampo e i cabestani si trovano sopra la posizione di lavoro, il filo lascia il tamburo finale su un percorso quasi verticale verso il basso e il dispositivo di raccolta si trova al livello del pavimento sottostante.
Prima la risposta breve: le macchine verticali invertite danno il loro meglio quando l'input è vergella pesante, l'output è di spessore intermedio o medio, i pacchi finiti sono grandi e l'edificio è corto in termini di lunghezza ma abbastanza alto per lavorare in verticale. Sono la risposta sbagliata per fili molto sottili, per materiali che necessitano di immersione completa in acqua e per piccoli lotti che non possono giustificare il lavoro di fondazione. Tutto ciò che segue spiega dove si trovano questi confini.
Cosa significa verticale invertita in un impianto di produzione reale
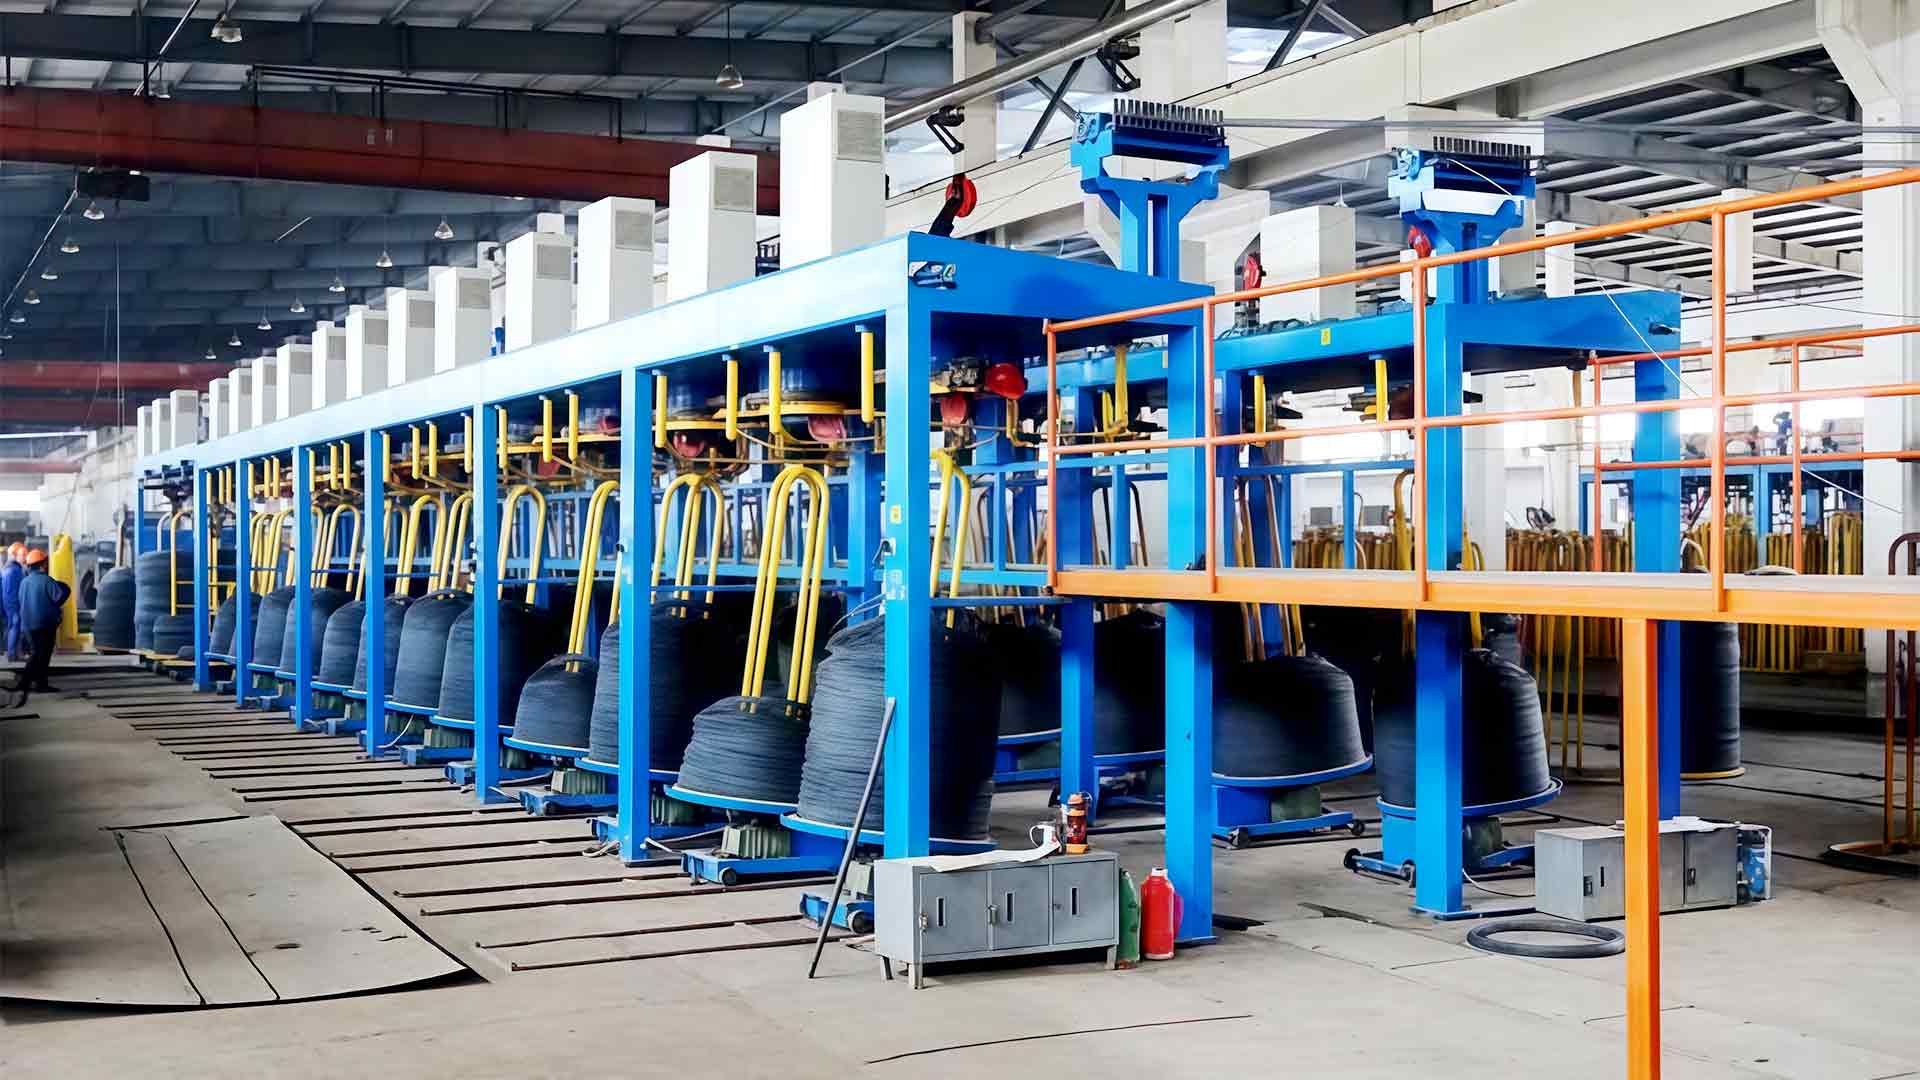
Su una macchina rettilinea convenzionale, il filo viaggia orizzontalmente attraverso una fila di cabestani e poi si sposta lateralmente in un avvolgitore. Su una macchina verticale invertita, la sequenza dei tamburi viene impilata sopra l'operatore e il percorso del filo gira verso il basso durante l'ultima passata. L'avvolgitore, sia esso una bobina, un formatore di fiori di pruno o un avvolgitore a proboscide di elefante, raccoglie il filo finito sotto il tamburo invece che accanto ad esso.
Ne conseguono tre conseguenze, che guidano quasi ogni decisione relativa alla domanda:
- Il filo cade nel suo pacco. La gravità assiste l'ultima sezione del percorso invece di contrastarla, quindi c'è meno flessione laterale e meno contatti di guida tra la fustella finale e il riavvolgimento.
- L’impronta per tonnellata di produzione si riduce. Una macchina verticale occupa una frazione della lunghezza del pavimento di un layout rettilineo comparabile, il che è importante quando una linea deve essere inserita in un'area esistente.
- La movimentazione dei coil diventa un compito verticale. Il profitto ad alto livello e lo scarico dal basso sono efficienti, ma presuppongono che l'edificio abbia l'altezza libera e le attrezzature di sollevamento per sostenerli.
La stessa logica attraversa tutta la famiglia di macchine per trafilatura invertita , dalle unità a canale singolo costruite attorno a un percorso di filo pulito alle macchine a più passaggi che eseguono una sequenza di riduzione completa su un singolo fotogramma.
Dove le macchine da disegno verticali invertite guadagnano il loro posto
Rottura dell'asta e riduzione di primo passaggio
L'applicazione classica è la prima passata di trafilatura dopo l'acciaieria. La vergella arriva in bobine pesanti e la macchina deve ridurla ad uno spessore intermedio lavorabile senza chiedere all'operatore di movimentare la confezione ad ogni cambio. Una macchina verticale alimenta l'asta da un pay-off di alto livello, la trascina verso il basso attraverso blocchi di stampi impilati e scarica al di sotto: una sequenza che si adatta a bobine abbastanza pesanti da escludere uno spooler orizzontale.
Poiché la confezione finita è costruita sotto il tamburo, la rottura dell'asta è anche il luogo in cui la logistica a valle è più semplice: la bobina è già posizionata per il trasporto alla macchina successiva anziché richiedere un trasferimento laterale da uno spooler all'altezza della testa.
Acciaio a basso tenore di carbonio per chiodi, reti e fili di legatura
La maggior parte del filo a basso tenore di carbonio finisce in un secondo prodotto – chiodi, rete saldata, filo spinato, filo legante – e ciascuna di queste macchine a valle è sensibile alla tolleranza del diametro e alle condizioni della superficie. Il filo di diametro diverso incepperà un chiodo o farà fuori registro un telaio a rete, quindi la consistenza conta più della velocità di picco. Le macchine verticali invertite che funzionano continuamente a velocità, con raffreddamento costante del cabestano e lubrificazione stabile dello stampo, sono adatte a questo tipo di lavoro di volume.
Laddove il filo è destinato a chiodi o reti, è utile progettare la linea di trafilatura e la macchina formatrice come un'unica unità, perché la dimensione della bobina conveniente per la macchina trafilatrice non è sempre la dimensione della bobina desiderata dalla pressa per chiodi.
Acciaio rivestito in alluminio e altri fili sensibili alla superficie
Il filo composito e rivestito si comporta diversamente dall'acciaio al carbonio semplice. Il rivestimento è una superficie di lavoro sottile e ogni piega brusca, contatto strisciante o picco di tensione rischia di segnarlo. Un percorso verticale con meno punti di deflessione tra la fustella finale e l'avvolgimento riduce tale esposizione, motivo per cui i prodotti rivestiti e rivestiti sono tra i candidati più esigenti per un layout verticale invertito. Lo stesso ragionamento si applica al filo che verrà placcato o rivestito dopo la trafilatura, poiché il danno superficiale in questa fase non può essere riparato successivamente.
Linee ad alta produttività e impianti con vincoli di spazio
Due acquirenti molto diversi di solito arrivano alle stesse specifiche. Il primo è un produttore che conduce lunghe campagne e necessita di risultati stabili con un intervento minimo da parte dell'operatore. Il secondo è un impianto che si espande all'interno di un edificio esistente, dove aggiungere venti metri di lunghezza della linea è fisicamente impossibile ma la baia è già alta. Entrambi sono serviti dalla stessa caratteristica del design invertito: capacità che cresce verso l'alto anziché lateralmente.
Come si confronta la verticale invertita con gli altri percorsi di disegno
La verticale invertita è una delle quattro architetture di disegno comuni. Scegliere tra loro è principalmente una questione di dimensione di input, indicatore di output e quanto pavimento hai.
| Itinerario | Ingresso tipico | Messa a fuoco dell'uscita | Percorso del filo | Utilizzo a pavimento | Vestibilità più forte |
|---|---|---|---|---|---|
| Verticale invertita | Bobine di vergella pesante | Calibro da intermedio a medio | Verso il basso in una ripresa sotto il tamburo | Ingombro ridotto, necessita di spazio in altezza | Rottura delle barre, confezioni di grandi dimensioni, filo rivestito e a basso tenore di carbonio |
| Retta (diretta) | Vergella | Calibro da medio a fine ad alta velocità | Orizzontale attraverso una serie di cabestani | Impronta lunga e stretta | Filo di acciaio generale ad alto volume |
| Serbatoio dell'acqua (bagnato) | Filo pretrafilato | Calibro fine e molto fine | Passaggi sommersi nel lubrificante | Compatto | Fili inossidabili e altri che necessitano di lubrificazione completa a umido |
| Tipo di puleggia | Filo grosso e bacchetta | Scartamento medio a velocità moderata | Intorno ai carrucole | Compatto, simple foundation | Linee a bassa velocità, lotti piccoli e a basso investimento |
Pay-off, prelievo e prelievo devono essere specificati come un unico sistema
La maggior parte delle installazioni deludenti non sono dovute a problemi della macchina da disegno. Sono problemi di interfaccia. Una macchina progettata per una determinata velocità non la raggiungerà se il profitto non può fornire il filo con una tensione costante, e la migliore sequenza di matrici al mondo costruirà comunque una bobina ovale se la tensione di avvolgimento si sposta.
Una macchina da disegno raramente fallisce alle sue condizioni. Fallisce nella consegna, nel pay-off che lo alimenta e nella raccolta da esso.
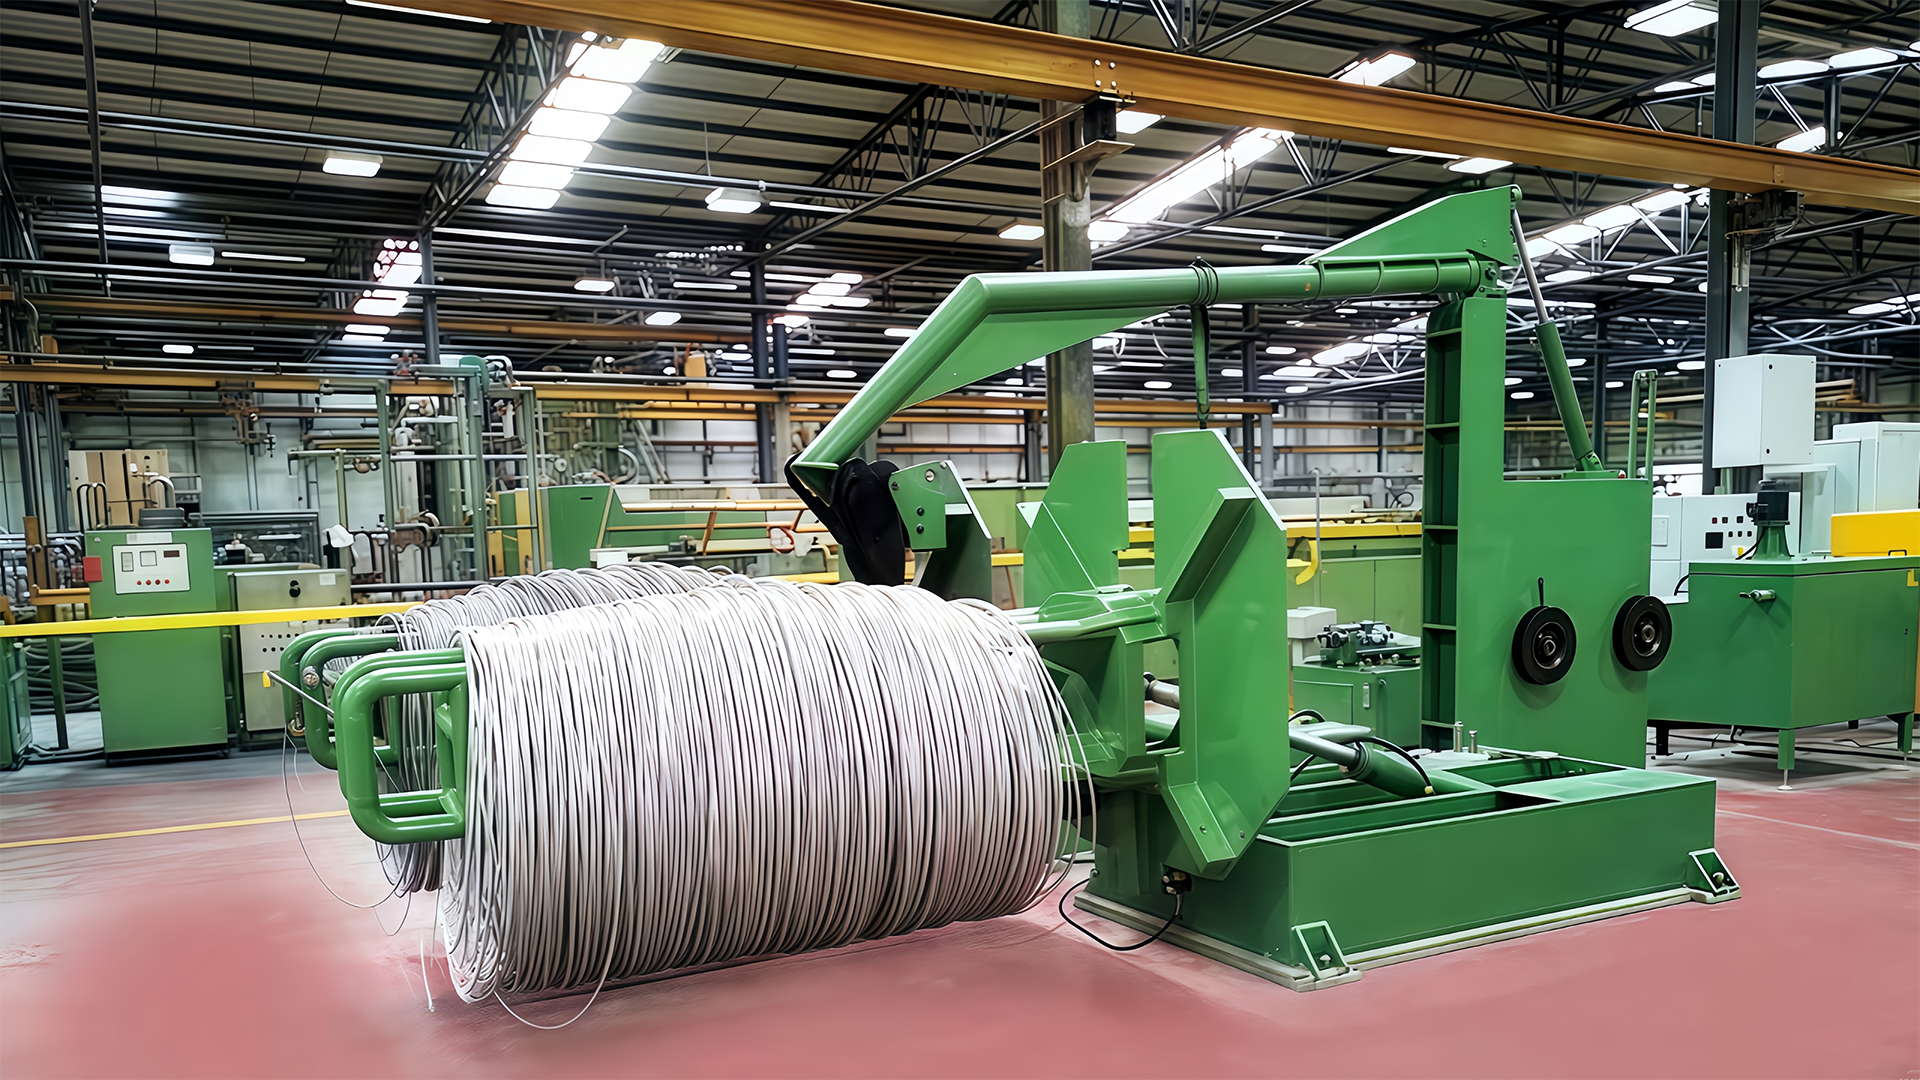
Dal lato dell'ingresso, la questione pratica è come viene presentata la bobina. Un profitto di alto livello mantiene il filo che scorre in una linea diritta e a basso attrito nella prima matrice. A macchina di pagamento sopraelevata di tipo flip aggiunge la possibilità di caricare a livello del pavimento e quindi sollevare la bobina in posizione di lavoro, riducendo così i tempi di caricamento e il rischio di danni alla bobina durante la movimentazione.
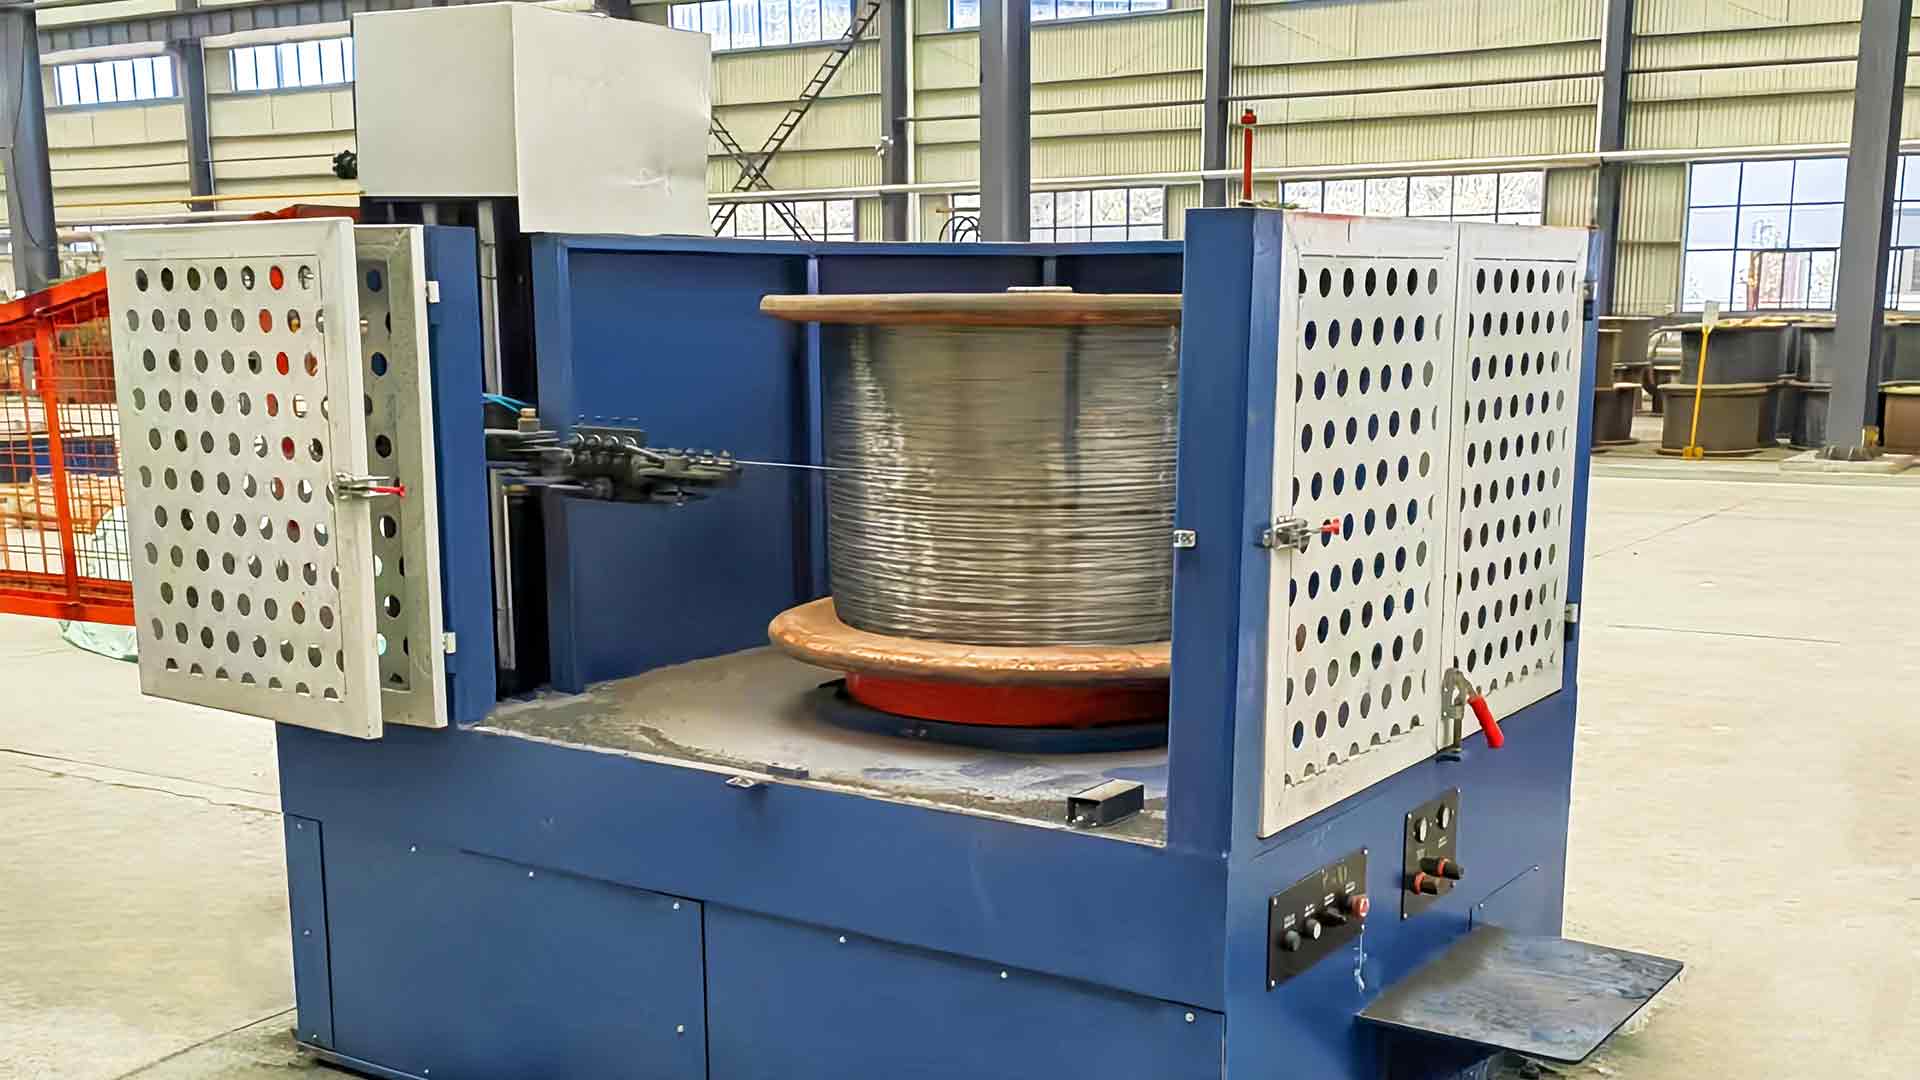
Sul lato di uscita, l'avvolgitore decide la forma della bobina, il peso della confezione e la facilità con cui il filo si svolgerà nel processo successivo. La bobina raccoglie il filo della tuta che verrà spedito con un corriere; i formatori e gli avvolgitori si adattano al filo che va direttamente in una pressa per unghie o in un telaio a rete.
L'abbinamento delle tre unità è il punto in cui un fornitore con una gamma completa di attrezzature si guadagna da vivere. Jinding Technology, ad esempio, costruisce macchine per trafilatura, cavalletti di svolgimento, unità di avvolgimento e attrezzature ausiliarie e per la produzione di chiodi che le seguono, il che rende più semplice mantenere un'unica filosofia di tensione su tutta la linea.
Avvertimento Un profitto che fornisce il filo a tensione fluttuante si presenta come una variazione di diametro, non come un difetto visibile nel profitto stesso. Se il filo finito esce dalla tolleranza, controllare il controllo della tensione prima di regolare la geometria della matrice.
Cosa verificare prima di effettuare un ordine
La maggior parte di questi punti non costa nulla da controllare e molto da correggere in seguito.
- Immettere il materiale e il peso della bobina. Il diametro dell'asta, la massa e la geometria della bobina determinano se il profitto può essere caricato in modo sicuro e se una disposizione verticale è giustificata.
- Calibro target e tolleranza. Indicare il diametro finito e la sua variazione ammissibile, non solo il rapporto di riduzione; le macchine per chiodi e reti a valle sono molto meno indulgenti rispetto al processo di trafilatura.
- Formato di acquisizione. Bobina, bobina precedente o sfusa, più il peso del pacco che il processo successivo può accettare.
- Sgomberi edilizi. Altezza libera per lo svolgitore e la pila di fusti e un pavimento che può sostenere la base della macchina e il percorso di movimentazione dei coil.
- Lubrificazione e progettazione dello stampo. Trafilatura a secco con polvere o trafilatura a umido con lubrificante liquido, adattata alla sequenza dello stampo e al materiale da trafilare.
- Documentazione di conformità. La marcatura CE e un sistema di qualità basato su ISO 9001 rappresentano la base per le apparecchiature esportate; confermare che viaggiano con la macchina.
Informazioni I fornitori che realizzano più di un'architettura di disegno di solito lo diranno quando un percorso diverso si adatta meglio al tuo materiale. Vale la pena fare questa conversazione prima dell'ordine piuttosto che dopo l'installazione.
Limiti e rischi di selezione da conoscere
Il layout verticale invertito non è un aggiornamento universale. Il filo sottile nell'ordine dei centesimi di millimetro generalmente appartiene alle macchine con serbatoio dell'acqua bagnata, dove il filo è completamente immerso e la lubrificazione e il raffreddamento funzionano in modo diverso. Lotti molto piccoli spesso non giustificano le fondamenta e le attrezzature di movimentazione richieste da una linea verticale; una macchina a puleggia produrrà un filo accettabile con un capitale molto inferiore.
C'è anche una dipendenza nascosta. Le macchine verticali presuppongono la movimentazione verticale. Se i coil arrivano su un pallet basso e l'impianto non dispone di mezzi di sollevamento, il tempo risparmiato al prelievo viene semplicemente speso per il pay-off.
Pericolo Non convertire una linea di disegno orizzontale esistente in una linea di avvolgimento verticale senza misurare l'intera distanza verticale e il carico sul pavimento. Una macchina che si adatta alla carta può comunque essere inutilizzabile una volta aggiunta l'attrezzatura per la movimentazione delle bobine.
Successo Quando il rendimento, la macchina trafilatrice e l'avvolgimento vengono scelti in base agli stessi obiettivi di tensione e confezione, la linea funziona alla sua velocità nominale dalla prima settimana e rimane lì.
Le applicazioni della trafilatrice verticale invertita si collocano in una fascia abbastanza ristretta ma preziosa: ingresso di barre pesanti, uscita di calibro intermedio e medio, confezioni di grandi dimensioni e una pianta che preferisce crescere verso l'alto piuttosto che verso l'esterno. All'interno di quella fascia la disposizione riduce la manovrabilità, stabilizza il percorso del cavo e accorcia la linea. Al di fuori di esso, il filo molto sottile, la lubrificazione a umido e i lotti minuscoli vengono gestiti meglio e in modo più economico da altre architetture.
La sequenza sensata è definire prima il materiale, il calibro e l'imballaggio, quindi scegliere il percorso di disegno più adatto a loro, quindi abbinare il profitto e l'assorbimento agli stessi obiettivi di tensione. Quando queste tre decisioni vengono prese insieme, la macchina da disegno smette di essere un vincolo e inizia a comportarsi come al centro di una linea di produzione anziché alla fine.