
Caratteristiche di un acciaio inossidabile Macchina per trafilatura Ciò decide la finitura
Una superficie opaca, una sezione trasversale ovale o una bobina che si indurisce oltre il suo limite non possono essere corrette durante l'avvolgimento. Queste sono le caratteristiche della macchina che determinano se il filo inossidabile lascia la filiera pulito, rotondo e della misura giusta.
Nel momento in cui una linea di trafilatura passa dall’acciaio a basso tenore di carbonio all’acciaio inossidabile 304 o 316, i sintomi arrivano in silenzio. Il filo esce dal cabestano leggermente opaco. L'usura degli stampi, precedentemente prevedibile, accelera nell'arco di un singolo turno. Il diametro varia di qualche centesimo di millimetro e una bobina viene scartata per un motivo che non viene mai registrato come guasto della macchina.
Le caratteristiche di una macchina per trafilatura in acciaio inossidabile che controllano questo aspetto non sono affascinanti: raffreddamento dello stampo sommerso, lubrificante filtrato, superfici del cabestano che fanno presa senza rigature e controllo della tensione sufficientemente stabile da sostenere un centesimo di millimetro. La velocità nominale della linea è l'ultima variabile che vale la pena ottimizzare e solitamente la prima che gli acquirenti chiedono.
Perché l'acciaio inossidabile si comporta diversamente all'interno della matrice
L'acciaio inossidabile si indurisce man mano che viene ridotto. La sua resistenza alla deformazione aumenta ad ogni passaggio, quindi un motore che tira un filo a basso tenore di carbonio da 1,0 mm senza sforzo lavorerà su acciaio inossidabile dello stesso calibro. La risposta abituale è un programma di riduzione più leggero: circa dal 10 al 18% per passaggio per l’acciaio inossidabile, contro il 20-25% per il filo a basso contenuto di carbonio.
Passate più leggere significano più matrici, una sequenza di trafilatura più lunga, più calore distribuito lungo la macchina e molta meno tolleranza per tutto ciò che disturba l'allineamento o la lubrificazione. Una manciata di funzioni della macchina portano la maggior parte di quel carico.
| Requisito | Funzionalità della macchina che risponde | Cosa verificare |
|---|---|---|
| Calore allo sfinimento | Trafilatura ad umido con filiere sommerse in vasca d'acqua | Volume del serbatoio, portata per filiera, fascia di temperatura |
| Finitura superficiale | Filiere in metallo duro lucidato, piccola riduzione per passata | Programma dei passaggi, conteggio degli stampi, angolo di approccio |
| Condizioni del lubrificante | Emulsione ricircolante con filtrazione e raffreddamento | Grado del filtro, capacità della vasca, scambio termico |
| Stabilità della tensione | Controllo di ballerino o accumulatore con risposta di coppia rapida | Precisione della tensione ai cambi di velocità |
| Qualità della bobina | Traversa precisa e montaggio rigido della bobina | Ripetibilità trasversale, runout della bobina |
| Rompere il recupero | Rilevamento della rottura del filo con frenata rapida | Tempo di arresto, lunghezza del filo scartato |
Geometria del disegno a umido, raffreddamento dello stampo e flusso del lubrificante
Al di sotto di circa 1,2 mm, il filo inossidabile viene quasi sempre trafilato bagnato. Gli stampi sono immersi in un'emulsione che trasporta il calore fuori dalla zona di riduzione, lubrifica l'area di contatto e rimuove le particelle metalliche dallo stampo. La trafilatura a secco può essere eseguita per lavorare su acciaio inossidabile più pesante, ma la differenza di solito si manifesta nella qualità della superficie e nella durata dello stampo piuttosto che nella velocità.
La temperatura dello stampo è l'elemento che influenza maggiormente la finitura e la durata degli utensili. Una scatola dello stampo raffreddata ad acqua mantiene il portamatrice a una temperatura stabile e impedisce alle superfici di appoggio di espandersi in modo non uniforme, che è ciò che produce l'ovalizzazione nel lungo periodo. Chiedi in che modo il raffreddamento raggiunge ciascuna posizione dello stampo, non solo il serbatoio.
Pulizia e temperatura del lubrificante
Una volta che una linea si bagna, l'emulsione diventa un fluido di processo con una specifica. Le particelle metalliche che la filtrazione non riesce a raggiungere vengono trascinate indietro attraverso la filiera e incidono il filo; l'emulsione che si riscalda perde la resistenza della pellicola esattamente dove la pressione è massima. Il grado di filtrazione, il volume della vasca, il flusso della pompa e il controllo della temperatura sono caratteristiche della macchina da citare, non compiti di manutenzione da scoprire in seguito.
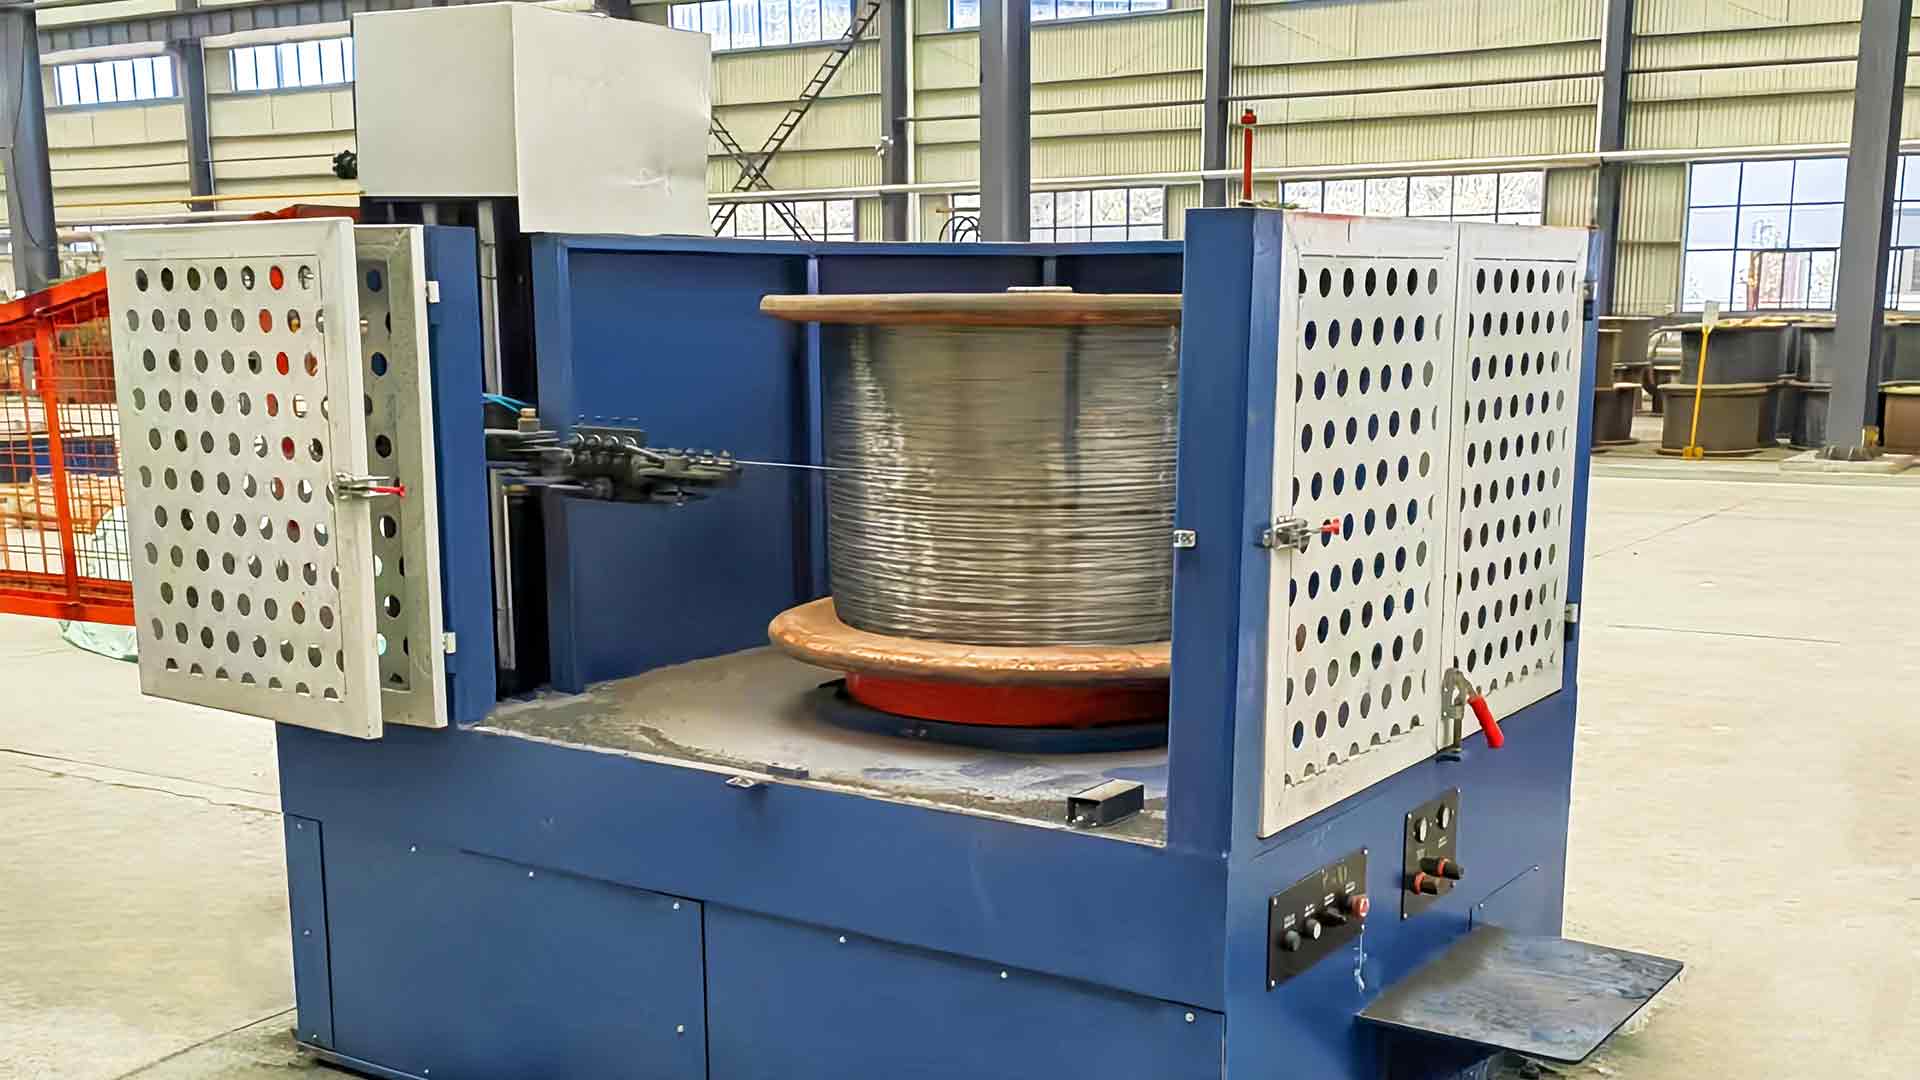
Una linea costruita per questo compito abbina a macchina per trafilatura del serbatoio dell'acqua layout con un numero di matrici scelto per il diametro finito anziché per il massimo teorico della macchina.
Selezione della matrice, programma di riduzione e tolleranza degli utensili
Le matrici sono la parte più economica dell'ordine e la causa più comune di una bobina rifiutata. Sull'acciaio inossidabile, una filiera geometricamente corretta per il filo a basso tenore di carbonio si lucida in modo non uniforme, usura il cuscinetto e inizia a lasciare un debole segno a spirale che il cliente vede sotto una lente di ingrandimento.
- Un angolo di attacco adeguato alla riduzione presa in quel passaggio, quindi il lavoro viene svolto in compressione anziché in appoggio.
- Una lunghezza del cuscinetto sufficientemente lunga da dimensionare il filo e sufficientemente corta da evitare il calore da attrito.
- Foro lucido, perché la rugosità introdotta sulla filiera viene immediatamente trasferita alla superficie del filo.
- Posizionamento corretto nel supporto; un dado posizionato una frazione fuori asse tirerà l'ovale del filo.
- Un piano di riaffilatura e ricambi, poiché l'acciaio inossidabile consuma gli utensili più velocemente del filo a basso tenore di carbonio allo stesso calibro.
Se un fornitore non è in grado di dirvi il programma di passaggio con cui è stata quotata la macchina, il conteggio degli stampi nell'offerta è un'ipotesi.
Pay-off, tensione e acquisizione: dove si vince la coerenza
I difetti introdotti prima dello stampo finale sono permanenti, ma lo sono anche i difetti introdotti dopo di esso. Un avvolgimento che tira in modo non uniforme, o un ritorno che fa sì che il filo in entrata si sollevi mentre una bobina si svolge, si manifesta come variazione di diametro, strati sciolti e una bobina che il cliente non riesce a far funzionare a velocità costante.
Il controllo della tensione si valuta meglio attraverso un cambio di velocità. L'accelerazione da 200 a 600 m/min e viceversa non dovrebbe spostare la tensione del filo abbastanza da spostare il diametro fuori tolleranza, e la risposta è visibile nei primi cento metri di una bobina di prova.
Geometria e traslazione della bobina
Il passo trasversale e l'eccentricità della bobina sono più importanti sul filo inossidabile fine che sul filo di carbonio più pesante. Una bobina avvolta con strati sovrapposti ripaga con picchi nel processo successivo e di solito la colpa è della linea di trafilatura. Chiedi come si adatta l'avvolgimento al tipo di bobina e controlla che la macchina si fermi in modo pulito invece di trascinare il filo dopo una pausa.
La stessa logica vale per il dimensionamento dell'avvolgitore: questa guida a selezione della macchina di raccolta copre i tipi di bobina, la corrispondenza della tensione e i numeri di efficienza che contano.
Controlli, interblocchi e i numeri che vale la pena chiedere
La specifica di controllo è il momento in cui due macchine che sembrano identiche in fabbrica iniziano a comportarsi in modo diverso. Le variabili da definire sono la velocità effettiva della macchina, la risposta dell'azionamento a una variazione del carico e cosa succede nei secondi successivi alla rottura del filo.
Guarda questo: una velocità di linea indicata misurata con una breve sequenza di stampi o senza lo stampo di finitura montato. Se si aggiungono i passaggi inossidabili realmente necessari, la velocità reale può diminuire di un terzo, il che cambia l'economia dell'intera linea.
Mettili per iscritto prima che l'ordine venga confermato:
- Velocità nominale sullo stampo finale, con il programma di passaggio inossidabile completo montato.
- Diametro del cabestano, finitura superficiale e disposizione di raffreddamento.
- Flusso di emulsione per posizione dello stampo, volume della vasca e intervallo di controllo della temperatura.
- Grado di filtraggio e frequenza con cui gli elementi vengono cambiati.
- Precisione e comportamento della tensione durante l'accelerazione e la decelerazione.
- Tempo di frenatura dopo una pausa e lunghezza del filo scartato ogni volta.
- Potenza del motore e tipo di azionamento per cabestano.
Abbinamento della macchina al filo che vendi effettivamente
L'acciaio inossidabile copre un'ampia gamma di prodotti e la trafilatrice adatta al filo di fissaggio da 4 mm non è quella adatta al filo intrecciato da 0,15 mm. Il diametro finito determina il metodo di trafilatura, il numero di fustelle e l'avvolgimento.
- Il filo di rinforzo per molle, funi e tubi flessibili nella gamma da 0,2 a 1,0 mm viene trafilato a umido, con una lunga sequenza di matrici e passaggi leggeri.
- Le reti metalliche e i fili per tessitura necessitano di rotondità e di una superficie consistente più che della massima velocità.
- Il lavoro con cavi e conduttori a trefoli è sensibile alla stabilità della tensione, poiché la variazione del diametro riappare nella fase di cordatura.
- Gli elementi di fissaggio, le viti e le parti formate vengono solitamente ricavati da barre di acciaio inossidabile più pesanti, dove dominano la trafilatura a secco e il raffreddamento del cabestano.
- Il filo per saldatura aggiunge requisiti di pulizia, rimettendo la filtrazione e la chimica dei lubrificanti al centro della decisione.
In tutti questi casi, le funzionalità di cui sopra rimangono le stesse. Cambia solo l'accento: geometria della filiera e di raffreddamento per il filo sottile, tensione e avvolgimento per il filo avvolto, design di azionamento e argano per aste più pesanti.
La trafilatura del filo di acciaio inossidabile è meno tollerante rispetto alla trafilatura a basso tenore di carbonio e il motivo è metallurgico piuttosto che meccanico. L'incrudimento, il calore sullo stampo e la sensibilità della superficie trasformano piccole decisioni di progettazione in difetti visibili sulla bobina.
Le caratteristiche per cui vale la pena pagare sono il raffreddamento dello stampo sommerso, un circuito di lubrificante filtrato e a temperatura controllata, utensili e supporti allineati con precisione, un controllo reale della tensione e un avvolgimento adatto alla bobina effettivamente utilizzata dai tuoi clienti. Tutto il resto, inclusa la velocità dei titoli, è secondario.
Buon segno: un fornitore che chiede la qualità del materiale, il diametro finale e il tipo di bobina prima di quotare una velocità. Questa conversazione è la strada più breve verso una macchina che disegna bene l'acciaio inossidabile, e di solito separa una linea che mantiene la tolleranza da una che viene regolata ad ogni turno.